A mekanisk kraftpresse er et værktøjsmaskine, der anvender kraft på emner gennem mekaniske systemer, primært ved hjælp af svinghjul og excentriske mekanismer til at levere ensartet, repeterbart tryk til formning, stempling og formningsoperationer . Disse industrielle maskiner udgør rygraden i moderne fremstilling, hvilket muliggør masseproduktion af metalkomponenter, bildele og industrielle samlinger. Mekaniske kraftpresser konverterer elektrisk eller motordrevet rotationsbevægelse til kontrolleret lineær bevægelse, og anvender en enorm kraft til at forme råmaterialer til færdige produkter med præcision og konsistens.
Klassificeringen af mekaniske presser i åben type og lukket type design repræsenterer en grundlæggende sondring baseret på rammekonstruktion og operationelle sikkerhedsfunktioner. Mekaniske kraftpresser er tilgængelige i forskellige konfigurationer lige fra små bordmodeller, der producerer titusindvis af kilonewtons kraft til store industrielle installationer, der overstiger flere tusinde kilonewtons påført tryk . Forståelse af forskellene mellem pressetyper gør det muligt for produktionsingeniører og facility managers at vælge udstyr, der er optimalt egnet til specifikke produktionskrav, sikkerhedsmiljøer og kvalitetsmål.
Udviklingen af mekanisk presseteknologi strækker sig over et århundrede, med design, der løbende forfines for at øge produktiviteten, præcisionen og operatørsikkerheden. Moderne mekaniske presser integrerer avancerede kontrolsystemer, automatiserede tilførselsmekanismer og omfattende sikkerhedsfunktioner, der ikke var tilgængelige i tidligere generationer. På trods af fremkomsten af hydrauliske og pneumatiske alternativer forbliver mekaniske kraftpresser dominerende i mange fremstillingssektorer på grund af deres pålidelighed, hastighed, omkostningseffektivitet og evne til at levere ensartet kvalitet på tværs af produktionsserier, der spænder over tusindvis af identiske komponenter.
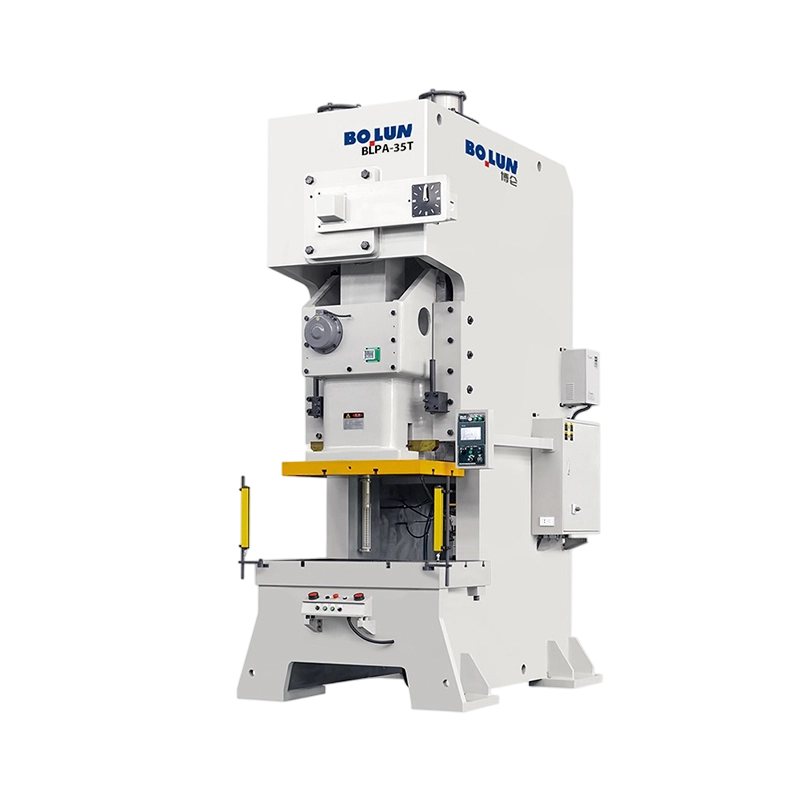
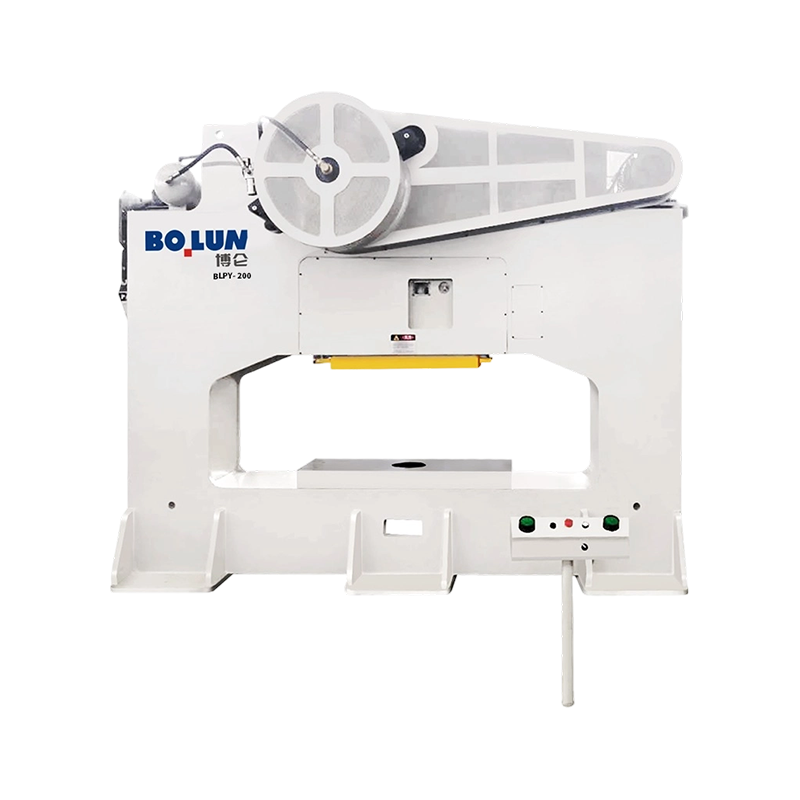
An Åbn Type Power Press Machine har et tilgængeligt rammedesign med åbne sider og minimal afskærmning, hvilket giver nem adgang til arbejdsområdet for positionering af emner og udtagning af færdige dele . Denne konfiguration gør presser af åben type særligt velegnede til enkeltslag eller kortvarige produktionsoperationer, hvor der ofte forekommer materialepålæsning og losning. Fraværet af omfattende rammestruktur omkring arbejdsområdet giver operatører et klart udsyn og bekvem adgang, hvilket reducerer produktionscyklustider for applikationer, der kræver manuel komponentplacering mellem pressecyklusser.
Kraftpressemaskiner af åben type anvender typisk et C-ramme- eller mellemrumsdesign, hvor den åbne side giver adgang til arbejdsområdet. Strukturen består af en robust base, lodrette søjler, der understøtter pressehovedet, og typisk en enkelt fast stødstang, der bevæger sig nedad. Den åbne konfiguration gør det nemt at placere emner fra siden, hvilket gør disse maskiner ideelle til presseoperationer, der involverer store eller uregelmæssigt formede materialer. Det enklere rammedesign betyder lavere fremstillingsomkostninger sammenlignet med lukkede rammedesigns, hvilket gør presser af åbne type økonomisk attraktive for små til mellemstore produktionsoperationer.
Den primære fordel ved kraftpressemaskiner af åben type ligger i deres tilgængelighed til manuelle betjeninger. Operatører kan placere store emner eller samlinger i arbejdsområdet uden at kræve kompliceret fastgørelses- eller positioneringsudstyr. Materialehåndtering bliver mere ligetil, da komponenter kan indsættes fra flere vinkler gennem de åbne rammesider. Denne tilgængelighed viser sig at være særlig værdifuld i brugerdefinerede fremstillingsmiljøer, hvor emnekonfigurationer varierer betydeligt mellem produktionskørsler, hvilket kræver fleksible maskinkonfigurationer frem for specialiseret værktøj.
Kraftpressemaskiner af åben type udmærker sig i applikationer, herunder metalstempling til dekorative eller relativt simple komponenter, udretningsoperationer på buede metaldele, prægnings- og prægningsoperationer, nitte- og monteringsoperationer og formningsoperationer på metalplader eller pladematerialer. Disse maskiner fungerer godt til prototypeudvikling og kort batchfremstilling, hvor værktøjsopsætningstid retfærdiggør dedikeret maskintid. Eksempler omfatter stempling af karrosseripaneler til biler, samling af elektriske komponenter og fremstilling af møbelkomponenter.
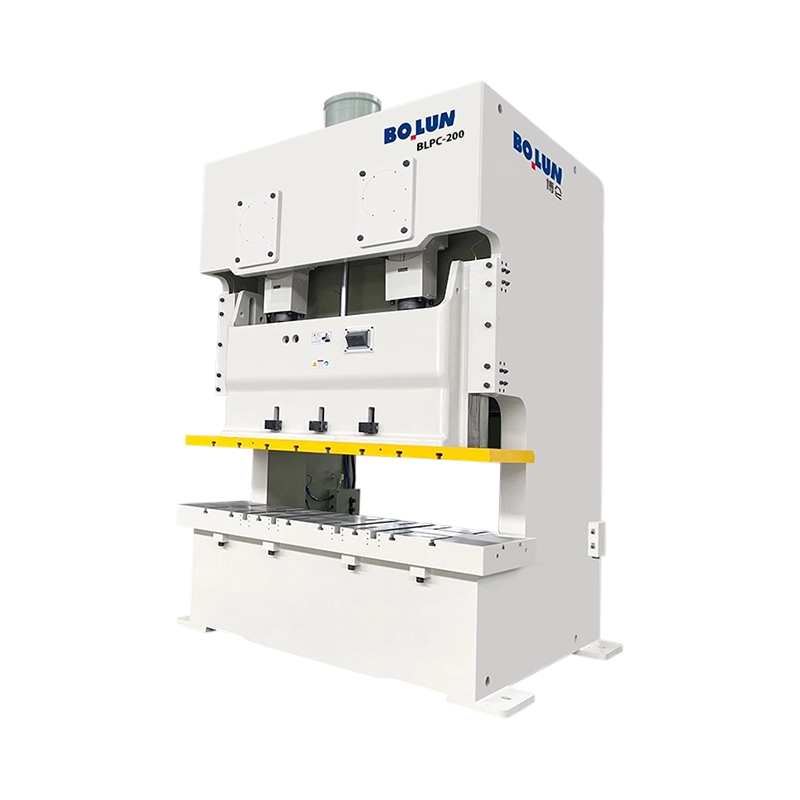
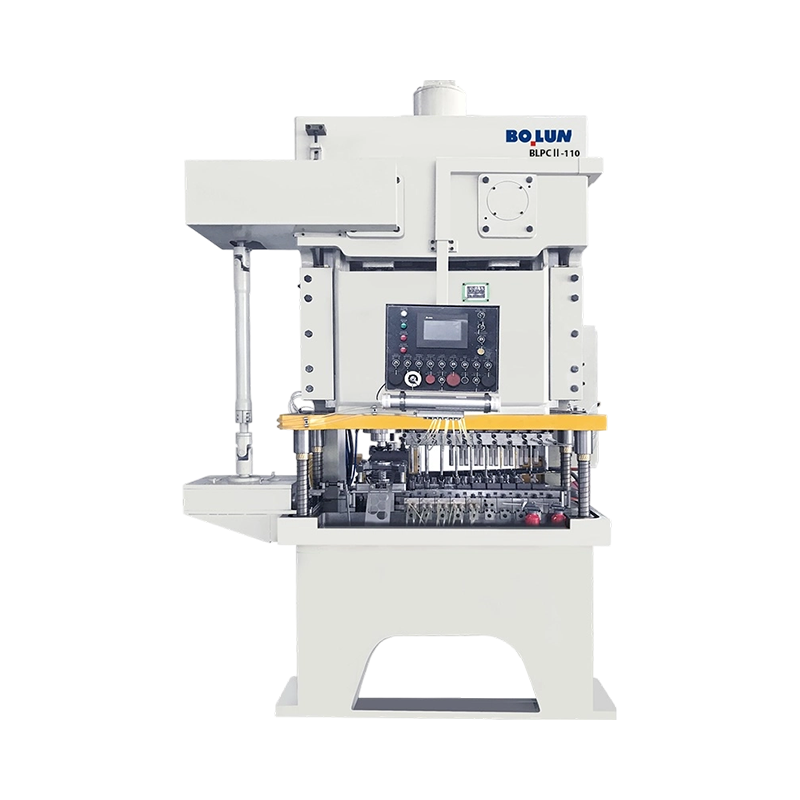
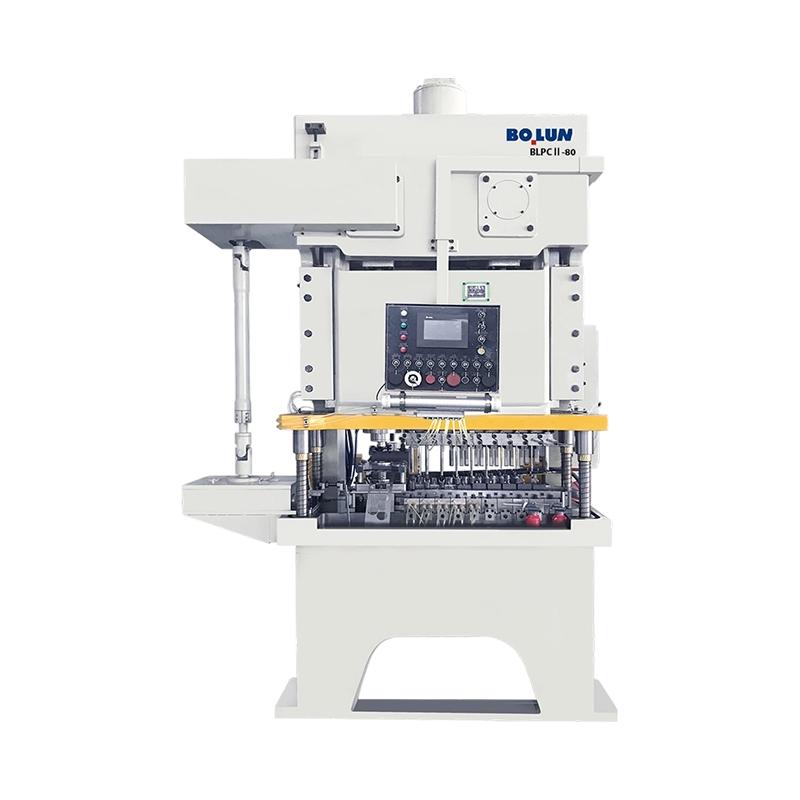
A Lukket Type Power Press Machine anvender en fuldstændig lukket rammekonstruktion, der omgiver arbejdsområdet, hvilket giver maksimal beskyttelse til operatører og muliggør integration af avancerede sikkerhedssystemer, herunder låseafskærmninger og automatiserede fodringsmekanismer . Dette design prioriterer operatørsikkerhed og produktionseffektivitet frem for tilgængelighed til arbejdsområdet, hvilket gør presser af lukket type velegnet til kontinuerlige produktionsoperationer i store mængder. Det lukkede design skaber et begrænset arbejdsmiljø, hvor potentielle farer er fysisk isoleret fra operatørkontakt, hvilket reducerer risikoen for alvorlig skade fra bevægelige pressekomponenter eller flyvende affald.
Kraftpressemaskiner af lukket type har komplette rammeindkapslinger med kun udpegede adgangspunkter til læsning og fjernelse af materiale. Den robuste struktur omslutter pressemekanismen, svinghjulet og drivkomponenterne, hvilket forhindrer operatøren i kontakt med bevægende maskineri under drift. Sikkerhedslåse ved adgangspunkter stopper automatisk pressedriften, hvis afskærmninger åbnes, hvilket sikrer, at operatører ikke utilsigtet kan nå ind i arbejdsområdet under aktive pressecyklusser. Det medfølgende design indeholder også driftsstøj og giver strukturel stivhed, der muliggør præcis kontrol af pressebevægelse og kraftafgivelse.
Kraftpressemaskiner af lukket type integrerer flere lag sikkerhedsbeskyttelse, herunder mekaniske låse, der forhindrer åbning af afskærmning under drift, nødstopknapper, der er tilgængelige fra flere steder, og registreringssystemer, der registrerer uautoriserede adgangsforsøg . Moderne designs inkorporerer elektroniske overvågningssystemer, der sporer pressecyklusstatus og muliggør automatisk nedlukning, hvis der opdages uregelmæssigheder. Tilstedeværelsessensorer kan registrere, hvis hænder eller andre genstande kommer ind i farezonen under drift, hvilket udløser øjeblikkelig pressestop. Disse omfattende sikkerhedsfunktioner gør presser af lukket type velegnet til store faciliteter, hvor flere operatører interagerer med udstyret under produktionsskift.
Kraftpressemaskiner af lukket type leverer væsentlige fordele i højvolumenproduktionsmiljøer. Automatiserede fodringssystemer kan placere materialer præcist mellem cyklusser, hvilket reducerer manuel håndtering og menneskelige fejl. Matricesæt, der er designet specielt til maskiner med lukket ramme, opnår hurtigere cyklustider gennem optimeret stød- og opholdsegenskaber. Konsistensen og repeterbarheden af lukket maskindrift giver ensartet komponentkvalitet på tværs af produktionsserier, der spænder over tusindvis af identiske dele. Produktionsgennemstrømningen øges dramatisk sammenlignet med åbne maskiner, hvor nogle industrielle lukkede presser producerer over 100 dele i minuttet i højhastighedsapplikationer.
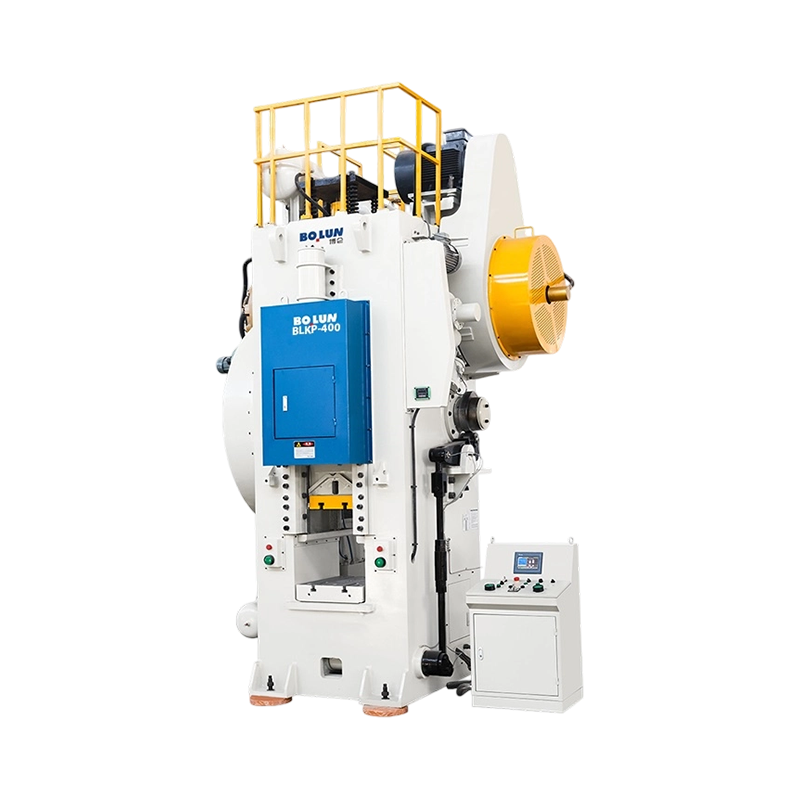
At forstå de mekaniske systemer, der driver kraftpresser, viser sig at være afgørende for at optimere deres ydeevne og opretholde udstyrets pålidelighed. Mekaniske kraftpresser anvender svinghjul og excentriske eller krumtapmekanismer til at konvertere rotationsmotorkraft til kontrolleret lineær pressebevægelse, der leverer maksimal kraft i bunden af slaget uanset belastningsmodstand . Denne egenskab adskiller mekaniske presser fra hydrauliske alternativer, som opretholder konstant kraft under hele slaget. Det mekaniske drivsystem giver iboende sikkerhedsfordele gennem selvregulerende adfærd, der automatisk reducerer kraftafgivelsen, hvis pressen møder uventet modstand.
Svinghjulet tjener som energilagringskomponent i mekaniske pressesystemer, og akkumulerer rotationsenergi i perioder mellem pressecyklusser, når den elektriske motoreffekt overstiger de aktuelle belastningskrav. Når pressen går i indgreb og begynder formningsslaget, frigiver svinghjulet lagret energi for at opretholde slaghastigheden på trods af stigende belastningsmodstand, når matricen kommer i kontakt med emnet. Denne energilagringsevne gør det muligt for mekaniske presser at levere enorm kraft over relativt korte slagafstande uden at kræve proportionalt store elektriske motorer. En mekanisk presse med en 1000 kilowatt motor kan levere pressekræfter svarende til en hydraulisk presse, der kræver 3000 kilowatt eller større effekt.
Excentriske mekanismer eller krumtapaksler omdanner svinghjulets rotationsbevægelse til lineær rambevægelse. En excentrisk knast eller krumtap skaber den frem- og tilbagegående bevægelse, når knasten roterer, og skubber forbindelsesstangen og stødstangenheden nedad under presseslaget og trækkes derefter tilbage opad, når excentrikken fuldfører sin rotation. Den mekaniske fordel varierer gennem slaget, hvilket giver maksimal mekanisk fordel på det punkt, hvor pressekraften topper. Moderne excentriske designs opnår ekstremt jævn bevægelse med minimal vibration gennem præcisionsbearbejdning og afbalancerede roterende komponenter, hvilket muliggør pressehastigheder på 100 til 200 slag i minuttet eller højere i specialiserede applikationer .
Koblingsmekanismer kobler motoren til svinghjulet og drivsystemet, hvilket gør det muligt for pressen at til- og frakoble efter behov. Pneumatiske koblinger giver hurtig ind- og udkobling, hvilket muliggør enkeltslag eller kontinuerlig drift. Moderne styresystemer inkorporerer load-sensing-funktioner, der automatisk justerer koblingsindgrebet for at optimere cyklustider baseret på faktiske arbejdsbelastninger. Bremsesystemer standser pressebevægelsen og bringer stemplet til et fuldstændigt standsning, efter at formningsslaget er afsluttet, kontrollerer stemplets returhastighed og forhindrer momentum induceret skade på værktøj eller arbejdsemner.
| Præstationsparameter | Åbn Type Tryk | Lukket Type Tryk | Hydraulisk presse |
|---|---|---|---|
| Cyklushastighed | 20 til 60 cyklusser i minuttet | 60 til 200 cyklusser i minuttet | 5 til 30 cyklusser i minuttet |
| Operatør tilgængelighed | Fremragende | Begrænset af vagter | Moderat med automatisering |
| Tving leveringsprofil | Maksimum ved bunden af slaget | Maksimum ved bunden af slaget | Konstant under hele slaget |
| Vedligeholdelseskrav | Moderat | Moderat to High | Betydelig væskevedligeholdelse |
| Startkapitalomkostninger | Lav til moderat | Moderat to High | Høj |
| Energieffektivitet | Høj (Flywheel energy storage) | Høj (Flywheel energy storage) | Moderat (Continuous pump operation) |
| Præcision og gentagelighed | Godt | Fremragende | Fremragende with CNC controls |
| Støjgenerering | Moderat to High | Moderat (enclosed) | Lav |
Lukkede mekaniske kraftpresser arbejder typisk med hastigheder 2 til 3 gange hurtigere end åbne type designs, der er i stand til at producere 100 til 200 færdige komponenter i minuttet i højhastighedsapplikationer. Denne hastighedsfordel afspejler det strømlinede design, optimerede værktøjsintegration og automatiserede fodringssystemer indbygget i lukkede maskiner. Åbne presser arbejder med 20 til 60 cyklusser i minuttet, hvilket afspejler den manuelle positioneringstid, der kræves for hver komponent og forenklede værktøjsarrangementer. De højere hastigheder af lukkede presser oversættes til væsentligt større daglige produktionsvolumener, hvilket opvejer højere udstyrsomkostninger gennem øget gennemløb.
Lukkede mekaniske kraftpressere opnår overlegen dimensionel konsistens gennem stiv rammekonstruktion og præcist kontrolleret rambevægelse, hvilket producerer komponentvariation inden for plus eller minus 0,1 millimeter over produktionsforløb, der spænder over tusindvis af dele . Den stive ramme minimerer afbøjning under fuld arbejdsbelastning, mens præcise excentriske mekanismer leverer gentagelig slaglængde og hastighed. Åbne presser opnår god dimensionskonsistens, men producerer typisk variation inden for plus eller minus 0,2 til 0,3 millimeter på grund af rammeafbøjning og mindre præcise styresystemer.
Lukkede mekaniske kraftpresser giver overlegen operatørbeskyttelse gennem omfattende kabinet og integrerede sikkerhedssystemer. Moderne lukkede maskiner opfylder internationale sikkerhedsstandarder, herunder ISO 12100 og OSHA-regler, med flere redundante sikkerhedssystemer, der forhindrer operatøradgang under aktive pressecyklusser. Åbne presser er mere afhængige af operatørens bevidsthed og disciplin for at opretholde sikker praksis, hvilket kræver konstant årvågenhed for at forhindre kontakt med bevægelige ramkomponenter eller presseværktøj. Indkapslet pressedesign indeholder støj inden for 80 til 90 decibel sammenlignet med 90 til 100 decibel for åbne maskiner, hvilket reducerer kravene til høreværn og forbedrer arbejdsmiljøkvaliteten.
Specifikationerne for mekanisk kraftpresse varierer betydeligt afhængigt af tilsigtede anvendelser og produktionsvolumenkrav. Forståelse af nøglespecifikationer muliggør korrekt trykvalg til fremstillingskrav.
Mekaniske kraftpresser er klassificeret efter deres maksimale pressekraft, målt i kilonewtons eller metriske tons. Tilgængelige kraftværdier varierer fra 5 til 10 kilonewton for små specialmaskiner til 5000 kilonewton eller mere for store industrielle installationer . Almindelige størrelser omfatter maskiner med kapacitet på 25, 50, 100, 250, 500, 1000 og 2000 kilonewton, med hver størrelse egnet til forskellige applikationskrav. Det er vigtigt at vælge passende kraftkapacitet, da underdimensionerede maskiner producerer utilstrækkeligt formningstryk, hvilket resulterer i ufuldstændige dele, mens overdimensionerede maskiner spilder energi og øger cyklustider unødigt. Typiske fremstillingsoperationer kræver kraftvalg baseret på emnets materialehårdhed, formningskompleksitet og formdesignkrav.
Trykslaglængden definerer den maksimale afstand, stemplet bevæger sig nedad under formningscyklussen, målt i millimeter. Typiske slaglængder spænder fra 50 millimeter i præcisionsprægemaskiner til 500 millimeter eller mere i tunge formningsapplikationer. Valg af slaglængde afhænger af emnets tykkelse, matricehøjde og krav til delkonfiguration. Flere slag inden for en enkelt presse kan opnå forskellige formningsstadier, med mellempositionering, der muliggør kompleks flertrins dannelse af dele i lukkede presser udstyret med automatiserede fremføringssystemer.
Lukkehøjde refererer til afstanden mellem matriceoverfladen og presselejet, når stemplet når sin laveste position uden belastning. Denne dimension bestemmer den maksimale tykkelse af komponenter, der kan bearbejdes, inklusive matricehøjde og emnetykkelse kombineret. Arbejdsfladedimensioner definerer den vandrette plads, der er til rådighed for matricemontering og emnepositionering. Moderne mekaniske kraftpresser tilbyder arbejdsflader fra 200 gange 300 millimeter i kompakte maskiner til 2000 gange 3000 millimeter eller større i industrielle installationer, der kan rumme emner, der spænder fra små præcisionskomponenter til store metalpladekonstruktioner .
Mekanisk pressefunktionalitet afhænger i høj grad af matricedesign og værktøjsintegration, da matricer bestemmer de specifikke formningsoperationer, som pressen udfører. Udvælgelse og konfiguration af matrice har væsentlig indflydelse på produktionskvalitet, cyklushastighed og produktionsomkostningseffektivitet.
Progressive matricer inkorporerer flere formningsstationer i en enkelt matricekonstruktion, hvilket gør det muligt for komplekse flertrinsoperationer at forekomme under enkelt pressecyklusser. Stripmateriale går videre gennem progressive stationer, mens pressen cykler, hvor hver station tilføjer funktioner eller ændrer delens geometri. Progressive matricer producerer færdige komponenter i minimal cyklustid, og udfører ofte skæring, bukning, formning og prægning inden for en cyklus på 2 til 5 sekunder. Progressive matriceapplikationer kræver mekaniske kraftpresser af lukket type udstyret med automatiserede strimmelfremføringssystemer, der producerer komponentomkostninger helt ned til et par cents pr. del i applikationer med stort volumen . Almindelige progressive matriceapplikationer omfatter fastgørelseselementer til biler, elektriske stik og apparatkomponenter.
Sammensatte matricer udfører flere operationer samtidigt inden for et enkelt trykslag, skærer omkredsen, mens de danner indre træk i samme cyklus. Disse matricer reducerer komponentbehandlingstiden sammenlignet med progressive matricer ved at eliminere mellemliggende repositioneringstrin. Sammensatte matricer passer til applikationer, der producerer moderate volumener, hvor værktøjsomkostningerne forbliver rimelige, men produktionshastigheden overstiger simple enkeltoperationsmatricer. Eksempler på anvendelser omfatter lejeringe, elektriske komponenthuse og strukturelle komponenter, der kræver præcisionsformede funktioner.
Moderne lukkede mekaniske kraftpresser integrerer automatiserede overførselssystemer, der flytter delvist færdige emner mellem flere pressestationer uden manuel indgriben. Overførselssystemer reducerer markant arbejdskraftbehov og øger den samlede produktionsgennemstrømning ved at eliminere manuel positioneringstid. Mekaniske overførselssystemer bruger knastmekanismer, der aktiveres af trykbevægelse til at flytte og placere komponenter, mens hydrauliske og pneumatiske systemer giver alternative automatiseringstilgange. Avancerede overførselssystemer med sensor- og feedbackstyring muliggør komplekse fremstillingssekvenser, der involverer op til 10 eller flere separate presseoperationer inden for en kontinuerlig automatiseret produktionslinje .
Mekaniske kraftpresser tjener kritiske roller i fremstillingsindustrier lige fra bilindustrien til apparatproduktion, hvilket muliggør omkostningseffektiv masseproduktion af præcisionsmetalkomponenter . De forskellige applikationer afspejler fleksibiliteten og pålideligheden af mekanisk presseteknologi på tværs af forskellige produktionsmiljøer.
Bilindustrien repræsenterer den største forbruger af mekanisk pressekapacitet globalt, med tusindvis af presser, der producerer kropspaneler, strukturelle komponenter, fastgørelseselementer og elektriske konnektorer. Progressive presser og transferpresser producerer fastgørelseselementer med hastigheder, der overstiger 10.000 dele i timen, hvilket holder omkostningerne minimale til bulkapplikationer. Kropspaneler kræver store lukkede presser, der anvender kræfter på op til 3000 kilonewton eller mere, med integreret automatisering, der styrer pressesekvenser og materialehåndtering. Presser af lukket type dominerer automobilapplikationer på grund af sikkerhedskrav og høje produktionsmængder, der retfærdiggør udstyrsinvestering.
Elektriske konnektorskaller, kontaktbærerkomponenter og transformatorlamineringer produceres i enorme mængder ved hjælp af mekaniske presser. Disse applikationer kræver typisk moderate kraftniveauer på 50 til 500 kilonewton og høje cyklushastigheder for at opfylde produktionsmål, der måler millioner af komponenter årligt. Præcisionskravene viser sig at være strenge, med tolerancer ofte angivet inden for plus eller minus 0,05 millimeter for at sikre korrekt elektrisk kontakt og stikforbindelse. Lukkede presser med præcisionskontrolsystemer opfylder disse krævende specifikationer konsekvent.
Køleskabsforinger, vaskemaskineskabe og kogegrejskomponenter formes gennem dybtræknings- og formningsoperationer ved hjælp af mekaniske presser. Disse applikationer anvender typisk lukkede presser med moderate kraftværdier på 250 til 1000 kilonewtons og integrerede trækperlekontroller for ensartet materialeflow. Automatiseringssystemer positionerer emner og henter færdige komponenter, hvilket muliggør produktionshastigheder på 20 til 60 færdige apparater i timen afhængigt af kompleksiteten.
Smykkeproducenter bruger mindre åbne og lukkede mekaniske presser til prægning, prægning og formningsoperationer på ædelmetaller. Præcisionen og den gentagelige kraftlevering muliggør ensartet kvalitetsgengivelse af dekorative mønstre og designs. Manuel betjening passer til små batchproduktioner af specialdesignede smykker, med åbne presser foretrukket for fleksibilitet i håndtering af varierede komponentstørrelser.
Moderne mekanisk kraftpressedesign inkorporerer omfattende sikkerhedssystemer og lovmæssige overholdelsesfunktioner, der beskytter operatører og sikrer forudsigelig udstyrsadfærd i nødsituationer. Sikkerhed repræsenterer en kritisk skelnen mellem moderne og ældre udstyr, med moderne design, der opfylder strenge internationale standarder.
Moderne mekaniske kraftpresser af lukket type integrerer mekaniske og elektroniske låsesystemer, der forhindrer ramdrift, hvis afskærmninger er åbne, hvilket sikrer, at operatører ikke kan nå ind i farezoner under aktive pressecyklusser . Lysgardiner og trykfølsomme måtter registrerer operatørens tilstedeværelse og udløser øjeblikkelig presseafbrydelse, hvis nogen kommer ind i beskyttede områder. Disse systemer fungerer uafhængigt af kontrolelektronik og giver fejlsikker beskyttelse, selvom elektriske systemer ikke fungerer. Interlock-systemer må ikke omgås under drift, med sikkerhedslåse, der overvåges kontinuerligt, og enhver fejl stopper automatisk pressedriften.
Nødstopknapper, der er placeret flere steder, gør det muligt for operatører at standse trykoperationen øjeblikkeligt, hvis der opstår farlige situationer. Elektroniske overvågningssystemer sporer presseposition og cyklusstatus, hvilket forhindrer uregelmæssig adfærd, hvis mekaniske komponenter svigter. Redundante bremsesystemer sikrer, at stemplet stopper fuldstændigt uanset udstyrsforhold. Kontrolsystemer forhindrer genstart, indtil alle sikkerhedsforhold er verificeret, hvilket beskytter operatører mod uventet presseindgreb.
Moderne mekaniske kraftpresser skal overholde ISO 12100 industrielle maskinsikkerhedsstandarder og OSHA-regler i USA. Internationale standarder specificerer beskyttelsesdesign, sikkerhedsanordnings ydeevne, kontrolsystems pålidelighed og krav til operatøruddannelse. Produktionsfaciliteter skal opretholde overholdelse gennem regelmæssige sikkerhedsinspektioner, vedligeholdelsesplaner og operatøruddannelsesprogrammer. Overensstemmelsesverifikation sikrer, at udstyret fungerer sikkert og opfylder forsikringskravene.
Korrekt vedligeholdelse viser sig at være afgørende for at forlænge den mekaniske presses driftslevetid og opretholde sikkerhed og præcisionsevner. Velholdt udstyr fungerer pålideligt i årtier, mens forsømte presser forringes hurtigt.
Mekaniske kraftpresser kræver daglig inspektion af beskyttelsestilstand, kontrolsystemfunktion og synlige komponenter for beskadigelse eller fejljustering. Ugentlig vedligeholdelse omfatter smøring af excentriske mekanismer, koblings- og bremsekomponenter og overførselssystemer i henhold til fabrikantens specifikationer. Korrekt smøring reducerer slid, forlænger komponenternes levetid og forbedrer præcisionen gennem reduceret friktion og tilbageslag i mekaniske systemer . Design af forseglede lejer har reduceret smørekrav sammenlignet med ældre udstyr, selvom periodisk eftersyn fortsat er afgørende.
Planlagt forebyggende vedligeholdelse involverer systematisk inspektion og udskiftning af komponenter, der nærmer sig slutningen af levetiden, før fejl opstår. Svinghjulets balance bør verificeres årligt for at forhindre overdreven vibration og for tidligt lejeslid. Koblings- og bremsekomponenter kræver typisk udskiftning hvert 2. til 5. år afhængigt af brugsintensitet. Udskiftning af tætninger i hydrauliske systemkomponenter forlænger lækagefri drift. Planlagte vedligeholdelsesintervaller varierer baseret på pressemodel, brugsintensitet og specifikke driftsforhold.
Mekaniske presser, der har været i drift i 20 til 40 år, modtager ofte en omfattende renovering, herunder udskiftning af drivsystem, modernisering af elektronisk kontrolsystem og opgraderinger af sikkerhedssystemer. Renoveret vintageudstyr giver betydelige omkostningsbesparelser sammenlignet med nye presser, samtidig med at de opfylder de nuværende sikkerhedsstandarder og produktivitetskrav. Moderne kontrolsystemer med programmerbare logiske controllere muliggør fleksibel produktionsplanlægning og integreret kvalitetsovervågning, som er utænkelige i originale udstyrsdesign.
Korrekt pressevalg kræver omhyggelig analyse af produktionskrav, produktionsmiljø og kvalitetsmål. Valg af udstyr med passende kapaciteter sikrer effektiv drift og optimal omkostningseffektivitet.
Begynd med at bestemme den faktiske pressekraft, der kræves til specifikke formningsoperationer gennem materialeprøvning eller matriceleverandørberegninger. Vælg pressekapacitet 10 til 20 procent over de beregnede krav for at sikre tilstrækkelig margin og forhindre kronisk overbelastning. Analyser påkrævede produktionsvolumener for at bestemme den nødvendige cyklushastighed, idet du erkende, at cyklushastigheden afhænger af pressetype, matricekonfiguration og automatiseret systemkompleksitet. En enkelt åben type presse, der producerer 30 dele i timen, kan være utilstrækkelig til fremstillingskrav, der kræver 300 dele dagligt, hvilket nødvendiggør valg af lukket type presse eller flere mindre maskiner, der arbejder parallelt .
Produktionsvolumen har dramatisk indflydelse på det optimale udstyrsvalg. En lille batchproduktion på 1000 til 5000 dele årligt retfærdiggør ofte brug af åben type presse eller leje af bærbart udstyr frem for kapitalinvestering i lukket type maskiner. Medium volumen produktion på 10.000 til 100.000 dele årligt understøtter typisk en enkelt lukket type presseinvestering. Højvolumenproduktion, der overstiger 500.000 dele årligt, retfærdiggør ofte flere specialiserede presser, progressive matricer og integrerede automatiseringssystemer, der opvejer udstyrsomkostninger gennem lavere produktionsomkostninger pr. enhed.
Bekræft, at den valgte presse kan rumme matricesæt designet til specifikke fremstillingsapplikationer. Pressens arbejdsfladedimensioner skal give tilstrækkelig plads til matriceopsætning og værktøjsskift. Lukkehøjden skal passe til kombinerede matrice- og emnehøjder. Bekræft, at trykkraften overstiger matricekravene for at sikre fuldstændig formning uden udstyrsbelastning. Ældre matricesæt er muligvis kun kompatible med specifikke pressemodeller, hvilket påvirker udstyrsvalg til operationer, der kræver matricekompatibilitet med eksisterende værktøjsinvesteringer.
Mekanisk presseteknologi fortsætter med at udvikle sig gennem integration af avancerede kontroller, forbedret materialevidenskab og automatiseringsinnovationer. Fremtidige udviklinger lover forbedrede muligheder, samtidig med at de grundlæggende effektivitets- og pålidelighedsfordele ved mekaniske systemer bevares.
Moderne mekaniske presser inkorporerer i stigende grad programmerbare logiske controllere og realtidsovervågningssystemer, der muliggør integration med fabriksautomationsnetværk. Internet of Things-forbindelse muliggør fjernovervågning af pressestatus, forudsigelig vedligeholdelsesplanlægning og produktionsoptimering. Avancerede styresystemer justerer pressens driftsparametre i realtid baseret på feedback fra positionssensorer og kraftmåleanordninger, der kompenserer for materialevariation og værktøjsslid for at opretholde ensartet komponentkvalitet .
Udvikling af pumper med variabel slagvolumen og forbedret koblingsdesign reducerer energiforbruget ved at eliminere unødvendig motordrift mellem produktive pressecyklusser. Regenerative bremsesystemer genvinder kinetisk energi fra stemplet under returslag og konverterer denne energi til nyttigt arbejde i stedet for at sprede den som varme. Moderne svinghjulsdesign med kompositmaterialer giver tilsvarende energilagring med reduceret vægt og forbedrede sikkerhedsegenskaber.
Udvikling af værktøjsstål og keramiske materialer, der muliggør højere driftstemperaturer og hurtigere cyklushastigheder, forlænger værktøjets levetid og forbedrer produktiviteten. Beregningsanalyse under optimering af matricedesign reducerer udviklingstiden og muliggør design af komplekse geometrier, der tidligere blev anset for upraktiske. Additive fremstillingsteknikker muliggør brugerdefinerede værktøjskomponenter og fremskynder prototyping til specialiserede applikationer.
Som producent af mekaniske kraftpresser og en fabrik for industrielle værktøjsmaskiner er Zhejiang Bolun High-Precision Machinery Co., Ltd. beliggende i Zhejiang - hjertet af Kinas præcisionsfremstillingsindustri . Med to årtiers flittig akkumulering og tekniske gennembrud har Bolun Machinery udviklet sig til en moderne, førende virksomhed med speciale i højpræcisionsformningsudstyr og industrielle værktøjsmaskiner.
Vores virksomhed integrerer forskning og udvikling, design, produktion, salg og omfattende eftersalgsservice i en samlet professionel operation. Fra vores tidlige grundlag gennem vedvarende brancheudfordringer til vores nuværende førende position inden for smedning, støbning og mekanisk formgivningsmaskiner, har Bolun Machinery etableret et modent, effektivt og industribevist produktionsstyringssystem. Vi er forpligtet til at give globale kunder overlegne mekaniske kraftpresseløsninger, uanset om du har brug for åbne presser til fleksibel specialfremstilling eller lukkede maskiner til højvolumenproduktion.
Vores ekspertise spænder over hele rækken af mekanisk presseteknologi, fra traditionelle designs til moderne systemer, der inkorporerer avanceret elektronisk styring og automatiseringsintegration. Vi forstår de forskellige behov hos producenter på tværs af industrier, herunder bilindustrien, apparatproduktion, fremstilling af elektriske komponenter og specialiserede industrielle applikationer. Uanset om du søger nye udstyrsløsninger, udstyrsrenovering eller teknisk rådgivning for at optimere dine formeoperationer, bringer Bolun Machinery dyb branchekendskab og dokumenteret fremragende fremstilling til ethvert projekt.
Kontakt Zhejiang Bolun High-Precision Machinery Co., Ltd. i dag for at finde ud af, hvordan vores mekaniske kraftpresseløsninger og industrielle værktøjsmaskiner kan forbedre dine produktionskapaciteter og forbedre din produktionseffektivitet og kvalitetsresultater.


Enkelt punkt Design Én drevforbindelse ved...
En værktøjsingeniør citerer et nyt beslagsprogram og specificerer en 160-t...
Det korte svar: Hvilken rammetype passer til dit arbejde An ...
En presse er ikke én maskinkategori. Det er en familie af metalformende ma...
Fremstilling og metalbearbejdning Et direkte, praktisk kig på...
Kraftpressemaskiner er klassificeret på to hovedmåder: ved rammek...
Kontakt os

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar at begynde?
Get in Touch

Nu!
ZHEJIANG BOLUN

