
Fremstilling og metalbearbejdning
Et direkte, praktisk kig på, hvordan mekaniske presser former moderne produktionslinjer - fra blanking og tegning til de industrier og maskintyper, der er afhængige af dem.
Det direkte svar: Hvad bruges mekaniske presser til
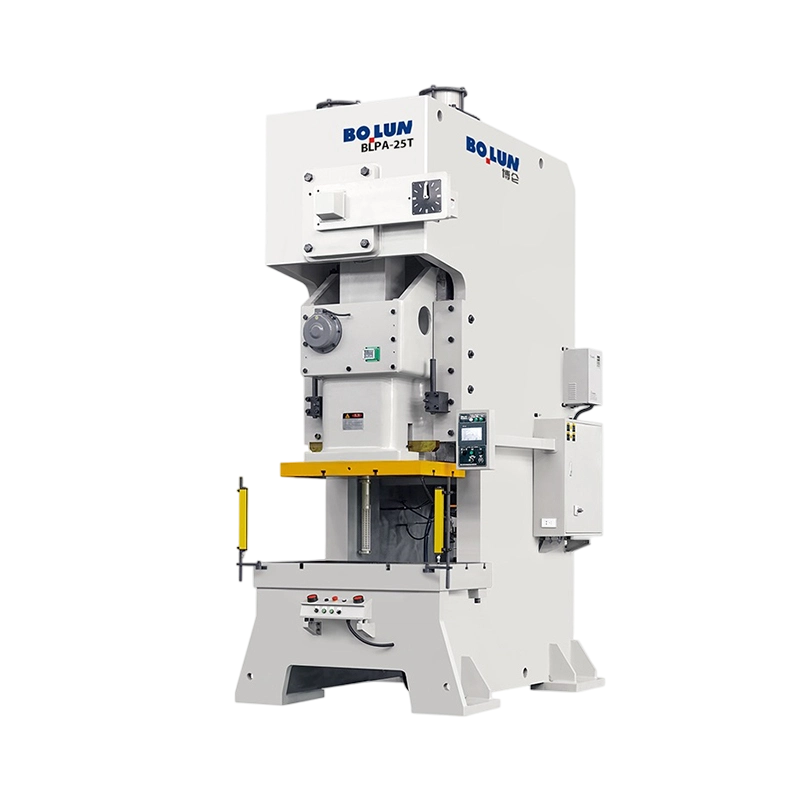
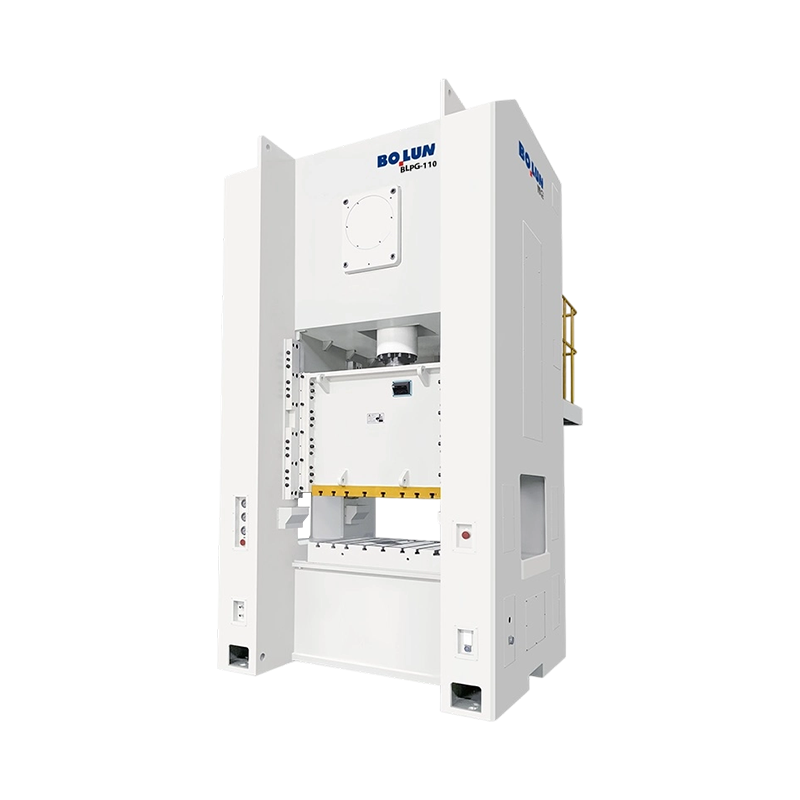
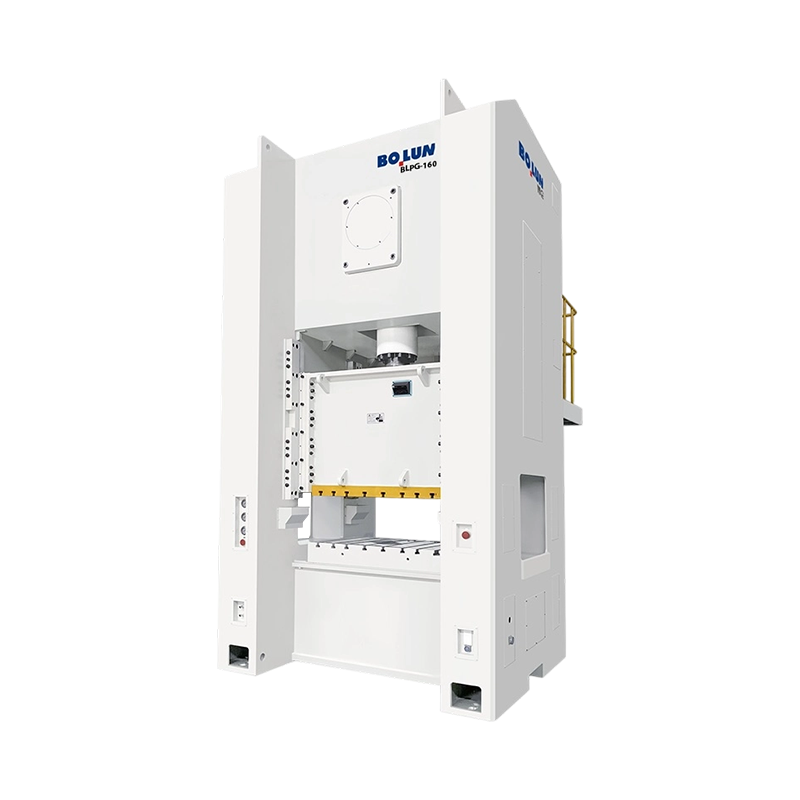
A mekanisk pressemaskine bruges primært til at skære, forme og forme metal eller andre pladematerialer gennem en hurtig, svinghjulsdrevet udstansning. I moderne fremstilling, mekaniske kraftpresser håndtere blanking, piercing, bukning, tegning, prægning og prægning med høj hastighed og med stram repeterbarhed, hvilket gør dem til rygraden i stemplingslinjer i bilindustrien, apparater, elektronik og hardwareproduktion. En enkelt mellemstor mekanisk presse kan udføre alt fra 20 til over 1.000 slag i minuttet afhængigt af modellen, hvilket er grunden til, at disse maskiner forbliver det foretrukne valg, når en fabrik har brug for ensartet, højvolumen delproduktion til en lavere pris pr. enhed end langsommere hydrauliske alternativer.
Ud over det grundlæggende svar hjælper det at forstå præcis, hvor og hvordan disse maskiner passer ind i en produktionslinje, købere og ingeniører med at træffe smartere beslutninger om værktøj, kapacitet og langsigtet vedligeholdelse. Afsnittene nedenfor opdeler kerneapplikationer, maskintyper og udvælgelseskriterier i detaljer.
Kerneproduktionsoperationer udført af mekaniske presser
En mekanisk pressemaskine konverterer rotationsenergien af et svinghjul til et kontrolleret lineært slag, der driver en ram nedad mod et matricesæt. Denne enkelt mekaniske handling understøtter adskillige forskellige metalbearbejdningsprocesser, som hver er egnet til forskellige delegeometrier og produktionsmål.
Blanking og Piercing
Blanking skærer en flad form ud af arkmateriale, mens piercing fjerner materiale for at skabe huller eller slidser i en del. Disse er blandt de hurtigste operationer, som mekaniske kraftpresser udfører, ofte udført på en brøkdel af et sekund pr. slag, hvilket er grunden til, at blankingslinjer er almindelige i produktion af elektrisk kontakt og beslag.
mekaniske kraftpresser
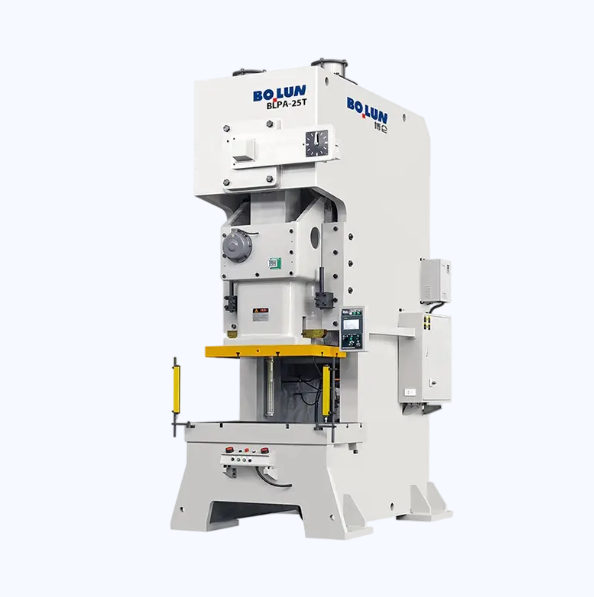
Bøjning og formning
Bøjning omformer fladt materiale til vinkler eller kurver, og formning skubber materialet ind i en tredimensionel profil ved hjælp af matchede matricer. Mekaniske presser udmærker sig her, fordi den ensartede slaglængde sikrer, at hver del bøjes til den samme vinkel, hvilket reducerer skrotmængden ved lange produktionsserier.
Dybdetegning og møntning
Dybtegning trækker flade emner ind i kopformede eller hule dele, såsom håndvaske, brændstoftanke eller indkapslinger, mens prægning udøver koncentreret tryk for at præge fine overfladedetaljer, såsom logoer eller serienumre, i en del med høj præcision.
Info
Valget mellem stanse-, formnings- og trækmatricer er normalt den største enkeltfaktor til at bestemme det samlede tonnagekrav for en given del.
Industrier, der er afhængige af mekaniske pressemaskiner
Alsidigheden af mekaniske kraftpresser betyder, at de vises på tværs af en bred vifte af sektorer, der hver især udnytter hastighed og repeterbarhed forskelligt.
| Industri | Typisk anvendelse | Almindelig tryktype |
|---|---|---|
| Automotive | Karosseripaneler, beslag, chassisdele | Ligeside presse |
| Hvidevarer | Huse, paneler, monteringsbeslag | Gap-frame presse |
| Elektronik | Stik, terminaler, små stemplinger | Højhastigheds præcisionspresse |
| Hardware og befæstelser | Skiver, clips, fittings | OBI presse |
Typer af mekaniske kraftpresser og deres bedste anvendelsestilfælde
Ikke alle mekaniske presser er bygget ens, og valget af den rigtige rammestil har direkte indflydelse på produktionseffektiviteten og delens kvalitet.
- OBI-presser med åben ryg: kompakte maskiner, der vipper for at lade færdige dele falde ud af tyngdekraften, ideel til små til mellemstore stemplinger.
- Gap-frame presser: giver tresidet adgang til matriceområdet, velegnet til progressivt matricearbejde og sekundære operationer.
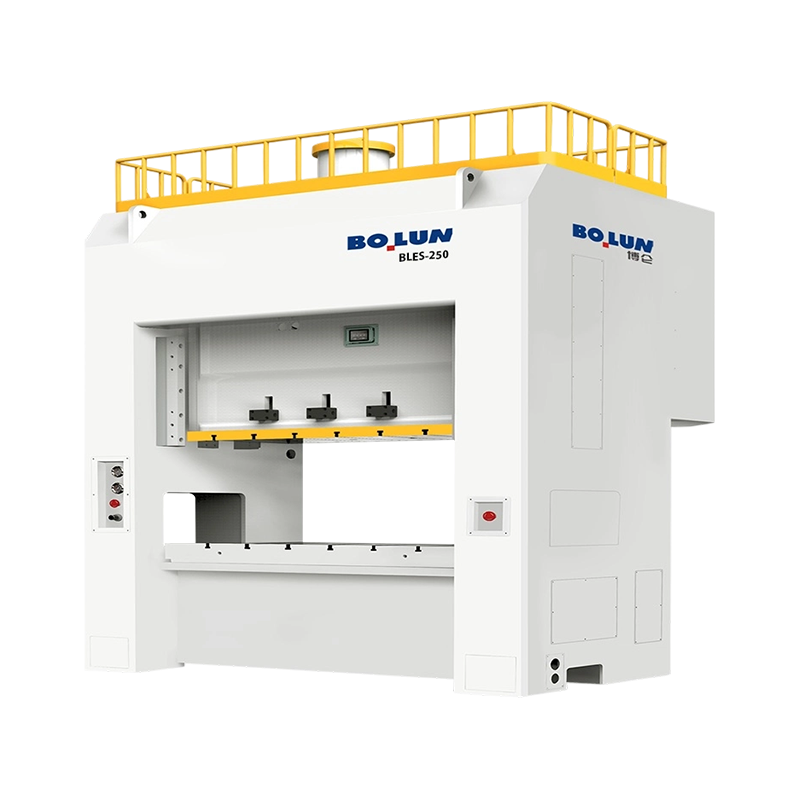
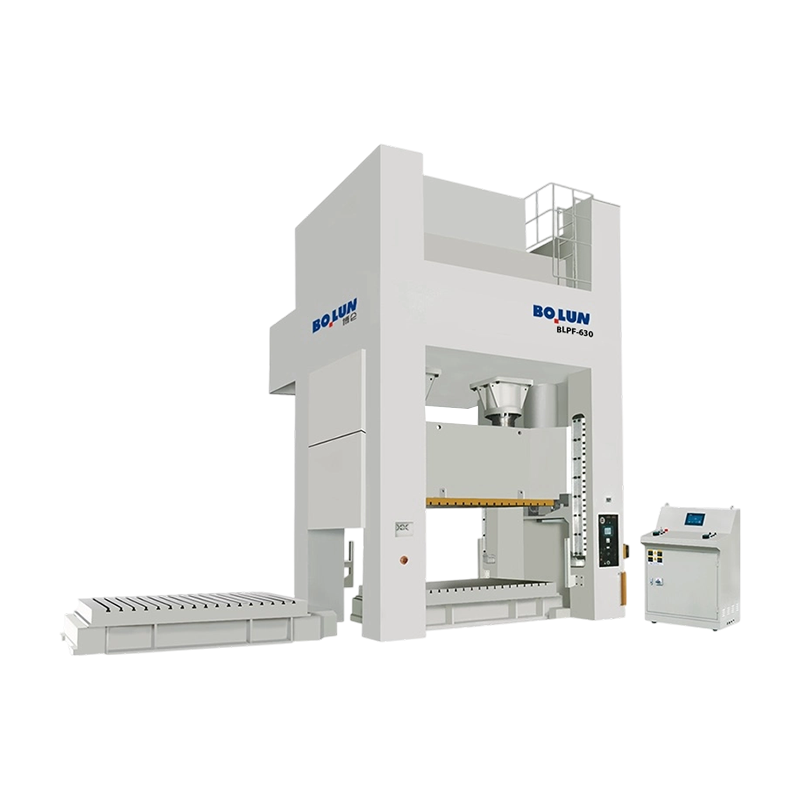
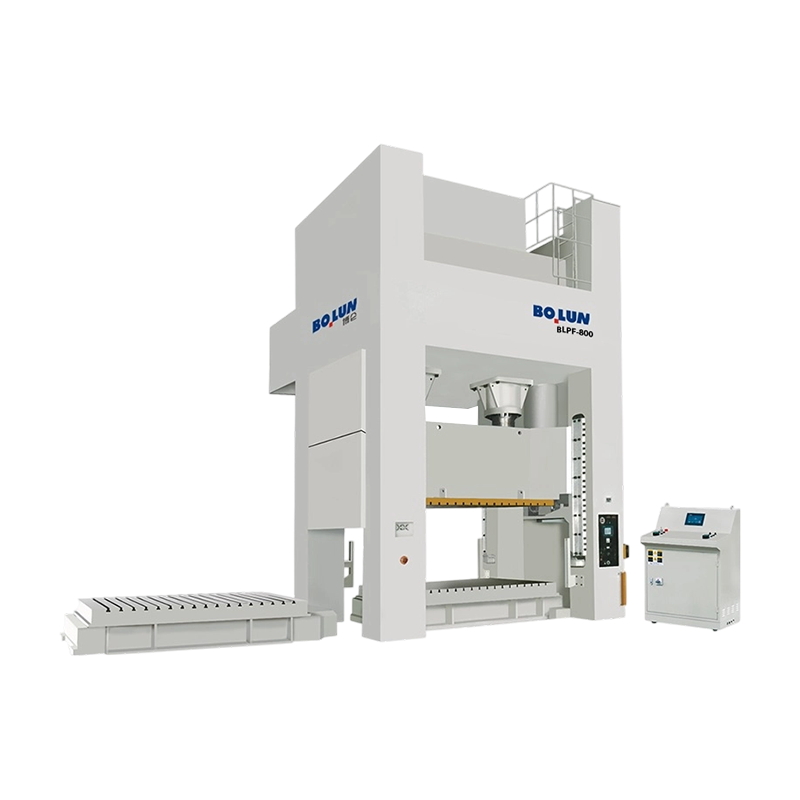
- Ligesidepresser: giver den højeste stivhed og jævn kraftfordeling, brugt til store paneler og dybtræksværktøj.
- Højhastighedspresser: Konstrueret til ekstremt hurtige cyklushastigheder, almindelige i terminal- og konnektorfremstilling.
At matche pressetype til emnegeometri er en af de vigtigste tidlige beslutninger i et stemplingsprojekt.
Hvorfor producenter vælger mekaniske presser frem for alternativer
Sammenlignet med hydrauliske presser tilbyder mekaniske kraftpresser generelt hurtigere cyklustider, fordi svinghjulet lagrer og frigiver energi mekanisk i stedet for at være afhængig af opbygning af væsketryk. Dette gør dem til det foretrukne valg til højvolumenkørsel, hvor tusindvis af identiske dele skal produceres pr. skift.
De vigtigste fordele, der typisk nævnes af produktionsingeniører, omfatter:
- Hurtigere slaghastigheder, der understøtter højere gennemløb på enkle til moderat komplekse dele
- Lavere energiforbrug pr. cyklus sammenlignet med hydrauliske systemer med tilsvarende tonnage
- Konsistent slaglængde, som forbedrer den dimensionelle repeterbarhed på tværs af lange produktionsserier
- Lavere langsigtede vedligeholdelsesomkostninger på grund af færre hydrauliske tætninger og væskesystemer
Succes
Faciliteter, der matcher pressetypen korrekt til delkravene, ser typisk lavere skrothastigheder og mere forudsigelige cyklustider over et fuldt skift.
Valg af den rigtige mekaniske presse til din produktionslinje
At vælge en mekanisk pressemaskine involverer at matche tonnage, lejestørrelse og slaghastighed til den specifikke del, der produceres. Underdimensioneret tonnage risikerer ufuldstændig formning eller for tidligt slid på værktøjet, mens overdimensioneret tonnage tilføjer unødvendige omkostninger og energiforbrug.
Tonnage og Sengestørrelse
Tonnagekrav beregnes baseret på materialetykkelse, forskydningsstyrke og omkredsen af det skårne eller formede element. Sengestørrelsen skal rumme matricesættet med tilstrækkelig plads til materialetilførsel og udkastning af dele.
Slaglængde og hastighed
Deep draw-operationer kræver længere slag, mens blanking og piercing drager fordel af kortere, hurtigere slag. Tilpasning af slagkarakteristika til operationen reducerer cyklustiden uden at gå på kompromis med delens kvalitet.
Vedligeholdelses- og sikkerhedshensyn
Regelmæssig vedligeholdelse af en mekanisk pressemaskine fokuserer på koblings- og bremsesystemet, svinghjulslejer og smørepunkter, da disse komponenter udsættes for mest slid under kontinuerlig højhastighedsdrift. Planlagte inspektioner, typisk hver 200. til 500. driftstimer afhængigt af driftscyklus, hjælper med at forhindre uplanlagt nedetid.
Sikkerhedssystemer såsom lysgardiner, tohåndsbetjeninger og beskyttede matriceområder er standard på moderne mekaniske motorpresser, og operatører bør aldrig omgå disse systemer, selv for korte produktionskørsler, da vædderens slaghastighed efterlader en lille margin for fejl under manuel indgriben.
Advarsel
Omgåelse af afskærmning eller tohåndsbetjening, selv kortvarigt, fjerner maskinens primære beskyttelse mod operatørskade under højhastighedscyklusser.
Fare
Placer aldrig hænder eller værktøj inde i matriceområdet, mens pressen er tændt, heller ikke under opsætning - slaghastigheden efterlader ingen tid til at reagere, når først cyklussen begynder.