En enkelt-punkts kraftpresse af åben type driver slæden fra den ene forbindelse i midten, hvilket holder maskinen enkel og økonomisk til let arbejde, mens en åben type dobbelt-punkts kraftpresse driver slæden fra to forbindelser fordelt på tværs af dens bredde, hvilket forbedrer belastningsbalancen, paralleliteten og tolerancen på bredere matricer . Enkeltpunktspresser vælges typisk til små blanking, gennemboring og let formning op til ca. 100 tons, mens dobbeltpunktspresser normalt er specificeret til større dele og kræfter fra ca. 100 tons op til ca. 300 tons. .
For købere og anlægsingeniører hviler den praktiske beslutning på tre spørgsmål: hvor stor matricen er, hvor langt kraften er fra midten af slæden, og hvor streng tolerancen skal være. En enkeltpunktspresse er ofte det rigtige valg, når delene er små og centrerede, mens en dobbeltpunktspresse er sikrere og mere præcis, når matricen bliver bred, eller arbejdet er ude af midten.
Centralt drev, lavere omkostninger, kun centrerede belastninger
To drev, bedre balance og nøjagtighed
Begge bruger åbne C eller mellemrumsrammer
Excentrisk belastning forårsager tilt og slid
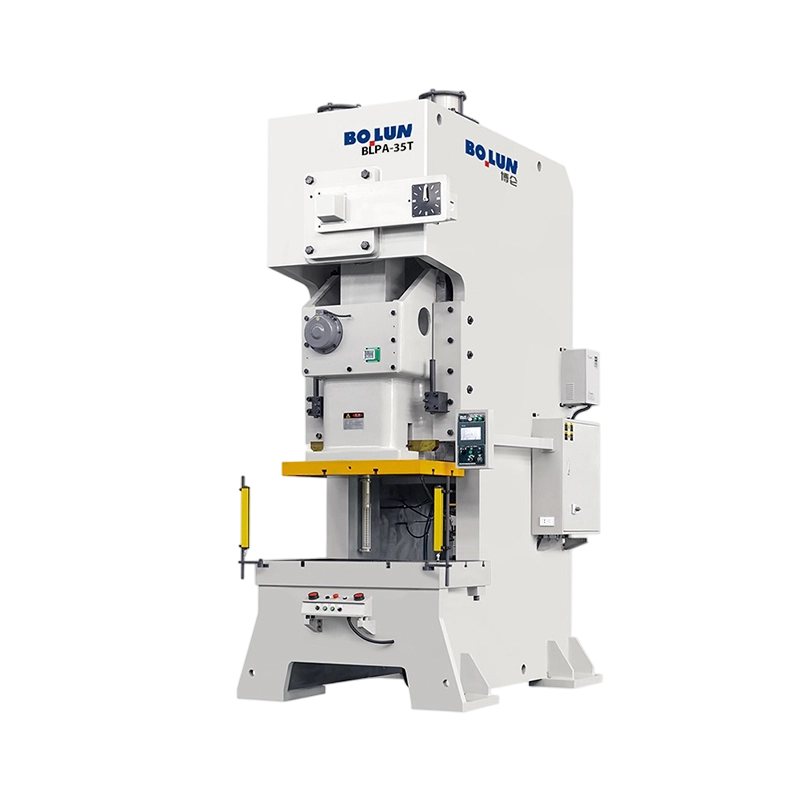
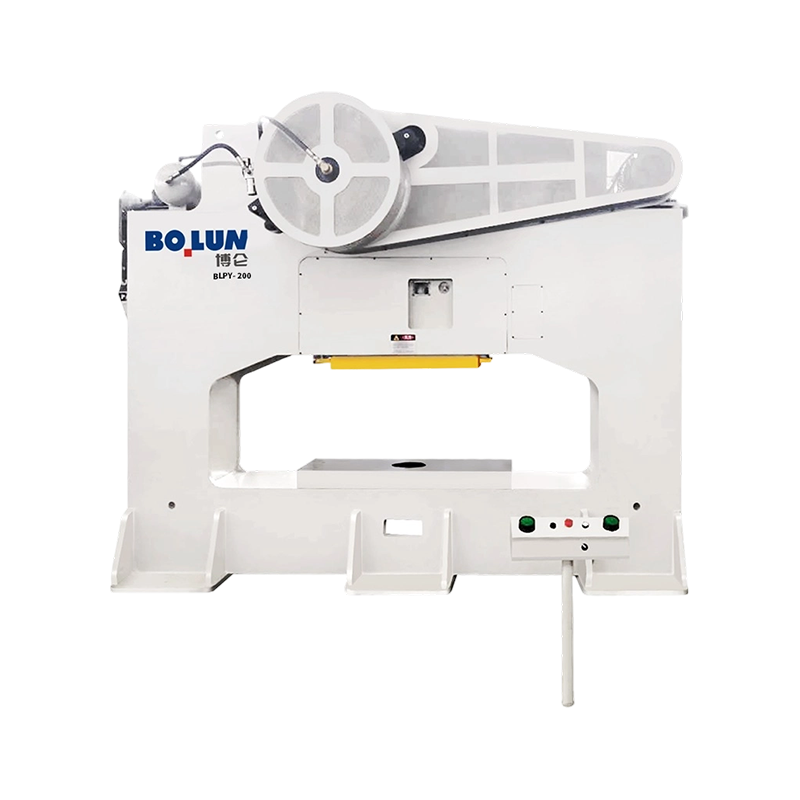
An åben type kraftpressemaskine bruger en C-formet ramme åben på tre sider, hvilket giver nem adgang til matriceområdet, og både enkeltpunkts- og dobbeltpunktsversioner deler denne rammefilosofi, mens de adskiller sig i, hvordan slæden drives .
Den åbne hals lader operatører og fodringsudstyr nå matricen forfra og fra siderne. Dette er værdifuldt i jobbutikker og mellemstore planter, hvor matriceskift er hyppige. Afvejningen er, at rammen bøjer mere under belastning end et lukket design, så drivarrangementet og den måde, hvorpå kraften påføres, bliver særligt vigtigt.
I begge designs omdanner en krumtapaksel eller en excentrisk rotationen af svinghjulet til op og ned bevægelse af glideren gennem en eller flere plejlstænger. Antallet af forbindelsespunkter bestemmer, hvordan formningskraften når slæden, og den enkelte faktor former hver maskines ydeevne, omkostninger og egnethed.
Den enkelt-punkts powerpresse af åben type overfører hele sin formningskraft gennem et forbindelsespunkt, sædvanligvis i nærheden af slædens midterlinje, så matricen skal justeres præcist med det punkt for at undgå ujævn belastning .
Fordi der kun er én drivforbindelse, har enkeltpunktsdesignet færre bevægelige dele, et enklere krumtapaksel eller excentrisk arrangement og lavere fremstillingsomkostninger. Vedligeholdelsesopgaverne er færre, hvilket passer til mindre anlæg og butikker med begrænset teknisk personale.
Enkeltpunktspressere håndterer små, centrerede dele såsom elektriske terminaler, små beslag, skiver, clips og simpelt piercingarbejde. Når kraften er koncentreret nær midten af slæden, og matricen er kompakt, leverer maskinen ensartede resultater til en konkurrencedygtig pris.
Når arbejdskraften sidder væk fra det enkelte forbindelsespunkt, har glideren en tendens til at vippe, og denne hældning øges med afstanden mellem kraften og drivcentret . Arbejde uden for midten kan derfor forårsage ujævnt slid på gibs og styr og producere dele, der varierer i dimension eller planhed. Designere reducerer denne effekt ved at holde matricen centreret, bruge større gibs og begrænse det excentriske øjeblik, som pressen bliver bedt om at bære.
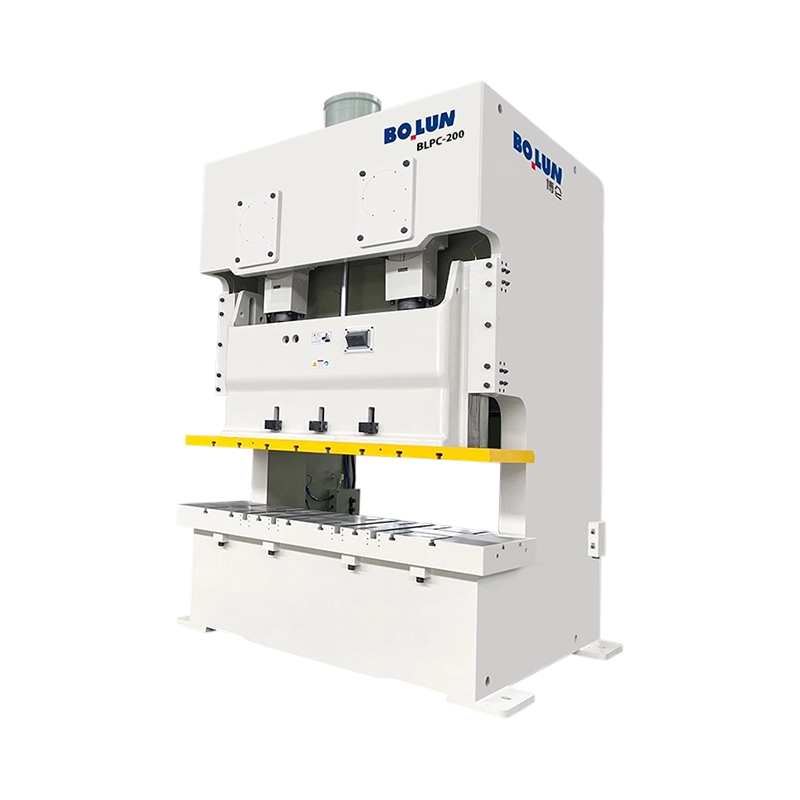
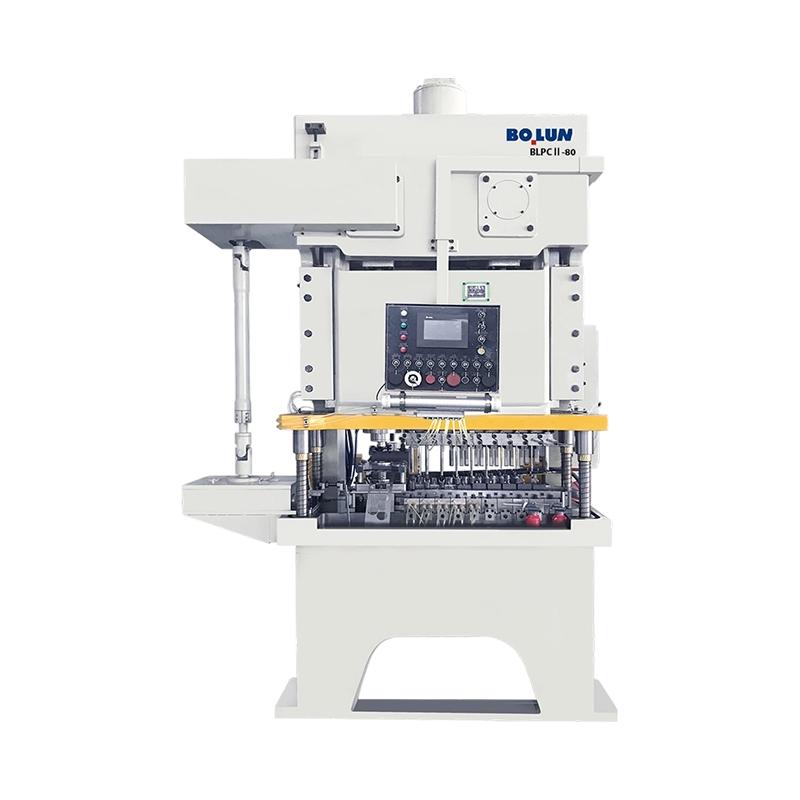
Den åben type dobbeltpunkts powerpresse driver slæden fra to forbindelsespunkter fordelt på tværs af dens bredde, så kraften deles mellem dem, og slæden forbliver mere plant under belastning .
To forbindelsespunkter, ofte drevet af en fælles krumtapaksel eller to excentriske aksler, fordeler belastningen over glidebredden. Dette arrangement reducerer vipning, når matricen er bred, eller når kraften ikke er perfekt centreret. Det forbedrer også paralleliteten mellem slæden og sengen, hvilket understøtter snævrere deltolerance.
Dobbeltpunktpresser passer til bredere matricer, længere blanke linjer, progressive matricer med flere stationer og formoperationer, der placerer kraft over et bredere område. Bilbeslag, apparatdele og elektrisk stempling med flere funktioner kører ofte mere pålideligt på en dobbeltpunktsmaskine.
Den anden drevforbindelse tilføjer komponenter, krav til justering og vedligeholdelsespunkter. Startomkostningerne er højere, og opsætningen kræver opmærksomhed på begge tilslutningspunkter, så slæden forbliver afbalanceret. Fordelen er større stabilitet og en bredere arbejdsramme.
Den comparison below highlights the trade offs that matter most when choosing a drive configuration for an open frame press .
| Karakteristisk | Enkeltpunkts tryk | Dobbelt-punkt tryk |
|---|---|---|
| Drevforbindelser | Én central forbindelse | To forbindelser i bredden |
| Typisk kapacitetsbånd | Op til omkring 100 tons | Omkring 100 til 300 tons |
| Tolerance over for off-center belastninger | Lavt, vipper med excentrisk kraft | Godt, deler belastning på tværs af dias |
| Parallelisme under belastning | Kræver omhyggelig matricecentrering | Bedre vedligeholdt på tværs af bredere matricer |
| Relativ købspris | Lavere | Højere |
| Vedligeholdelsespunkter | Færre drevkomponenter | Flere lejer og forbindelser at tjekke |
| Typiske dele | Små centrerede emner og terminaler | Brede beslag og progressive matricer |
Den location of the working force relative to the drive connection determines whether the slide stays level, so understanding load position is the foundation for choosing between the two designs .
Når matricekraften er centreret over tilslutningspunktet, opfører enkeltpunktspressen sig næsten som en ideel maskine med jævnt slid og stabile deldimensioner. Små matricer placeret omhyggeligt ved midterlinjen er det søde sted for dette design.
En excentrisk belastning skaber et øjeblik, der forsøger at vippe slæden. For eksempel kan en matrice, hvis skærekanter sidder 50 millimeter fra drevets centrum på et enkelt punktpres, producere en mærkbar hældning, der fremstår som grater på den ene side af delen. Dobbeltpunktpresser reducerer dette moment ved at dele kraften mellem to forbindelser, så den samme matrice ofte kører med mindre forvrængning.
Planlæg matricelayoutet, så det kombinerede tyngdepunkt af skærekraften sidder så tæt som muligt på drivcentret. Hvis tyngdepunktet ikke kan flyttes til midten, bør designet skifte mod en dobbeltpunktsmaskine eller tilføje styrende funktioner såsom tungere gibs og afbalancerede matriceelementer.
Udvælgelsen bør baseres på delene, matricen og tolerancekravene snarere end på prisen alene, fordi en forkert drevkonfiguration forårsager gentagne problemer, der koster mere end de oprindelige besparelser .
Mål matricebredden og spredningen af skære- eller formningsstationer. Smalle, centrerede dyser er kompatible med enkeltpunktsmaskiner, mens brede dyser og multistation progressive værktøjer normalt har brug for dobbeltpunktstøtte.
Beregn afblændings- eller formningskraften ud fra omkredsen, materialetykkelsen og forskydningsstyrken. Hold en margin på omkring 20 procent under den nominelle tonnage til normal drift. Hvis spidskraften er tæt på enkeltpunktskapaciteten, giver en dobbeltpunktspress mere plads til variation.
Højvolumendele med snævre tolerancer nyder godt af stabiliteten af en dobbeltpunktspresse, fordi paralleliteten opretholdes i længere tid mellem kontrollerne. Lavt volumen prototype eller kortvarigt arbejde kan ofte håndteres økonomisk på en enkeltpunktsmaskine.
Tonnage beskriver kun en del af en presse, så købere bør vurdere slaglængde, lukkehøjde, sengstørrelse og energikapacitet sammen med drevkonfigurationen .
Producenter vurderer tonnage i en specificeret afstand før nederste dødpunkt. Formningsarbejde, der kræver maksimal kraft ved et andet slagpunkt, kan overstige den sikre kapacitet, så bedømmelsespunktet bør matche proceskravet.
Slaglængden skal rumme den længste del og fodringsudstyret, mens lukkehøjden skal omfatte matricesæthøjden og eventuelle stabling af dele. Dobbeltpunktpresser med større rammer kan tilbyde flere lukkehøjdemuligheder for progressivt værktøj.
| Specifikation | Hvorfor det betyder noget | Spørgsmål til leverandøren |
|---|---|---|
| Nominel tonnage og ratingpoint | Indstiller maksimal sikker kraft | Ved hvilken slagafstand er vurderingen gyldig? |
| Tilladt excentrisk belastning | Begrænser off-center arbejde | Hvad er det maksimale moment for dette billede? |
| Slide parallelitet specifikation | Styrer delens nøjagtighed | Hvilken tolerance er garanteret ved fuld belastning? |
| Slag i minuttet | Produktionskapacitet | Gælder denne sats for den nominelle tonnage? |
| Senge og bolster dimensioner | Matricestørrelse og monteringsrum | Hvilke matricesætsstørrelser passer uden modifikation? |
Matricedesign og drevkonfiguration skal overvejes sammen, fordi en matrice, der fungerer godt på én maskine, kan producere dårlige dele på en anden .
Placer matricen, så den kombinerede skærekraft falder tæt på drivcentret. Styresøjler og -bøsninger skal dimensioneres til den forventede sidebelastning, og matriceskoen skal være bred nok til at holde stansen og matricen på linje under glideren.
Progressive matricer spreder kraft på flere stationer. På en dobbeltpunktspresse arrangeres stationerne således, at belastningen fordeles jævnt mellem de to tilslutningspunkter. Ujævn stationsbelastning kan stadig producere momenteffekter, så kraftberegninger bør kontrolleres for hver station.
Tyngre styresystemer og hærdede slidflader hjælper med at kontrollere fejljustering på begge designs. Regelmæssig inspektion af styresøjler, bøsninger og gib-overflader holder matricen i bevægelse jævnt og beskytter delens kvalitet over lange løb.
Opsætningsnøjagtighed bestemmer, om en af konfigurationerne opnår sin designydelse, og justeringstjek bør indbygges i hver matriceændring .
Rengør bolsteret og matriceskoen, placer matricen ved dens midterlinjemærker, og klem den jævnt med specificeret moment. Indstil lukkehøjden til matricespecifikationen, og bekræft lukningen med en følemåler, før du kører med produktionshastighed.
Kontroller paralleliteten mellem slæden og sengen ved hjælp af indikatorer på flere punkter på tværs af sengen. Dobbeltpunktpresser bør vise ensartede aflæsninger på tværs af bredden, mens enkeltpunktpresser kan vise større variation, hvis matricen er ude af midten. Registrer aflæsninger for at identificere drift over tid.
På en dobbeltpunktspresse skal begge tilslutningspunkter gå i indgreb konsekvent. Kontroller plejlstangslængden, bøsningens tilstand og drivtidspunktet, så glideren ikke vrider sig under slaget. Inkonsekvent timing viser sig som ujævne delefunktioner og unormal støj.
Vedligeholdelseskravene vokser med antallet af drevforbindelser, så dobbeltpunktspressere kræver mere planlagt inspektion end enkeltpunktsmaskiner .
Fokuser på det centrale forbindelsesleje, gib-frigang, koblings- og bremsetilstand og smøring af hovedkrumtapakslen. Fordi belastningen er koncentreret, bør gib-slid og styreslid ofte kontrolleres, når der løber ud af center-matricer.
Efterse begge forbindelseslejer, begge plejlstangssamlinger og begge sæt gibs. Kontroller, at smøringen når alle punkter, og at de to sider slides med samme hastighed. Ujævnt slid mellem siderne er et tidligt advarselstegn om, at justering eller matricebelastning kræver opmærksomhed.
Åbne rammepresser skaber stadig alvorlige klem- og sammenfiltringsfarer, og sikkerhedssystemet skal matche drevkonfigurationen og fremføringsmetoden .
Brug faste afskærmninger, sammenlåste afskærmninger, lysgardiner eller tilstedeværelsessensorer, der forhindrer håndindtrængning under slaget. Den åbne hals skal håndteres omhyggeligt, fordi den giver adgang til farer fra flere retninger.
To håndkontroller holder begge hænder væk fra matricen under slaget. Mål bremselængde og standsetid regelmæssigt, da bremseslid ændrer disse værdier. En presse, der overskrider, kan beskadige værktøj og bringe operatører i fare.
Operatører og vedligeholdelsespersonale har brug for træning i matricehåndtering, opsætningsprocedurer og lockout-tagout før internt arbejde. Følg de krav til maskinbeskyttelse, der gælder i dit land, såsom OSHA-regler i USA eller relevante europæiske direktiver.
Virkelige applikationer viser, hvordan de to konfigurationer bruges i den daglige produktion, og eksemplerne nedenfor afspejler almindelig praksis snarere end specifikke maskinmodeller .
Et lille enkeltpunktstryk, der kører en centreret blanking-matrice, kan producere terminaler ved høje slaghastigheder. Fordi delene er små, og kraften er godt centreret, giver enkeltpunktsdesignet pålideligt output til lavere udstyrsomkostninger.
Bredere beslag med flere gennemborings- og formningsfunktioner kører ofte på dobbeltpunktpresser. Den delte belastning og bedre parallelitet hjælper med at holde hulposition og planhed på tværs af lange produktionsforløb.
Apparatdele, der kombinerer blanking og bøjning på et bredt matriceområde, drager ofte fordel af dobbeltpunktsmaskiner. Ensartet kraftfordeling reducerer tilbagespringsvariation og forbedrer monteringspasningen.
Købsprisen er kun en del af beslutningen, og de samlede ejeromkostninger inkluderer skrotningsprocent, matricens levetid, vedligeholdelsesarbejde og nedetid .
For centrerede små dele kan en enkeltpunktspresse levere de laveste samlede omkostninger, fordi dens enklere drev og lavere kapitalpris passer til kortvarigt og lavt komplekst arbejde. Besparelser forsvinder hurtigt, hvis off-center matricer forårsager hyppigt skrot eller tidligt slid på værktøjet.
En dobbeltpunktspresse betaler sig ofte tilbage på grund af lavere skrot, længere levetid for matricen og færre nøjagtighedsklager på brede eller store dele. Dens højere indkøbspris er berettiget, når produktionen er lang, og tolerancekravene er strenge.
De fleste drevrelaterede problemer viser sig som ujævne dele, unormalt slid eller støj, og en struktureret kontrol finder årsagen hurtigere end forsøg og fejl .
Ensidede grater indikerer ofte hældning forårsaget af off-center belastning på en enkeltpunktspress eller ujævn parallelitet på en dobbeltpunktpress. Tjek først matricens centrering, og bekræft derefter parallelitet og gib-afstande.
Større slitage på den ene gib indikerer excentrisk belastning eller fejljustering. Juster matricens position, nulstil spillerum, og inspicér styreoverflader. Udskiftning af slidte gibs, før de beskadiger slæden, forhindrer dyre reparationer.
Banken kan komme fra slidte forbindelsesbøsninger, løse fastgørelsesanordninger eller tidsforskelle mellem forbindelsespunkterne. Stop pressen, inspicér hver forbindelse, og bekræft bøsningsafstandene, før produktionen genoptages.
Spørgsmål: Hvad er en enkelt-punkts powerpresse af åben type?
Det er en åben C-rammepresse, der driver slæden fra ét tilslutningspunkt nær midten, og tilbyder enkel konstruktion og lave omkostninger til centreret, let arbejde .
Spørgsmål: Hvad er en åben-type dobbeltpunkts powerpresse?
Det er en åben rammepresse, der driver slæden fra to forbindelsespunkter på tværs af dens bredde, deler belastningen og forbedrer paralleliteten på bredere matricer.
Spørgsmål: Hvorfor forårsager off-center loading problemer ved enkeltpunktstryk?
Off-center kraft skaber et øjeblik, der vipper slæden, hvilket forårsager ujævnt slid, grater på den ene side af delene og dimensionsvariationer .
Spørgsmål: Hvilken kapacitet dækker enkeltpunktspresser typisk?
Enkeltpunktspressere bruges almindeligvis op til omkring 100 tons, afhængigt af rammestørrelse og design, med den nøjagtige rating defineret af producenten.
Spørgsmål: Hvornår skal der vælges et dobbeltpunktstryk?
Vælg en dobbeltpunktspresse til brede matricer, progressivt værktøj, off-center kræfter og snævre tolerancedele produceret i lange serier .
Spørgsmål: Hvordan påvirker den åbne ramme nøjagtigheden?
En åben ramme bøjer mere under belastning end en lukket ramme, så drevkonfiguration, matricecentrering og parallelitetskontrol bliver særligt vigtige for nøjagtigheden.
Spørgsmål: Hvordan beregner jeg den nødvendige kraft til en blanking-operation?
Multiplicer den skårne omkreds med materialetykkelse og forskydningsstyrke, og tilføj derefter formningskrav og en sikkerhedsmargin på omkring 20 procent under den nominelle kapacitet .
Spørgsmål: Hvilken vedligeholdelse er anderledes på dobbeltpunktspressere?
Dobbeltpunktpresser kræver kontrol af begge forbindelseslejer, begge plejlstænger og begge sæt gibs, plus bekræftelse af, at de to sider slides med samme hastighed.
Spørgsmål: Hvad forårsager ensidede grater på en stemplet del?
Ensidede grater peger normalt på at vippe fra belastning uden for midten eller ujævn parallelitet, og rettelsen starter med at kontrollere matricens centrering og gaffelafstande.
Spørgsmål: Er en enkeltpunktspresse billigere at eje?
For centrerede små dele med omhyggelig matricelayout har en enkeltpunktspresse ofte lavere samlede omkostninger, men off-center arbejde kan slette denne fordel gennem skrot og værktøjsslid .


En værktøjsingeniør citerer et nyt beslagsprogram og specificerer en 160-t...
Forståelse af mekaniske kraftpresser og deres væsentlige funktioner ...
Sæt en 160-tons presse med åben ramme og en 160-tons presse med lukket ram...
Det korte svar: Hvilken rammetype passer til dit arbejde An ...
En mellemstor producent af fastgørelseselementer stod for nylig over for e...
En køber, der sammenligner en 45-tons åben-gab-presse for en beslagslinje,...
Kontakt os

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar at begynde?
Get in Touch

Nu!
ZHEJIANG BOLUN

