En værktøjsingeniør citerer et nyt beslagsprogram og specificerer en 160-tons presse. Matricen bygges, maskinen monteres, og ved første produktionskørsel går glideren i stå seks millimeter over nederste dødpunkt. Intet er i stykker. Tonnagen blev vurderet i bunden af slaget, og arbejdet udføres højere oppe i kurven, hvor pressen kun kan levere en brøkdel af den kraft.
Den eneste fejl er grunden til, at et pressespecifikationsark læses i en bestemt rækkefølge. Tonnage er overskriftens nummer, men slag, hastighed, matricehøjde, lejestørrelse og formen på kraftkurven afgør, om et job kører med hastighed eller kæmper mod maskinen hele dagen.
En kraftpresse konverterer den kontinuerlige rotation af en elektrisk motor til et kort, kraftigt, lige linjeslag. Energi lagres i et roterende svinghjul, frigives gennem en kobling ind i en krumtapaksel, en excentrisk aksel eller knækled og leveres til en glider, der bærer den øvre matrice. Rammen, gibsene, matricepuden og modvægtssystemet findes alle for at holde det slag nøjagtigt, gentageligt og sikkert.
Sektionerne nedenfor bevæger sig fra mekanismen til numrene på navneskiltet, derefter til de applikationer, en kraftpresse rent faktisk tjener, og til sidst til de beslutninger, som en køber eller procesingeniør skal træffe, før han underskriver en indkøbsordre.
En kraftpresse er et værktøjsmaskine, der former metal ved at klemme det mellem to matchende værktøjer. Det ene værktøj er fastgjort til en stationær seng, den anden til en glidende rutsjebane. Pressen selv bestemmer ikke delens form; terningen gør. Pressen bestemmer, hvor meget kraft der er til rådighed, hvor hurtigt den kan påføres, hvor nøjagtigt slæden kan styres, og hvor mange gange i minuttet cyklussen kan gentages uden afdrift.
Fire familier af presser dækker det meste metalformningsarbejde, og det er værd at adskille dem, før du går videre:
Det interessante ved den mekaniske presse er, at dens nominelle tonnage ikke er konstant. Det er et maksimum, gyldigt ved eller nær bundens dødpunkt. Flyt arbejdspunktet op i slaget, og den tilgængelige kraft falder væk. Dette er en designfunktion, ikke en defekt: Svinghjulet lagrer kinetisk energi, og krumtappen konverterer den til en mekanisk fordel, der vokser, efterhånden som plejlstangen nærmer sig justering med glideren. Afvejningen er, at hele matricedesignet, lukkehøjden og procesvinduet alle skal planlægges omkring den kurve.
| Montering | Funktion | Hvad købere har en tendens til at tjekke |
|---|---|---|
| Ramme | Absorberer reaktionskraften ved hvert slag og holder slæden på linje med sengen | Åben C-ramme eller lukket H-ramme; støbt eller fremstillet stål; målt nedbøjning under belastning |
| Krone | Indeholder drivakslen, svinghjulet, koblingen og, på mange designs, glidejusteringsmotoren | Adgang til service; stivhed under off-center belastning |
| Krumtap eller excentrisk aksel | Konverterer rotation til lineær glidebevægelse og indstiller slaglængden | Materiale og varmebehandling; lejetype og smørekredsløb |
| plejlstang og pitman | Overfører kraft fra akslen til slæden | Justeringsområde; skrue og låsemøtrik tilstand; modreaktion |
| Slide (ram) | Bærer den øvre matrice og rejser på gibs | Gib-frigang, parallelitet, glidefladen fladhed, vægten af værktøj, som glideren accepterer |
| Gibs og føringsveje | Hold glideren firkantet til sengen under hele slaget | Justerbar eller fast; smøring; slidmåleinterval |
| Bolsterplade og seng | Understøtter den nederste matrice og fordeler belastningen ind i rammen | Sengeområde, T-slidsmønster, tykkelse, pudeudskæring |
| Svinghjul og kobling/bremse | Gemmer energi mellem slag og starter hvert slag efter behov | Koblingstype (mekanisk, luftfriktion, våd, servo direkte); bremse stop vinkel; enkelttakts- og tommetilstande |
| Modvægt cylindre | Understøt vægten af slæden og værktøjet for at reducere frigang og slid | Lufttryk stabilitet; reaktion på ændringer i værktøjets vægt |
| Die pude | Giver kontrolleret modstand til trækning, stripning og udkastning | Pudekapacitet, slaglængde, uanset om den er pneumatisk, hydraulisk eller servostyret |
| Slide justering | Indstiller lukkehøjden, så den passer til matricesættet | Manuel, motoriseret eller hydraulisk; opløsning og repeterbarhed |
| Kontrol- og sikkerhedssystem | Sekvenserer slaget og stopper maskinen, når en afskærmning brydes | Lysgardiner, tohåndskontrol, muting, sikker stopkategori, tonnage- og matricebeskyttelsesovervågning |
To detaljer i den tabel fortjener mere opmærksomhed, end de normalt får. Den første er afbøjning. En presseramme absorberer ikke blot kraft; den bøjer lidt under den, og den bøjning åbner matricens frigang. En ramme, der afbøjer mere end et par tiendedele af en millimeter hen over sengen, vil slide værktøj hurtigere og producere dele med tilspidsede kanter. Den anden er die-puden, som ofte behandles som et tilbehør, men som i virkeligheden er forskellen mellem en presse, der kan trække, og en, der kun kan blanke.
Rækkefølgen er lettere at følge som en kæde af energiomdannelser end som en liste over dele. En elektrisk motor drejer et svinghjul op til dets kørehastighed. Svinghjulet, ikke motoren, leverer energien til slaget. Mellem slagene genskaber motoren den lille mængde hastighed, som svinghjulet mistede under den foregående cyklus, hvorfor den kontinuerlige tunge formning er begrænset af svinghjulets inerti og motorstyrke i stedet for af matricen alene.
Når operatøren udløser pressen, går koblingen i indgreb og låser svinghjulet til krumtapakslen eller den excentriske aksel. Akslen drejer, plejlstangen svinger, og glideren kører ned. Nær bunden af slaget når krumtapakslen det punkt, hvor dens gearing er størst, og matricen møder materialet. Bremsen stopper derefter akslen, normalt ved øverste dødpunkt, og koblingen udløses, så svinghjulet kan genvinde hastigheden, mens operatøren læsser delen af.
En servomotordrevet presse erstatter svinghjulet, koblingen og bremsen med en motor med højt drejningsmoment og en skrue- eller krumtapmekanisme. Slidebevægelsen er derefter programmerbar: slæden kan sænke farten gennem kontakt, opholde sig i bunden, vende halvvejs tilbage eller accelerere i returslaget. Dette er mekanismen bag multi-mode formning, og det ændrer, hvad der er muligt ved dybtrækning og i sprøde eller fjedrende materialer.
På en mekanisk presse er den nyttige kraft koncentreret i de sidste par millimeter før nederste dødpunkt. Den praktiske konsekvens er, at et job, der kræver maksimal tonnage, skal tilrettelægges, så deformationen sker tæt på bunden af slaget. Blanking og coining passer perfekt til dette, fordi materialet skærer eller giver efter over en meget kort afstand.
Tegning gør ikke. En kop kan have brug for flere centimeters nedadgående vandring, og under den rejse kan pressen kun levere en brøkdel af dens nominelle tonnage. Dette er grunden til, at en presse, der er valgt til at tegne, har en tendens til at være betydeligt større end en presse, der er valgt til at blanke det samme emne. Ingeniører, der kender denne regel, budgetterer tonnage for det dybeste punkt i lodtrækningen, ikke for den færdige delvægt.
Der er en anden, mere subtil konsekvens. Fordi kraftkurven er stejl nær bunden, udmønter små variationer i materialetykkelse eller hårdhed sig til store variationer i den belastning, pressen ser. En spole, der er tre hundrededele af en millimeter tyk på en palle og tykkere på den næste, vil vise sig som tonnagespidser. Presser med tonnageovervågning og matricebeskyttelse overvåger præcis dette, og de stopper maskinen, før spidsen bliver til en revnet matrice eller en strakt ramme.
Fire arrangementer er fælles, og hver ændrer vedligeholdelsesplanen lige så meget som ydeevnekonvolutten:
For en butik, der kører to eller tre skift, måles forskellen mellem en tør friktionskobling og en våd kobling normalt i nedetidstimer om året i stedet for i indkøbspris.
Pressekataloger bruger et kompakt ordforråd. Hvert udtryk på arket knytter sig til en fysisk begrænsning i værktøjet, og fejllæsning af et af dem er den mest almindelige årsag til, at en presse ikke kan køre det job, den blev købt til.
| Termin | Hvad det betyder | Praktisk konsekvens |
|---|---|---|
| Nominel tonnage | Maksimal kraft tilgængelig, normalt angivet nær nederste dødpunkt | Skal overstige operationens maksimale kraft, ikke den gennemsnitlige kraft |
| Slaglængde | Rutsjebanens samlede vandring fra top til bund dødpunkt | Skal være lang nok til at læsse og losse delen og til at rydde matricen |
| Slag pr. minut (SPM) | Cyklushastighed ved nominel hastighed | Indstiller teoretisk output; håndtering og fodring bliver som regel den egentlige begrænsning |
| Dysehøjde / lukkehøjde | Afstand fra sengetop til glidebund ved nederste dødpunkt, med justering i en angivet position | For lidt betyder, at matricesættet ikke passer; for meget kan korrigeres med afstandsstykker, men koster stivhed |
| Slide justering | Område, over hvilket lukkehøjden kan ændres | Bestemmer, hvor mange forskellige matricesæt pressen kan acceptere uden stigrør |
| Seng og rutsjebane | Brugbar monteringsflade | Skal indeholde matricens fodspor med plads til klemmer, ikke kun formens omrids |
| Halsdybde | Afstand fra rammen til midten af slæden på en åben presse | Begrænser bredden af arket, der kan føres gennem siden af en åben maskine |
| Die pude capacity and stroke | Kraft og bevægelse tilgængelig for tegning og stripning | En presse uden en passende pude kan ikke trække, uanset tonnage |
| Vindues- eller åbningsmål | Fri plads i stolperne på en presse med lukket ramme | Bestemmer, om spolefremføring, overføringsarme eller robotter kan nå matriceområdet |
| Afbøjning under belastning | Ramme stretch and slide tilt at rated tonnage | Driver matriceslid og tilspidsning af dele; betyder mest på brede senge og off-centre belastninger |
To af disse interagerer på en måde, der fanger folk. Slaglængde og matricehøjde afvejer hinanden: Et længere slag giver mere plads til at føde og skubbe ud, men på mange designs reducerer det også den minimale lukkehøjde, fordi krumtapkastet og glidepositionen er geometrisk forbundet. En presse med et generøst slag accepterer muligvis ikke en kort matricestak uden en stigplade, og en stigplade tilføjer en samling mellem matricen og lejet, som skal shimses og kontrolleres.
Off-center loading er det andet stille problem. Kataloger angiver tonnage for en centreret last. Et enkelt-punkts tryk indlæst på den ene side af slæden vil vippe det, åbne gib-frigangen på den ene side og lukke den på den anden. Resultatet er ujævn deltykkelse, accelereret slid på kardan og i værste fald en revnet glide. Når en matrice ikke kan placeres centralt, antages den praktiske grænse almindeligvis at være omkring halvdelen af den nominelle tonnage på en enkeltpunktsmaskine og cirka to tredjedele på en dobbeltpunktsmaskine, men det faktiske tal bør komme fra producentens eget belastningsdiagram snarere end fra en tommelfingerregel.
Rammen er den første strukturelle beslutning, og den er drevet af delstørrelse, fodringsmetode og tolerance. En åben presse har en C-formet ramme med drevet og glideren understøttet kun fra den ene side. En lukket presse omgiver slæden på begge sider, så lastbanen er symmetrisk.
Konsekvensen er ligetil. En åben presse giver tresidet adgang til matricen, hvilket gør manuel læsning, sidefremføring af lange dele og hurtige matriceskift let, men rammen er mindre stiv og bøjer mere under belastning. En lukket presse er langt mere stiv og er det normale valg til progressive matricer, høj tonnage, snævre tolerancer og enhver proces, hvor glideparallelisme er kritisk. Hvis delen er lang og skal føres gennem siden, er en åben ramme med en dyb hals ofte det eneste praktiske svar; hvis delen er en præcisionsstempling produceret til hastighed, vinder den lukkede ramme næsten altid på værktøjets levetid. En mere detaljeret behandling af afvejningerne er tilgængelig i denne sammenligning af åben-type og lukket-type pressedesign , som dækker afbøjningsargumentet mere i dybden.
| Faktor | Åben type (C-ramme) | Lukket type (H-ramme) |
|---|---|---|
| Indlæsningssti | Asymmetrisk; rammen fungerer som udkrager | Symmetrisk; begge stolper deler belastningen |
| Afbøjning under belastning | Højere, og det vipper slæden | Lav, med langt mindre glidehældning |
| Adgang til matricen | Tre sider åbne | Kun for- og bagruder |
| Typisk tonnageområde | Let til medium | Middel til meget tung |
| Egner sig bedst til | Single-station matricer, side-fed lange dele, jobshops og korte serier | Progressive og overføringsmatricer, højvolumen stempling, snævre tolerancer |
| Dø livet | Kortere, hvor tolerancen er snæver | Længere, fordi afstande forbliver stabile |
| Fodaftryk | Kompakt, let at omplacere | Større, kræver et solidt fundament |
| Automatiseringspasning | Enkel med manuel eller robotladning fra siden | Velegnet til coil lines, transfers og in-press automation |
En hybrid fortjener en omtale, fordi den er almindelig i praksis: den semi-lukkede eller åbne-bagramme. Det tilføjer et delvist bindebånd mellem stolperne bag slæden, som genvinder en nyttig mængde stivhed, samtidig med at det meste af sideadgangen bevares. Det er en fornuftig mellemvej for butikker, der skal køre både enkeltstations- og moderat progressivt arbejde på samme maskine.
Rammestrukturen bestemmer stivheden. Drevet bestemmer slagets form og dermed rækken af processer, som pressen kan køre.
A krankdrev er det enkleste og billigste arrangement. Krumtappens radius indstiller slaget, og glidehastigheden følger en sinusformet kurve, der topper i midten af nedadgående bevægelse. Den er hurtig, effektiv og ideel til blanking, piercing og overfladisk formning.
An excentrisk gear drev placerer et tandhjul mellem svinghjulet og den excentriske aksel. Gearet reducerer hastigheden og multiplicerer momentet, så en tungere last kan flyttes med samme motor og koblingspakke. Excentriske gearpresser er det traditionelle svar på dybt slag, højtonnage arbejde som f.eks. formning af store paneler, hvor slæden skal køre langt og stadig levere kraft.
A vippedrev bruger et led frem for et enkelt håndsving. Den mekaniske fordel øges dramatisk mod bunden af slaget, hvilket giver en langsom tilgang, en kort pause og en meget høj kraft ved slutningen af vandringen. Denne kombination er det, der gør vippepresser velegnede til koldsmedning, prægning og dimensionering, hvor materialet skal tvinges til at flyde ind i et matricehulrum i stedet for blot at klippes eller bøjes.
A servodrev fjerner det faste forhold mellem glideposition og krumtapvinkel. Slidebevægelsen bliver en programmeret profil. Den kan nærme sig hurtigt, sænke sig til en kontrolleret hastighed i kontaktøjeblikket, dvæle under belastning og vende tilbage med høj hastighed. Ved dybtrækning reducerer dette risikoen for rivning, fordi materialet trækkes med en hastighed, det kan tåle; ved dannelse af materiale med høj styrke eller tilbagespring tillader det et kalibreringsslag i bunden. Den samme fleksibilitet understøtter multi-mode bevægelsesprofiler, som ville være umulige på en fast håndsving.
| Drev type | Slagkarakteristik | Kraft i bunden af slaget | Typiske anvendelser |
|---|---|---|---|
| Krank | Fast sinusformet bevægelse | Nominel tonnage near BDC | Blanking, piercing, overfladisk formning, generel stempling |
| Excentrisk gear | Fast, længere slaglængde med højere drejningsmoment | Høj, vedvarende over en længere rejse | Stort paneldannende, dybe dele, tunge progressive matricer |
| Toggle | Langsom nær bunden med en kort pause | Meget høj, koncentreret i slutningen | Koldsmedning, prægning, dimensionering, formning af tykt materiale |
| Servo | Programmerbar profil, dwell og reverse muligt | Kontrolleret og gentagelig på ethvert punkt i profilen | Dybtrækning, tilbagespringsfølsom formgivning, flertrinsoperationer |
Valget er ikke rent teknisk. En krumtappresse koster mindre og er lettere at vedligeholde; en servopresse koster mere, men kan erstatte to konventionelle maskiner og et sæt manuelle betjeninger. Økonomien kommer normalt til, hvor meget af besparelsen i arbejdskraft og sekundære operationer, der kan inddrives i løbet af matricens levetid.
Næsten alle masseproducerede metaldele er gået gennem en presse mindst én gang. Processerne deler sig i nogle få genkendelige grupper, og hver gruppe stiller specifikke krav til maskinen.
Blanking skærer en form ud af ark i et slag; piercing slår huller i den. Begge er forskydningsoperationer udført over en meget kort afstand, hvilket betyder, at de passer perfekt til toppen af kraftkurven. Kravene er høj tonnage, en stiv ramme for at holde matricens frigang konstant og hurtig cykling. Progressive matricer stable blanking, piercing, formning og trimning i én strimmel, og de har brug for en lukket rammepresse med en stiv seng og god glideparallelisme, fordi hver station arver tilpasningsfejlen fra den før den.
Disse operationer deformerer materiale i stedet for at adskille det. Bøjning og let formning kræver moderat kraft over en længere vandring, så en presse med en fornuftig slaglængde og en passende bedømt pude er det rigtige værktøj. Møntning og prægning har brug for det modsatte: ekstrem kraft over næsten ingen kørsel, hvilket er hvor vippe- og excentriske geardrev tjener deres plads.
Dyb tegning pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  BLAS-125 Open-Type Single-Point Servo Press til dyb tegning Enkeltpunktsservopresse af åben type til dyb trækning og strækning, med direkte drev med højt drejningsmoment, en 350 mm halsdybde og 1250 kN kapacitet. Se produkt → BLAS125 åben-type enkeltpunkts servopresse, er specificeret til dybtrækning og kombinerer et langt, kontrollerbart slag med et pudearrangement, der passer til koparbejde frem for simpel blanking.
Kold smedning tvinger metal til at flyde inde i en matrice ved stuetemperatur. Kræfterne er store, deformationen er alvorlig, og belastningen kommer med en kort, tung puls i bunden af slaget. Toggle-linkage presser er bygget til netop denne profil: en langsom, kraftfuld tilgang, en kort pause, der lader materialet fylde hulrummet, og en hurtig tilbagevenden. Maskiner i denne klasse, såsom denne  BLKP-650 High-Deformation Cold Smedetoggle Type Press Kraftig koldsmedningsvippepresse med en kapacitet på 6500 kN, 8 mm nominelt trykslag, ramme med høj stivhed og integreret udkaster til alvorligt deformationsarbejde. Se produkt → høj-deformation kold smedning vippepresse, er designet omkring afbalanceret slaggeometri, som holder glideren firkantet under de off-centre belastninger, som smedning matricer genererer, og omkring en ramme, der er stiv nok til at holde hulrummets dimensioner gennem tusindvis af cyklusser.
Batterihuse og lignende kabinetter er lange, tyndvæggede trukket dele, der produceres i meget store mængder. Processen er i bund og grund en krævende trækning med snæver vægtykkelsestolerance, overfladiske, men gentagne formningsfaser og et hårdt krav om, at delene kommer fladt og firkantet ud. Fordi delene ofte er produceret af bred spole på automatiserede linjer, har pressen brug for en bred seng, en stiv lukket eller tung åben ramme og evnen til at holde tolerance over hele sengens bredde i stedet for kun i midten. Specialbyggede maskiner som denne  BLPC2-160 højtonnage åben type dobbeltpunkts batteriskalpresse Åben type dobbeltpunkts batteriskalpresse placeret til storskala batterikomponentformning og batteriskalapplikationer i højvolumenproduktion. Se produkt → højtonnage, ultrastabil batteriskalpresse er konfigureret til den kombination af sengbredde, tonnage og repeterbarhed.
Ikke alle job passer til et kompakt matriceområde. Brede paneler, apparatindpakninger og lange strukturelle sektioner har brug for enten en bred seng eller en dyb hals, der lader materialet passere ved siden af rutsjebanen. Deep-throat åbne presser eksisterer netop af denne grund: de bytter en vis stivhed for evnen til at føre et stort ark gennem siden af maskinen, mens matricen forbliver monteret på sengen.
Trykvalg går oftest galt, når processen er defineret, efter at maskinen er købt. At arbejde i omvendt rækkefølge tager længere tid i tilbudsfasen og sparer måneder senere.
Rækkefølgen har betydning, fordi hvert trin begrænser det næste. En ændring i tegnedybden kan for eksempel fremtvinge et længere slag, hvilket ændrer lukkehøjden, hvilket kan fremtvinge en helt anden rammestørrelse. Frysning af processen fjerner først det meste frem og tilbage.
Købsprisen for en presse er det mindste antal i dens levetidsomkostninger. De større tal er værktøj, energi, vedligeholdelse og uplanlagt nedetid, og de er påvirket af specifikationsvalg, der er foretaget år tidligere.
Værktøjets levetid afhænger af justering. Hver tiende af en millimeter glidehældning eller rammeafbøjning fremstår som ujævn dysefrigang, og ujævn frigang betyder grater, kantslid, gnidning og revnede udstansninger. En presse, der er stiv nok til jobbet, vil ofte betale for forskellen i rammeomkostninger alene gennem forlænget matricelevetid, især på progressive matricer, hvor en enkelt stationsfejl stopper hele linjen.
Energiforbruget er domineret af svinghjulet og motorstørrelsen. En presse med et overdimensioneret svinghjul genvinder hastigheden hurtigere mellem slag og trækker en mere jævn strøm, hvorimod en, der kører ved sin grænse, cykler motoren hårdt og opvarmer kabinettet. På servotryk ændrer billedet sig: Drevet trækker spidsstrøm under formning, så elforsyningen, kabler og ethvert energigenvindingsarrangement fortjener opmærksomhed på specifikationsstadiet frem for ved idriftsættelse.
Sikkerhedskravene er ikke til forhandling og bliver mere og mere specifikke. Mekanisk afskærmning, låste porte, lysgardiner med muting til automatisk fremføring, to-håndskontrol til manuelle læssestationer og et bremseovervågningssystem, der verificerer standseevnen, er den normale baseline. Tonnageovervågning og matricebeskyttelse er lige så vigtige i praksis, fordi de forvandler en langsom værktøjsfejl til en standset maskine og en note i vedligeholdelsesloggen.
To andre omkostninger er rutinemæssigt undervurderet. Trykluft bruges til modvægt, koblingsaktivering og pneumatiske puder, og utætheder i det kredsløb viser sig som uregelmæssig koblingsrespons og glidende glidebalance. Smøring er det andet: Automatiske cirkulationssystemer med filtrering og trykovervågning konverterer, hvad der plejede at være en manuel daglig opgave, til et planlagt filterskift, og de fanger en pumpe, der fejler, før den bliver til en scoret gib.
En mekanisk presse er en robust maskine, men den slides på forudsigelige steder, og sliddet er målbart længe før det bliver synligt i delene.
En presse, der holdes på en tidsplan, kan køre i årtier. Et presseløb, indtil noget går i stykker, tager normalt en terning, en produktionsuge og et kundeforhold med sig. Forskellen i omkostninger mellem de to tilgange er for det meste administrativ: en tjekliste, et sæt tolerancer og en person, der er ansvarlig for at registrere tallene.
Det sidste trin er at verificere, at den maskine, der tilbydes, stadig vil være egnet om fem år, når delblandingen er ændret, og tolerancerne er blevet strammet. Nogle få kontroller dækker det meste af risikoen.
Leverandører med egen produktion har en tendens til at besvare disse spørgsmål med tegninger og mål frem for med adjektiver. Bolun bygger for eksempel sit pressesortiment op omkring et produktionssystem med fuld kæde, der dækker design, fremstilling af kernekomponenter og slutmontage, hvilket er arrangementet, der gør et belastningsdiagram og et afbøjningstal meningsfuldt snarere end omtrentligt. Købere, der vurderer en leverandør af kraftpresse bør behandle muligheden for at producere disse tal på forespørgsel som et første filter, længe før prisen kommer ind i diskussionen.
En kraftpresse er en simpel idé, der udføres med usædvanlig præcision: Opbevar energi i en roterende masse, frigør den gennem en forbindelse, der multiplicerer kraften, og guide resultatet så præcist, at en matrice kan skære, bøje eller trække metal til inden for en brøkdel af en millimeter, titusindvis af gange om dagen. Alt, hvad der betyder noget i specifikationen, følger af den sætning.
Tonnagen fortæller dig loftet. Kraftkurven fortæller dig, hvor i slaget du kan bruge den. Rammen fortæller dig, hvor meget af det forbliver centreret på matricen. Drevet fortæller dig, om bevægelsen er fast eller programmerbar. Puden, sengen og lukkehøjden fortæller dig, om dit værktøj passer, og om det vil overleve.
Få de fem ting rigtigt, og pressen bliver den mindst interessante maskine i fabrikken, hvilket er præcis, hvad den burde være. Få dem forkert, og det bliver flaskehalsen, hver samtale starter med.


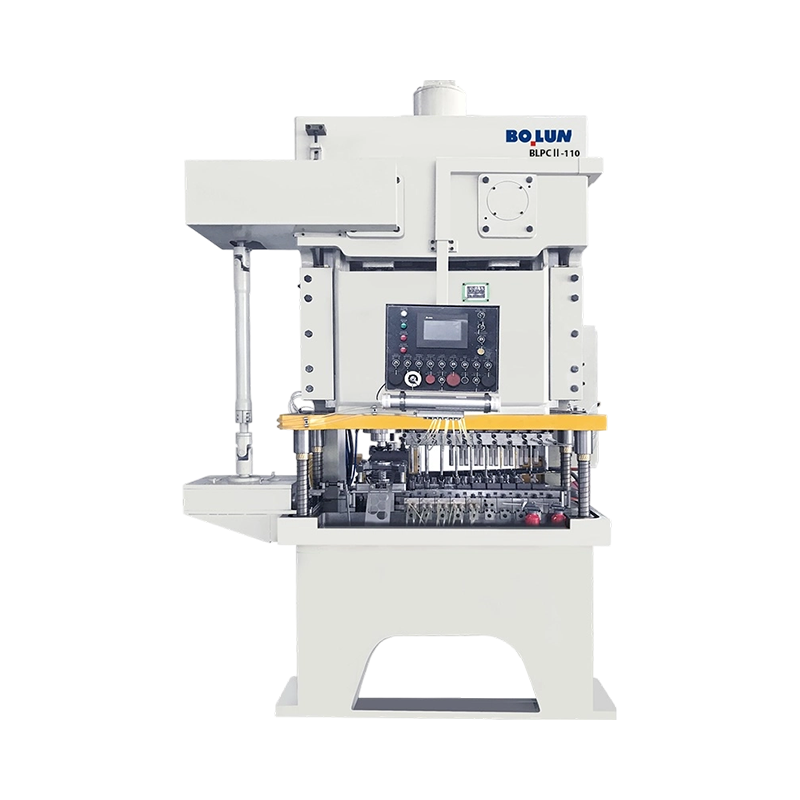
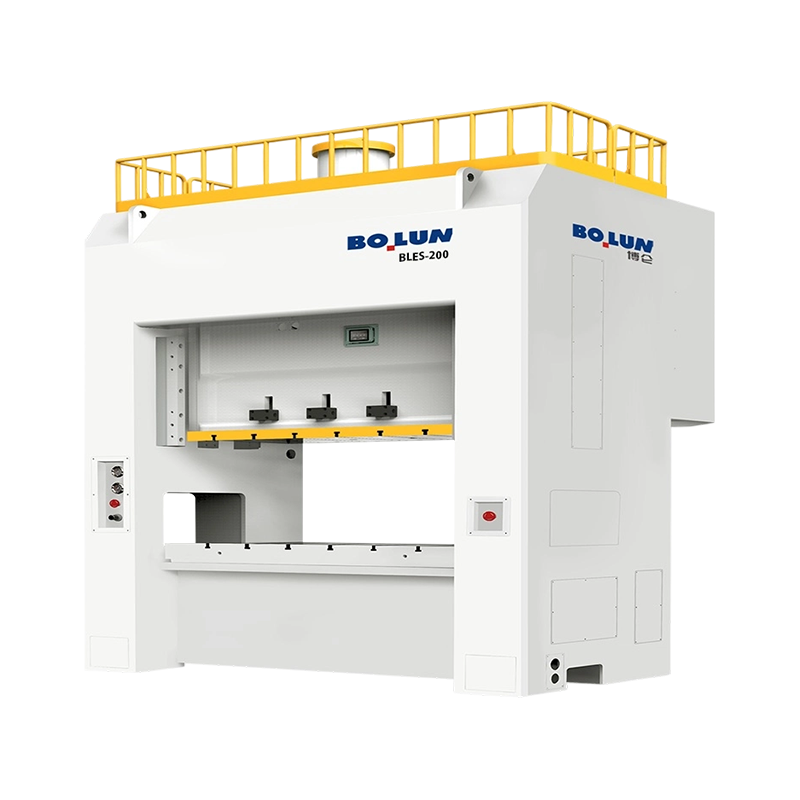
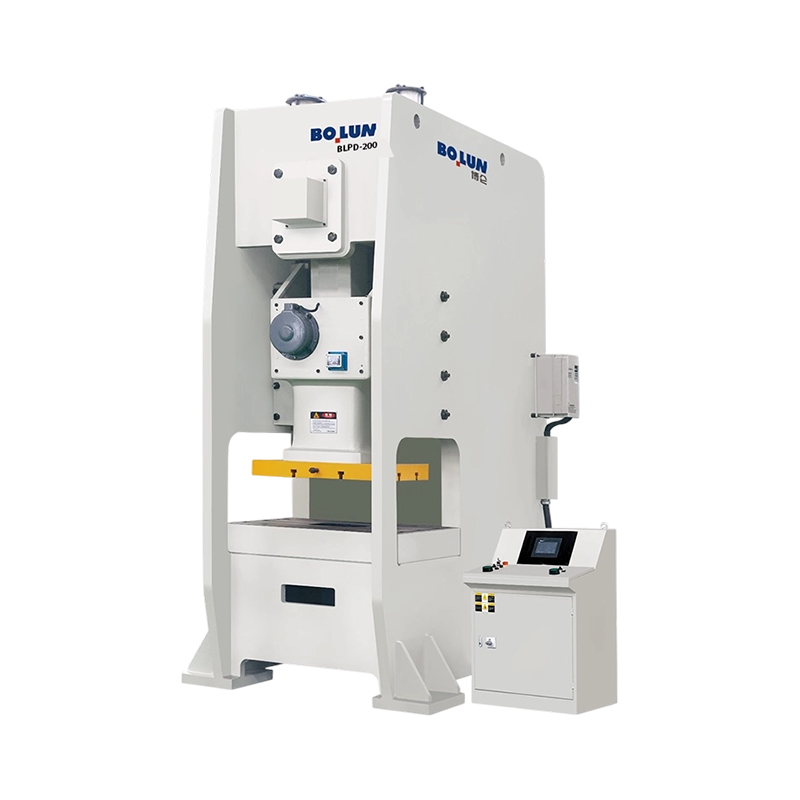
Sæt en 160-tons presse med åben ramme og en 160-tons presse med lukket ram...
Enkelt punkt Design Én drevforbindelse ved...
To presser kan både bære et 200 tons navneskilt og stadig producere meget ...
Forståelse af mekaniske kraftpresser og deres væsentlige funktioner ...
En mellemstor producent af fastgørelseselementer stod for nylig over for e...
En køber, der sammenligner en 45-tons åben-gab-presse for en beslagslinje,...
Kontakt os

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar at begynde?
Get in Touch

Nu!
ZHEJIANG BOLUN

