En presse er ikke én maskinkategori. Det er en familie af metalformende maskiner defineret af ramme, drev, ramforbindelsespunkter og tilsigtet proces. Derfor kan to maskiner med samme tonnage opføre sig meget forskelligt på den samme matrice: En kan holde et bredt panel fladt, en anden kan nå ind i en dyb hals, og en tredje kan levere et langsomt, kontrolleret træk uden stød. For en køber er det nyttige spørgsmål ikke blot "hvad er de forskellige typer presser?" men "hvilken tryktype matcher delen, dien og produktionens rytme?"
Det korte svar: vælg mekaniske krumtap- eller excentriske gearpresser til stabil stempling af store mængder, servopresser, når rambevægelsen skal være programmerbar, vippepresser til koldsmedning og dimensionering med høj kraft, og konstruktion med åben ramme eller lukket ramme i henhold til delstørrelse, lejebredde og off-center belastning. Hydrauliske og pneumatiske presser fylder andre nicher. Afsnittene nedenfor forklarer, hvad der ændrer sig mellem typer, og hvor specifikationsrisikoen sidder.
De fleste industripressevalg starter med det kraftgenererende princip. Tabellen nedenfor giver en arbejdssammenligning; resten af artiklen forklarer de detaljer, der påvirker formdesign, fodaftryk og driftsomkostninger.
| Tryk på skriv | Force princip | Typisk pasform | Hovedafvejning |
|---|---|---|---|
| Mekanisk krankpresse | Svinghjul og kobling driver en krumtapaksel med fast slagbevægelse | Blanking, piercing, overfladisk formning, generel stempling | Hurtigt og enkelt, men slagprofilen er fast |
| Excentrisk gearpresse | Geardrev og excentrisk aksel leverer højt drejningsmoment over et længere slag | Kraftig stempling, dybe dele, brede bede, arbejde med høj tonnage | Mere kraft og stivhed, med større masse og omkostninger |
| Skift tryk | Knoleddet multiplicerer kraften nær bunden af slaget | Koldsmedning, prægning, dimensionering, højtryks-kortslagsarbejde | Høj mekanisk fordel, men ikke ideel til lange træk |
| Servo presse | Servomotor styrer ramposition, hastighed og dvæle | Dybtrækning, flertrinsformning, højstyrkematerialer | Fleksibel bevægelse, med mere kontrolkompleksitet |
| Hydraulisk presse | Hydraulisk cylinder giver kraft med kontrollerbart tryk og slag | Lange træk, lavhastighedsformning, presseoperationer | Tving over lange slag, med langsommere cyklusser og væskevedligeholdelse |
| Pneumatisk presse | Luftcylinder giver aktivering med lav kraft | Let montage, afmærkning, mindre afpudsningsarbejde | Lave omkostninger, men begrænset tonnage og konsistens |
Tabellen er bevidst bred. I praksis kan en mekanisk presse være åben eller lukket, enkelt- eller dobbeltpunkts- og krumtap- eller excentrisk-gear drevet. Disse kombinationer betyder lige så meget som drevfamilien. En 160-tons åben presse og en 160-tons lukket presse er ikke udskiftelige, når matricen er bred, eller belastningen er off-center.
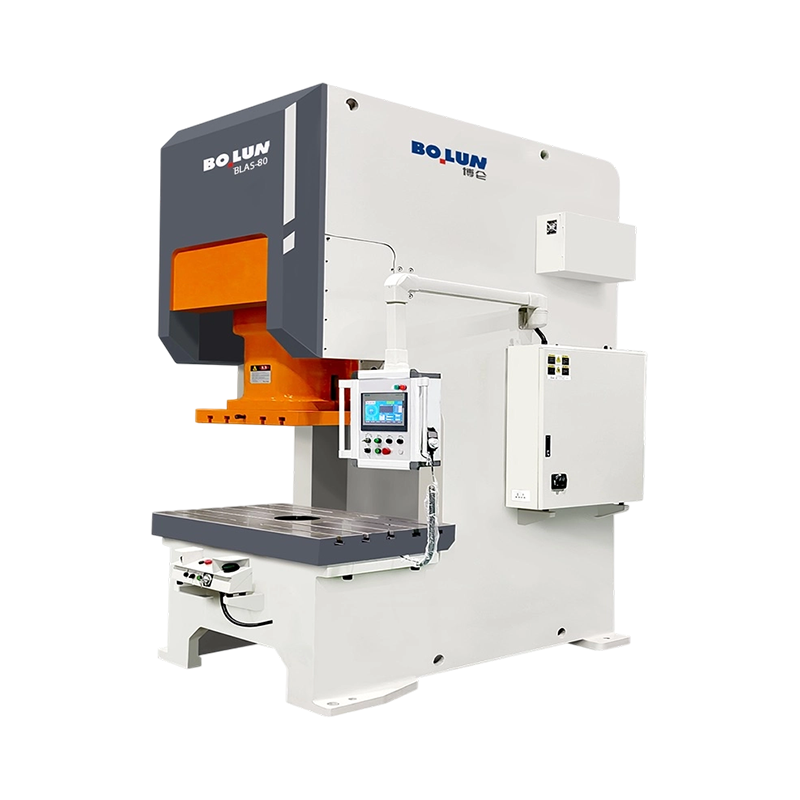
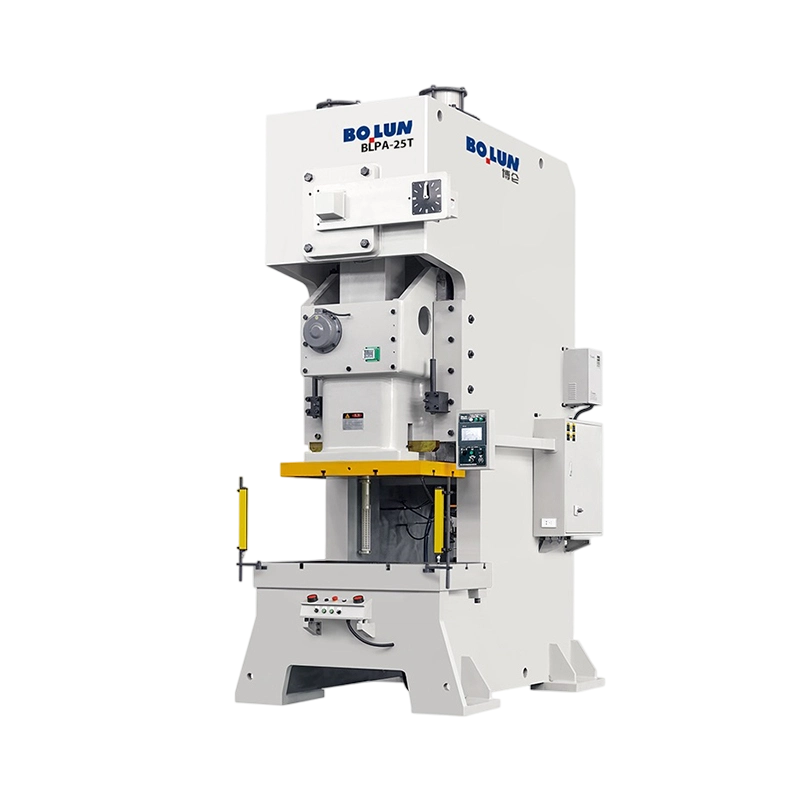
Rammen bestemmer adgang, stivhed og hvor meget afbøjning matricen skal tåle. En åben presse, ofte kaldet en C-ramme, efterlader fronten og de to sider åbne. Det gør manuel læsning, værktøjsskift og sideadgang nemmere. Afvejningen er strukturel: under belastning kan spalten lukkes lidt, så stød og leje kan miste parallelitet. For smalle dele, centrerede matricer og moderat tonnage er det ofte acceptabelt. For brede progressive matricer bliver afbøjningen et spørgsmål om kvalitet og levetid.
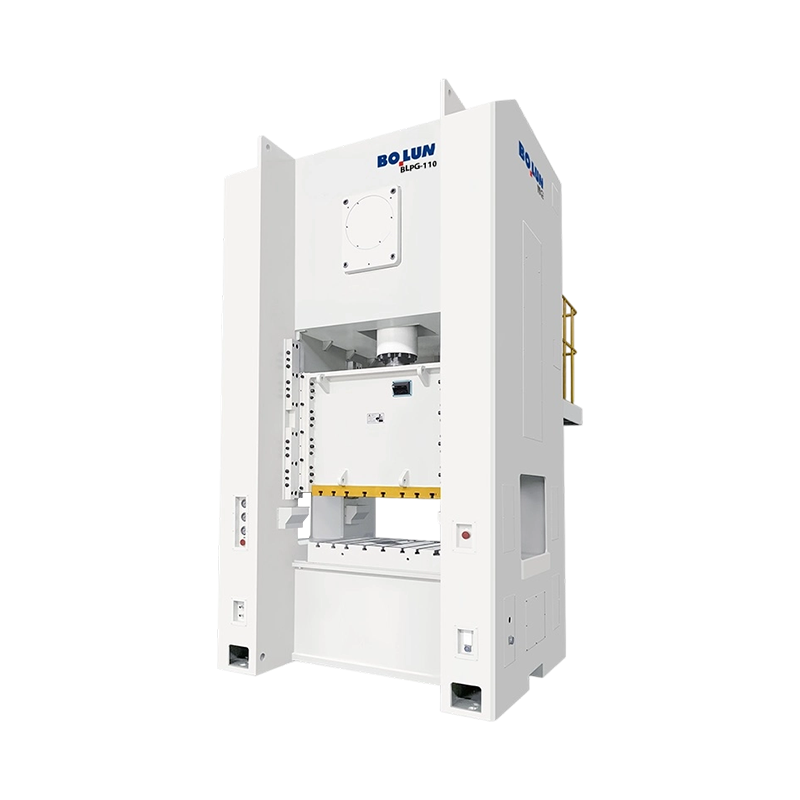
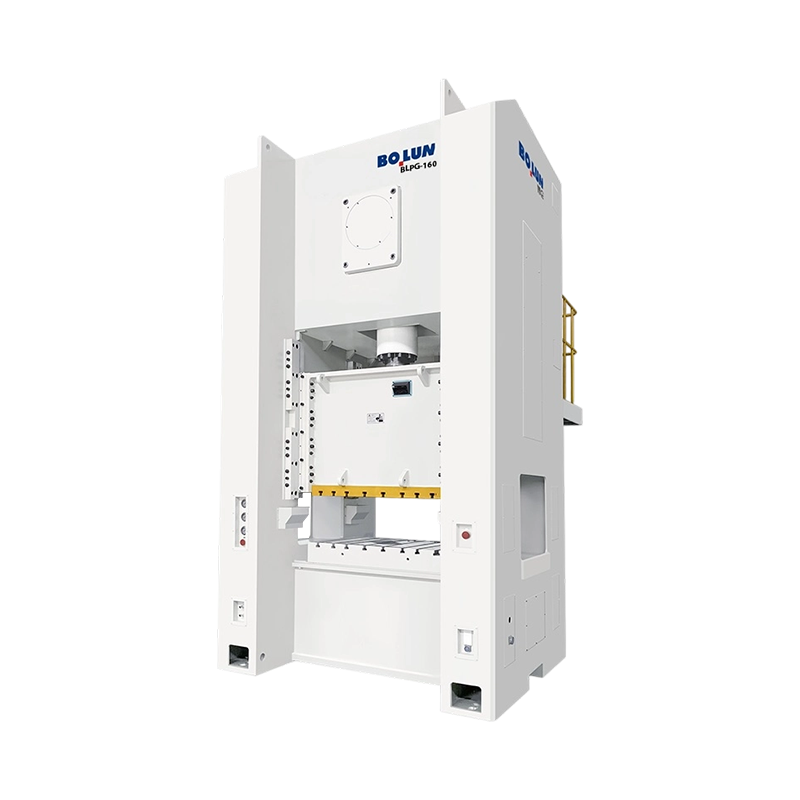
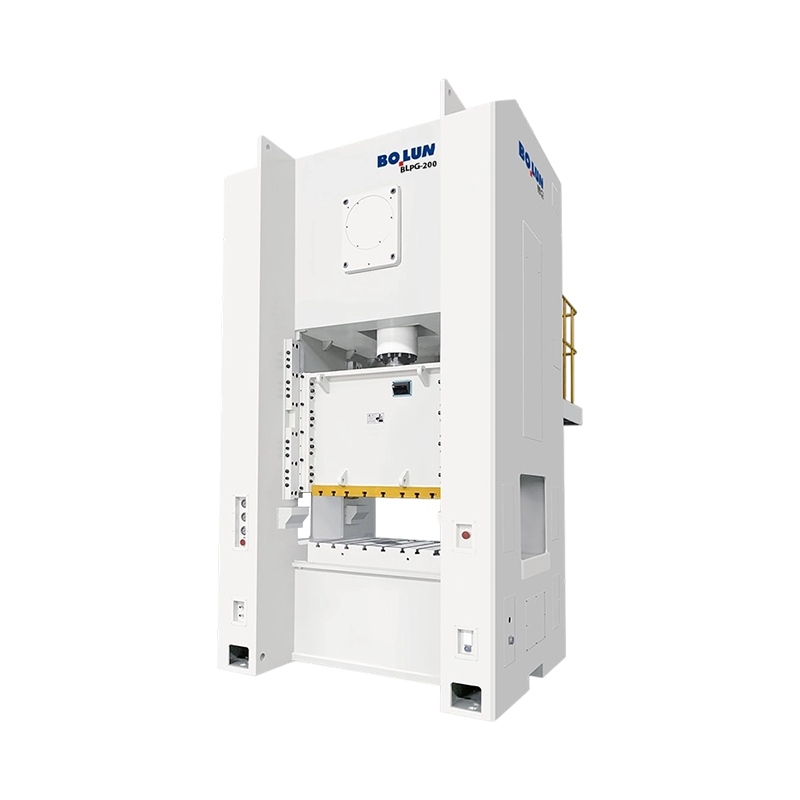
En lukket presse binder stolperne sammen i toppen, normalt med en krone og seng, der danner en mere stiv portal. Det håndterer højere tonnage og bredere lejer med mindre vinkelafbøjning, hvilket er grunden til, at det er almindeligt for paneler i bilskala, multistationsmatricer og kraftig stempling. Adgangen er mere begrænset, så læsseautomatisering eller sideåbninger skal planlægges tidligt. Halvlukkede designs sidder mellem de to: mere stivhed end en almindelig C-ramme, mere adgang end en fuld lukket ramme.
Halsdybde er en separat variabel. En dyb-hals åben presse lader operatøren nå længere ind i et stort panel eller arbejde på en asymmetrisk del uden at dreje den. Men en længere hals er en længere strukturel spændvidde, så maskinen skal være stivere for samme vurdering. Købere bør sammenligne halsdybde, sengestørrelse og afbøjningsdata sammen, ikke behandle halsdybde som en gratis bonus. Til almindeligt åbent rammearbejde, en kraftpresse af åben type er det naturlige udgangspunkt. For en sammenligning på designniveau af rammeadfærd, dette oversigt over design af åben-type versus lukket-type er nyttig.
Punkttælling refererer til, hvor mange tilslutningspunkter der overfører kraft fra drevet til slæden. En enkeltpunktspresse bruger en plejlstang eller et centralt drivpunkt. Det er enklere, ofte mere kompakt og fungerer godt, når matricebelastningen er centreret. En dobbeltpunktspresse bruger to tilslutningspunkter, normalt venstre og højre, så slæden køres mere jævnt over dens bredde. Forskellen viser sig i ramhældning, lejeudbøjning og matriceslid.
På en bred seng kan en enkeltpunktsmaskine stadig lave gode dele, hvis matricen er centreret og belastningen er afbalanceret. Der opstår problemer med off-center belastninger, lange progressive matricer eller stationer, der ikke alle skærer på samme tidspunkt. Slæden ønsker at vippe, matriceafstandene ændres fra side til side, og stanseslidningen bliver ujævn. Et dobbeltpunktstryk spreder belastningen og mindsker den risiko. Den har også en tendens til at passe til bred spolefremført arbejde og store paneler. Afvejningen er omkostninger, større maskinmasse og et større fodaftryk.
En praktisk kontrol er belastningsdiagrammet. Spørg, hvor hver station sidder på sengen, og om den kombinerede belastning er centreret. Hvis matricen har en tung station i den ene ende, kan en enkeltpunktsramme have brug for en større vurdering eller en anden ramme; tilføjelse af tonnage alene korrigerer ikke et vippemoment.
Drevet bestemmer kraftkurven gennem slaget. En konventionel krumtappresse bruger et svinghjul og en kobling til at rotere en krumtapaksel; glideren følger en fast sinusformet bevægelse. Den er hurtig, mekanisk enkel og velegnet til blanking, piercing og overfladisk formning, hvor den samme slagprofil passer til ethvert job. Begrænsningen er fleksibilitet: slag, hastighed og dvælning er indbygget i kinematik.
En excentrisk gearpresse tilføjer et geardrev og en excentrisk aksel for at levere højt drejningsmoment over en længere del af slaget. Det hjælper, når formningsarbejdet er dybt, eller når der er behov for høj tonnage på tværs af et bredt leje. Maskinen er tungere og dyrere, men den kan holde kraft længere nede i slaget end et simpelt håndsving. Til højtonnage, dybslagsarbejde er dette ofte det mere stabile valg end at skubbe en lettere krankpress til dets grænser.
En servopresse erstatter den faste svinghjulsbevægelse med en servomotor, der kan programmere ramposition, hastighed og dvæle. Den praktiske fordel er en bevægelsesprofil, der er skræddersyet til delen: langsom kontakt for at undgå stød, en kontrolleret pause til prægning eller et omvendt træktrin for vanskelige former. Servopresser er en stærk pasform til dybtrækning, højstyrkematerialer og flertrinsformning, hvor en fast krumtapkurve forårsager rivning eller rynker. De tillader også lavere tomgangsenergiforbrug i nogle driftscyklusser, men kontrolsystemet og de nødvendige vedligeholdelsesfærdigheder er mere avancerede. For en stabil-bed lukket-ramme dobbelt-punkt servo platform, BLES250 er placeret til højenergi, stabil-seng arbejde.
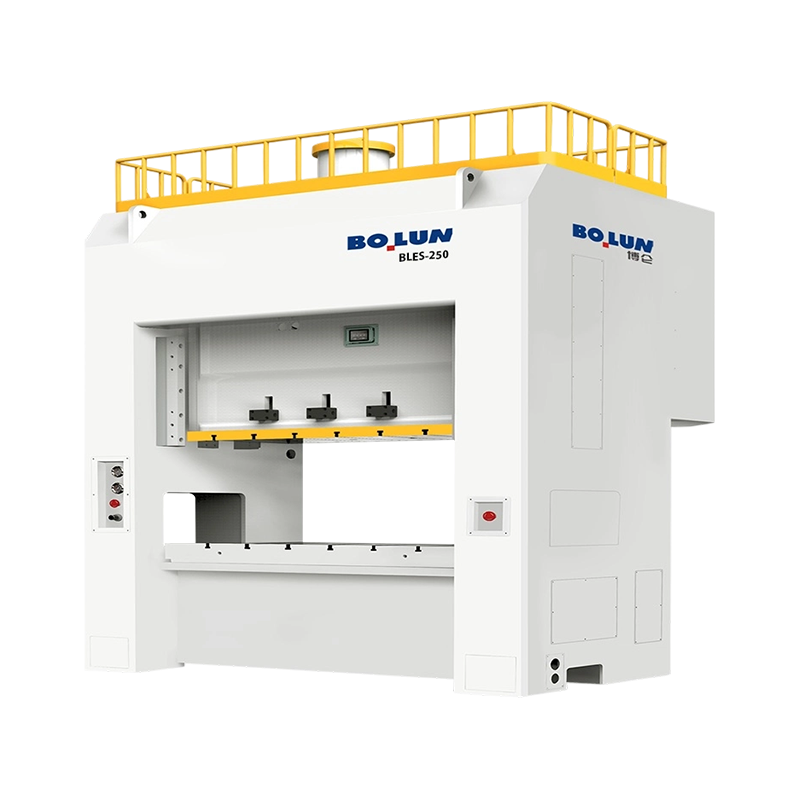 BLES-250 Closed-Frame Double-Point Servo Power Press En 2500 kN servopresse til dyb tegning og stor præcisionsstempling, med lukket ramme dobbeltpunktsstabilitet og programmerbar servobevægelse. Se produkt →
En vippepress bruger en knokobling til at multiplicere kraften nær bunden af slaget. Kraftkurven er stejl: høj mekanisk fordel i dannelsesøjeblikket, mindre kraft tidligere i slaget. Det gør vippepresser effektive til koldsmedning, prægning, dimensionering og andre operationer, der kræver højt tryk over en kort afstand. De er ikke førstevalget til lange træk; koblingen arbejder imod dig, når slaglængde og kraft skal være konstant. Til robust koldsmedning med høj deformation er BLKP650 en repræsentativ toggle-type model.
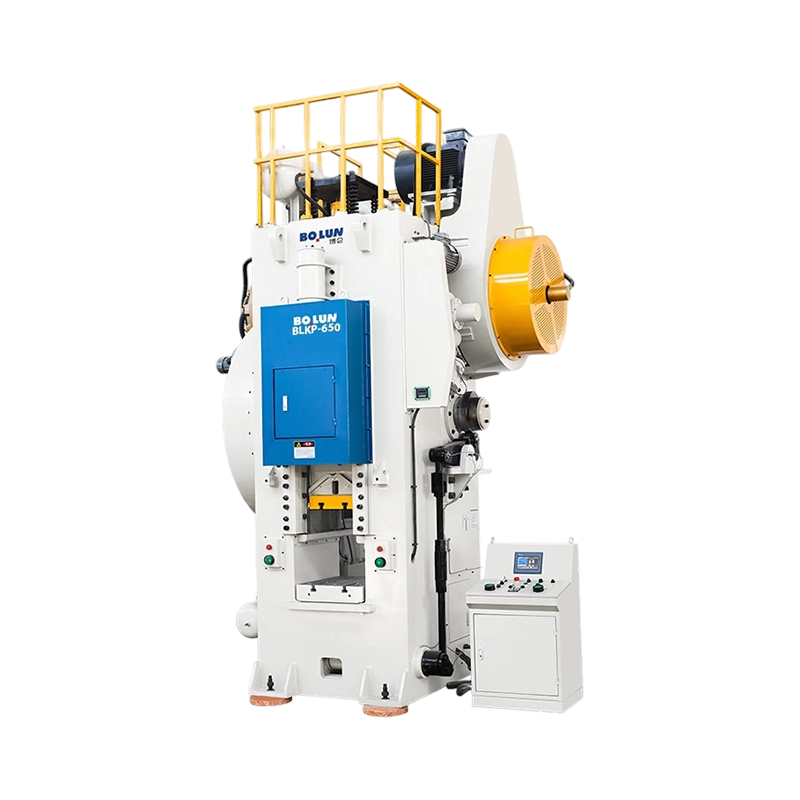 BLKP-650 Koldsmedningskraftpresse af vippetype En 6500 kN vippepresse til kraftig kompression og dyb kold smedning, med en høj stiv ramme og integreret ejektor til stabil tyk-gauge formning. Se produkt →
Den samme pressekategori kan være rigtig for én del og forkert for en anden. Følgende brugsmønstre er et praktisk filter før specifikationsarket.
Produktion af batteriskal kombinerer tyndt materiale, høj nøjagtighed og repeterbarhed på tværs af mange størrelser. Pressen har brug for en stiv ramme, præcis glideføring og en seng, der understøtter en kompakt matrice uden overdreven afbøjning. En dobbelt-punkts åben presse kan fungere her, fordi den spreder belastningen over skalformen og stadig giver adgang. Til højtonnage batteriskalarbejde er BLPC2160 en batteriskalspecifik åben type dobbeltpunktsmodel.
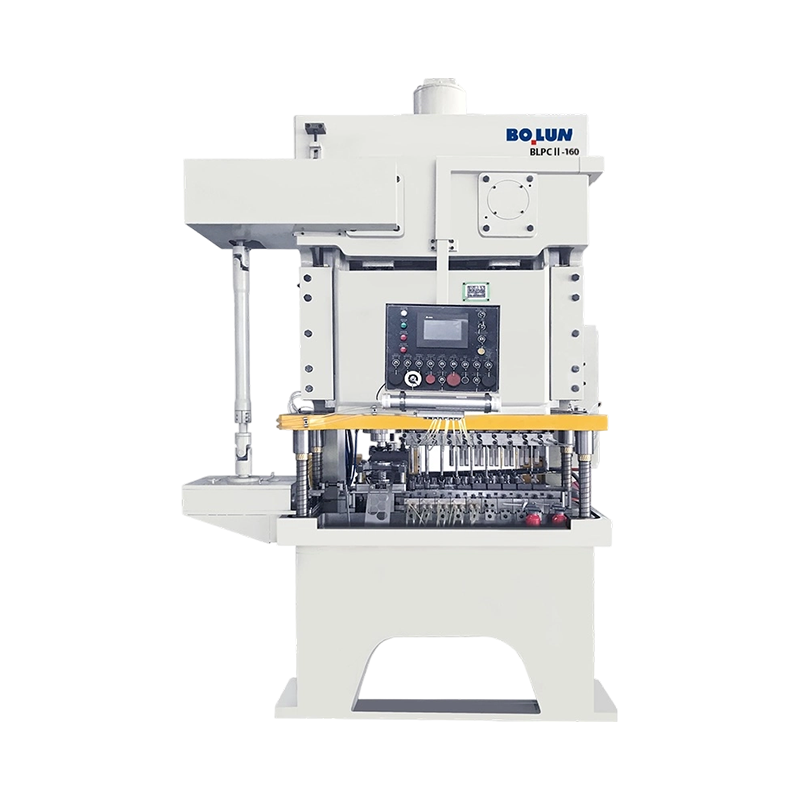 BLPC2-160 Battery Shell Open-Type Double-Point Power Press En åben-type dobbeltpunktspresse beregnet til batteriskalproduktion, der bruger balanceret belastningsfordeling og fotoelektrisk sikkerhed for stabil formning. Se produkt →
Dybtrækning handler mindre om peak tonnage end om at kontrollere materialeflow. En fast krumtapkurve kan trække for hurtigt ved første kontakt og derefter slippe for hurtigt. Servokontrol, trykpudekontrol og ensartet smøring betyder mere. En servopresse med programmerbar dwell og reverse draw kan reducere trial-and-error i matricen. Den samme logik gælder for højstyrkestål og aluminiumslegeringer, der er følsomme over for formningshastighed.
Når delen er bredere end matricevinduet, eller spolen løber hen over en lang seng, bliver rammens stivhed og dobbeltpunkts belastningsfordeling hovedproblemerne. Presser med lukket ramme med brede lejer og excentriske geardrev er den sædvanlige vej til store paneler, apparatskind og strukturelle prægninger. Køberen bør bede om sengeudbøjningsgrænser, ramparallelisme og belastningskurven ved den faktiske arbejdsvinkel, ikke kun den nominelle tonnage ved nederste dødpunkt.
Kold smedning er en anden proces end arkstempling. Billetten flyder i tre dimensioner, værktøjet ser højt tryk, og pressen skal levere kraft nær bunden af slaget uden overdreven elastisk genopretning. Toggle og kraftige krankpresser er almindelige. Værktøjsstyring, ejektorsystemer og rammestivhed fortjener lige så meget opmærksomhed som tonnage. En presse, der er klassificeret til stempling, har muligvis ikke den styrende stivhed eller energikapacitet til en smedning.
Et pressecitat er kun nyttigt, når det er knyttet til en proces. Før du sammenligner tilbud, skal du lægge disse varer på ét ark:
En leverandør, der beder om deltegning, matricelayout og produktionsmål, er lettere at stole på end en, der kun angiver et tonnagenummer. Delen og matricen definerer pressen; pressen definerer ikke delen.
De forskellige typer presser er nemmest at forstå som en kæde af beslutninger: kraftprincip, ramme, punkttælling, drev og anvendelse. En mekanisk krankpresse er den generelle arbejdshest; en excentrisk gearpresse tilføjer drejningsmoment og rækkevidde til tungt arbejde; en servopresse forhandler mekanisk enkelhed med bevægelseskontrol; en vippepresse omdanner forbindelsen til høj kraft nær bunden; og åbne, lukkede og semi-lukkede rammer sætter adgangs- og stivhedskonvolutten. Hydrauliske og pneumatiske presser forbliver gyldige til andre kraft- og cykluskrav. Det rigtige valg er kombinationen, der holder matricebelastningen centreret, matcher slagkurven til materialet og efterlader nok stivhed til den tolerance, du har til hensigt at holde.


Kraftpressemaskiner er klassificeret på to hovedmåder: ved rammek...
Forståelse af mekaniske kraftpresser og deres væsentlige funktioner ...
I moderne fremstilling er koldsmedning i vid udstrækning brugt i bilindustrie...
Fremstilling og metalbearbejdning Et direkte, praktisk kig på...
En produktionsleder går ind i et ingeniørmøde med en stak tegninger til en...
En mellemstor producent af fastgørelseselementer stod for nylig over for e...
Kontakt os

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar at begynde?
Get in Touch

Nu!
ZHEJIANG BOLUN

