En kold smedning meddeler sjældent sin fejl på forhånd. En dag kører pressen jævnt med 45 slag i minuttet, hvilket producerer et to-trins skaft med en flangebase. Den næste dag hører operatøren et sløvt klik i bunden af slaget, og inspektion afslører et slag, der er brudt rent i krydset mellem hovedet og stilken. Brudfladen viser strandmærker, der går tilbage til en overgangsradius på 0,3 mm, angivet fordi kundens tegning ikke tillod større træk. Den lille radius, kombineret med en stansebelastning på 180 kN og en presforskydning på 0,05 mm mellem stempel og matrice, forvandlede et rutinemæssigt koldt smedningsarbejde til en uplanlagt værktøjsgenopbygning og et komplet skift af nedetid.
Dette er virkeligheden i design af koldt smedningsværktøj. I modsætning til stansematricer, som for det meste klarer bøjnings- og forskydningsspændinger, skal koldsmedningsværktøjer overleve kontakttryk på 1.500 til 2.500 MPa i hundredtusindvis af slag, mens emnet strækhærdes under hvert slag. Værktøjsdesignerens opgave er ikke blot at kopiere emnegeometrien ind i et matricehulrum. Det er at skabe et komplet system af stanse, matriceindsats, spændingsring, ejektor, smøring og maskinindstillinger, der holder spændinger inden for værktøjsmaterialets udmattelsesgrænser, holder den smedede dels dimensionelle nøjagtighed og leverer en økonomisk levedygtig værktøjslevetid.
Denne artikel forklarer de praktiske principper for koldsmedningsværktøjsdesign for værktøjsingeniører, procesplanlæggere og produktionsledere, der arbejder med koldsmedningspresser. Den dækker belastningsmiljøet, funktionen af hver værktøjskomponent, materialevalg, spændingsringdesign, geometriregler, formningssekvensplanlægning, smøring, fejlforebyggelse og selve pressemaskinens indflydelse. Målet er at levere et sæt designregler, der kan anvendes direkte for at reducere værktøjsbrud, minimere nedetid og forbedre nøjagtigheden af koldsmedede komponenter.
Kold smedning deformerer metal ved stuetemperatur eller lidt over det, når varme genereret af plastisk deformation fastholdes i værktøjet og emnet. Fordi metallet aldrig når sin omkrystallisationstemperatur, hærder emnet konstant under slaget. Dette betyder, at den kraft, der kræves for at deformere delen, stiger, efterhånden som slaget skrider frem, og den sidste kalibreringsfase af slaget oplever det højeste kontakttryk.
Fra en værktøjsdesigners perspektiv er tre tal vigtigst. Den første er kontakttryk ved matriceskulderen og slagfladen. For strukturelle kulstofstål såsom AISI 1018 eller 1045 genererer fremadekstrudering almindeligvis kontakttryk på 1.200 til 1.800 MPa, mens baglæns ekstrudering af skålformer kan skubbe stansefladetrykket til over 2.000 MPa. Den anden er den akkumulerede plastikbelastning, der pålægges arbejdsemnet. En del med en reduktion på 70 procent i tværsnit akkumulerer nok belastning til at fordoble strømningsspændingen af det udglødede udgangsmateriale. Den tredje er antallet af slag, værktøjet skal overleve. En produktionskampagne for en fastgørelsesanordning, en lejering eller en akselkomponent løber typisk fra 50.000 til 500.000 dele, hvilket placerer værktøjsmaterialet fast i højcyklusudmattelsesregimet.
Disse forhold adskiller design af koldsmedeværktøj fra næsten alle andre matricediscipliner. En stanseform bærer bøjningsbelastninger sjældent over 500 MPa. En varmsmedningsmatrice arbejder ved forhøjet temperatur, men arbejdsemnets strømningsspænding er lav, så matricetrykket forbliver under omkring 500 MPa. Et koldsmedningsværktøj skal indeholde et emne, der på én gang er hårdt, stærkt og slibende, samtidig med at det overfører kræfter, der skubber værktøjsmaterialet tæt på dets trykflydespænding. Tabellen nedenfor sammenligner de forhold, der påvirker beslutningen om værktøjsdesign.
| Parameter | Varm smedning | Kold smedning |
|---|---|---|
| Emnets temperatur | 900–1.250 °C | 20-200 °C |
| Arbejdsemnets flowspænding | 50-200 MPa | 500–1.500 MPa |
| Typisk matricekontakttryk | 200-500 MPa | 1.000–2.500 MPa |
| Primært værktøjsproblem | Termisk træthed og varmekontrol | Mekanisk træthed og slid |
| Trækpåvirkning af matricen | Lavt | Høj, kræver forspænding |
| Opnåelig deltolerance | IT12–IT16 | IT7–IT9 |
Den praktiske implikation er, at enhver designbeslutning i et koldsmedningsværktøj - valget af værktøjsstål, antallet af spændingsringe, poleringen af hulrummet, hjørneradierne, smøremidlet - eksisterer for at håndtere en eller flere af disse ekstreme forhold. Når et værktøj uventet fejler, er det næsten altid fordi designeren har undervurderet et af dem.
Et koldsmedningsværktøj er en samling af præcisionskomponenter, der virker sammen, ikke en enkelt bearbejdet matriceblok. Et komplet værktøjssæt inkluderer normalt:
Hver komponent bærer en særskilt type belastning. Stansen arbejder primært i kompression, men enhver forskydning eller asymmetrisk delgeometri tilføjer bøjning. Matriceindsatsen bærer radialt tryk fra emnet, der forsøger at udvide det udad. Spændingsringen bærer den resulterende trækspænding, som er sikrere for sit materiale, fordi ringen er valgt for sejhed og ikke er i kontakt med emnet. Ejektoren udsættes for kompression under fjernelse af delen, og bagpladerne skal modstå lokale overfladeindskæringer ved kontaktpunkter.
Designprocessen bør følge en disciplineret rækkefølge. Start fra den færdige deltegning og definer formningsstadierne i rækkefølge, før de enkelte matricekaviteter designes. For hvert trin designes kavitetsformen af matriceindsatsen og stanseprofilen. Estimer den maksimale formningskraft og radiale tryk. Vælg værktøjsmaterialet for hver komponent. Design spændingsringsamlingen ved at bruge tykvæggede cylinderregler, der er forklaret senere i denne artikel. Angiv endelig overfladefinish, belægninger, smøring og udstødningssystemet. At gå direkte fra emnegeometri til bearbejdning uden denne analyse er den mest almindelige årsag til, at nye koldsmedningsværktøjer fejler i prøvepressen.
Valget af værktøjsmateriale er den eneste beslutning, der mest direkte bestemmer værktøjets levetid og prisen pr. smedet del. Et koldsmedningsværktøj skal give hårdhed ved driftstemperatur, trykstyrke over 2.000 MPa, tilstrækkelig sejhed til at modstå revner og slidstyrke mod rene, slibende metaloverflader. Ingen enkelt kvalitet opfylder alle krav perfekt, så designeren afbalancerer dem efter betjeningen.
Kolde værktøjsstål som AISI D2, A2 og O1 er det mest økonomiske valg til korte løb og lav belastning. De tilbyder god sejhed og bearbejdelighed, men deres hårdhed og slidstyrke er begrænset, og de blødgøres hurtigt, hvis friktionsvarme hæver værktøjet over 200 °C. De forbliver nyttige til bagplader, holdere og kortvarig værktøj.
Højhastighedsstål som M2 og M42 bevarer hårdheden ved højere arbejdstemperaturer og er standardvalget til ekstruderingsstanser og dyseindsatser i mellemvolumen produktion. Deres højere legeringsindhold giver dem bedre slidstyrke end koldt arbejdsværktøjsstål. Pulvermetallurgiske højhastighedsstål, såsom dem, der er tæt på PM-M4-sammensætning, forbedrer både slidstyrke og sejhed sammenlignet med konventionel HSS, fordi deres fine og ensartet fordelte carbider reducerer antallet af revneinitieringssteder. De er nu standard for langtidsstansninger og højbelastningsskær i koldsmedning.
Wolframcarbid, typisk koboltbundne kvaliteter i K05 til K20-serien, tilbyder den højeste trykstyrke og slidstyrke af ethvert almindeligt værktøjsmateriale. Hårdmetal-skær kan overleve millioner af slag i små dele ekstrudering og dimensionering operationer. Imidlertid har hårdmetal næsten ingen duktilitet: det revner let under bøjning, stød eller forskydning. Værktøjssamlingen skal derfor konstrueres til kun at belaste hårdmetal under kompression, med stiv stempelføring og kontrolleret anslagshastighed.
| Materiale familie | Hårdhed | Trykstyrke | Typisk anvendelse |
|---|---|---|---|
| Koldt værktøjsstål (D2, A2 klasse) | 58–62 HRC | 2.000–2.400 MPa | Kortvarige slag, dies, bagmænd |
| Højhastighedsstål (M2, M42 klasse) | 62–65 HRC | 2.500–3.200 MPa | Mellemlange stanser og matriceindsatser |
| Pulvermetal HSS (PM-M4 klasse) | 64–67 HRC | 3.000–3.800 MPa | Langtidsslag, højbelastningsmatricer |
| Wolframcarbid (K05–K20) | 88–92 HRA | 3.500–5.500 MPa | Dyseindsatser til små ekstruderinger og dimensionering |
En praktisk regel for indledende udvælgelse: For dele med en maksimal ydre diameter under ca. 30 mm, og produktionen kører over 200.000 styk, er en hårdmetal matriceindsats med en PM-HSS stanse en pålidelig kombination. For dele med en diameter på over 50 mm er PM-HSS- eller HSS-værktøjer mere tilgivende, fordi hårdmetalmatricer af den størrelse bliver tunge, dyre og sprøde. Ved meget høje radiale belastninger anvendes hårdmetalskær med to spændingsringe, som beskrevet i næste afsnit.
Koldsmedning finder sted ved tryk, der ville sprænge en uforstærket hærdet stålmatrice ved det allerførste slag. Den omgivende spændingsring eksisterer til ét formål: at placere matriceindsatsen under en kontrolleret trykforspænding, således at smedningstrykket først skal ophæve denne forspænding, før skæret kan opleve spænding.
Driftsprincippet kommer fra tykvæggede cylinderteori. Når en hærdet stålring med en indvendig diameter lidt mindre end den udvendige diameter af matriceindsatsen presses eller krympes på plads, skaber interferensen et radialt tryk ved grænsefladen og en bøjlespændingsfordeling gennem begge dele. Matriceindsatsen modtager trykbåndspænding på sin ydre overflade, og indsatsens boring modtager en mindre trykspænding. Under formningen virker det radiale tryk fra emnet mod boringen og ophæver delvis denne forkomprimering. Hvis interferensen vælges korrekt, forbliver nettobøjlespændingen ved matriceboringen kompressiv eller kun let trækstyrke under hele slaget. En komprimerende tilstand forhindrer revneinitiering og forhindrer eksisterende mikrorevner i at udbrede sig.
Interferensværdier i koldsmedningsværktøj falder typisk mellem 0,15 og 0,35 procent af sammenkoblingsdiameteren. For en dyseindsats med en 50 mm udvendig diameter svarer en interferens på 0,2 procent til 0,10 mm diametral interferens, hvilket er en betydelig mængde målt i forhold til materialernes elastiske grænser. Tunge bagudgående ekstruderingsmatricer bruger ofte to eller tre koncentriske spændingsringe. Hver ring har en interferenspasning med den næste, der fordeler det radiale tryk over et større samlet tværsnit, så de ydre ringe ikke overstiger deres udmattelsesstyrke.
Selve stressringen er normalt lavet af et sejt, højstyrkeværktøjsstål eller maraldrende stål, varmebehandlet til omkring 45 til 55 HRC. Dens boring skal slibes og slibes til samme præcision som den udvendige diameter af matriceindsatsen, fordi ethvert lokalt højdepunkt koncentrerer spændingen ved grænsefladen. Skarpe skuldre, oliehuller eller kilespor på spændingsringens boring er hyppige steder for udmattelsesrevner; generøse radier og jævne overgange er obligatoriske.
En praktisk designsekvens: Bestem først det forventede radiale tryk ved matriceboringen ud fra formningsbelastningen og kontaktområdet. For det andet skal du vælge et diameterforhold mellem matriceindsatsen udvendig og indvendig på mindst 2:1. For det tredje skal du beregne den interferens, der kræves for at holde boringen i kompression ved maksimal belastning. For det fjerde skal du kontrollere den ækvivalente spænding i matriceindsatsen og spændingsringen med en simpel elastisk beregning eller finite element-analyse. For det femte, hvis stressringen er overspændt, skal du tilføje en anden ring eller skifte til et materiale med højere styrke. Denne sekvens er hurtig nok til at anvende på konceptstadiet og nøjagtig nok til at forhindre de mest almindelige burst-fejl.
De fleste for tidlige fejl i koldsmedningsværktøjer kan spores til et lille antal geometribeslutninger. At følge nogle få konkrete regler eliminerer størstedelen af problemer med revner, gnidning og afhugning.
Angiv generøse overgangsradier. Enhver overgang mellem et stempelhoved og stilk, en matriceskulder og boring eller en bagpladekant virker som en stressforhøjer. En radius på 0,3 mm kan koncentrere spændingen med en faktor på tre sammenlignet med en radius på 3 mm. Brug mindst 1 mm radius på små værktøjer og 2 til 3 mm på værktøjer over 50 mm karakteristisk størrelse. Hvor deltegningen kræver et skarpt hjørne, tilføj en relief ved at flytte den kritiske overgang ud af hovedbelastningsvejen; for eksempel ved at træde delen med en lille underskæring, der vil blive bearbejdet efter smedning.
Brug tilspidsning på stanse- og aflastningszonerne i matricen. Hulningens udvendige diametre skal have 1 til 3 graders tilspidsning langs arbejdslængden. Dette reducerer friktionskræfterne og forhindrer gnidning, når stansen trækkes tilbage. Dyseboringen bør indeholde et kort lejeområde på 2 til 5 mm ved udgangen af formningszonen, efterfulgt af en relief på 0,2 til 0,5 mm i diameter, så delen berører kun boringen i lejezonen.
Sørg for tilstrækkelig godstykkelse i matriceindsatsen. Som en første tilnærmelse bør den udvendige diameter af matriceindsatsen være mindst to gange den største boringsdiameter. For et 20 mm hulrum skal matriceindsatsen have en udvendig diameter på mindst 40 mm, før spændingsringen tilføjes. Radialt tryk ved høje reduktioner kan knække en matrice, hvis væg er for tynd, fordi den ydre fiber går i spænding uanset spændingsringen.
Poler i retning af materialestrøm. Matricehulrummet og stansens arbejdsflader bør poleres til Ra 0,2 mikrometer eller bedre, med poleringsmærkerne justeret efter den retning, hvori metallet glider. Poleringsmærker, der løber på tværs af strømningsretningen, skaber ruhed, der øger friktionen, fanger smøremidlet ujævnt og initierer gnidning.
Undgå underskæringer og planlæg udsugning. Hvis delen har en fordybning eller en omvendt konus, der låser den i matricen, skal ejektoren overvinde låsekraften ved hvert slag. Hvor det er muligt, design delen med en lille trækvinkel på 0,5 til 1 grad på udvendige overflader og en let tilspidsning i indvendige hulrum. Hvis et underskæring er uundgåeligt, overvej en delt matrice eller et bevægeligt segment, men forvent højere værktøjsomkostninger og løbende vedligeholdelse.
Tildel realistiske tolerancer. Koldsmedning holder typisk IT7 til IT9, hvilket er fremragende til en formningsproces. Forsøg på at holde snævrere tolerancer skubber værktøjet tættere på dets elastiske afbøjningsgrænser og forstørrer effekten af presforskydning og temperaturændringer. Tolerancer på selve værktøjskomponenterne skal være fem til ti gange strammere end deltolerancen; et almindeligt startforhold er deltolerance divideret med fem for matricehulrummet og stansedimensionerne.
Koldsmedningsværktøjsdesign kan ikke fuldføres fra den endelige deltegning alene. De fleste koldsmedede komponenter fremstilles i flere formeoperationer, hver med sit eget værktøjssæt. Sekvensen af operationer bestemmer belastningen på hvert værktøj og definerer derfor værktøjsdesignet for hvert trin.
En typisk sekvens for en aksel med flange kan forløbe som følger: skær tråden eller stangen i længden, blødgør eller udglød, hvis det indkommende materiale er for hårdt, påfør en konverteringsbelægning og smøremiddel, ryg den ene ende for at danne et præformhoved, ekstruder skaftet fremad til dets endelige diameter, og kalibrer flangen ved et sidste dimensioneringsslag. Hvert trin fjerner en kontrolleret mængde deformationsmasse fra den oprindelige tråddiameter.
Den centrale designregel er at afbalancere deformation pr. trin. Begrænsning af tværsnitsreduktionen til omkring 60 til 70 procent pr. trin holder formtrykket og materialebelastningen inden for praktiske grænser for de fleste kulstof- og legeringsstål. Over dette område stiger den nødvendige stansekraft stejlt, værktøjstrykket stiger, og emnet kan udvikle indvendige revner eller overfladesømme. For en dybt formet kop er tre eller fire trin rutine: først baglæns ekstrudering af koppen, derefter gentegning af kopvæggen, derefter strygning af væggen til endelig tykkelse og til sidst trimning af den øverste kant.
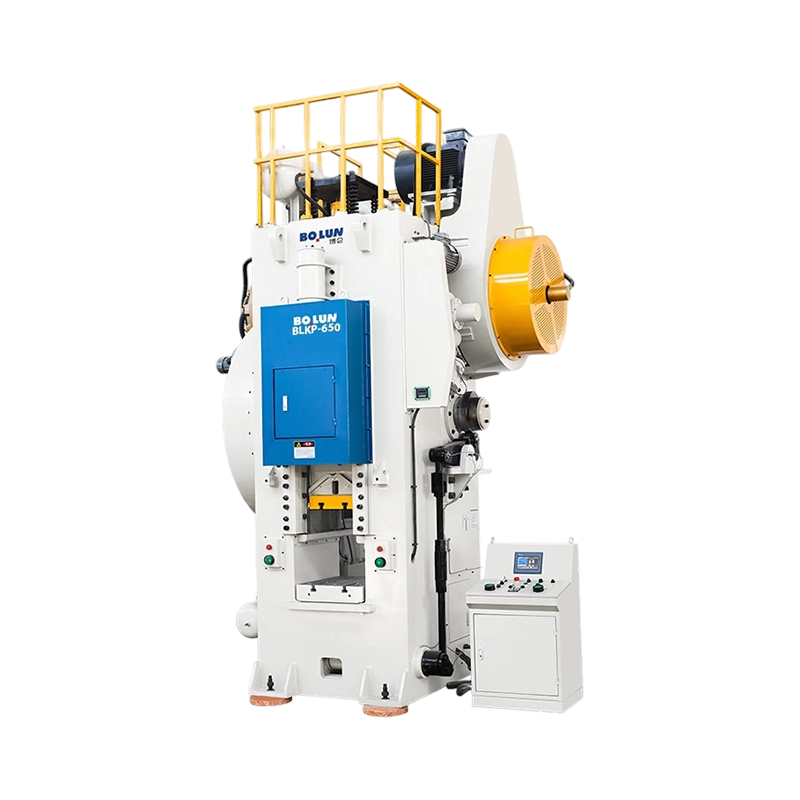
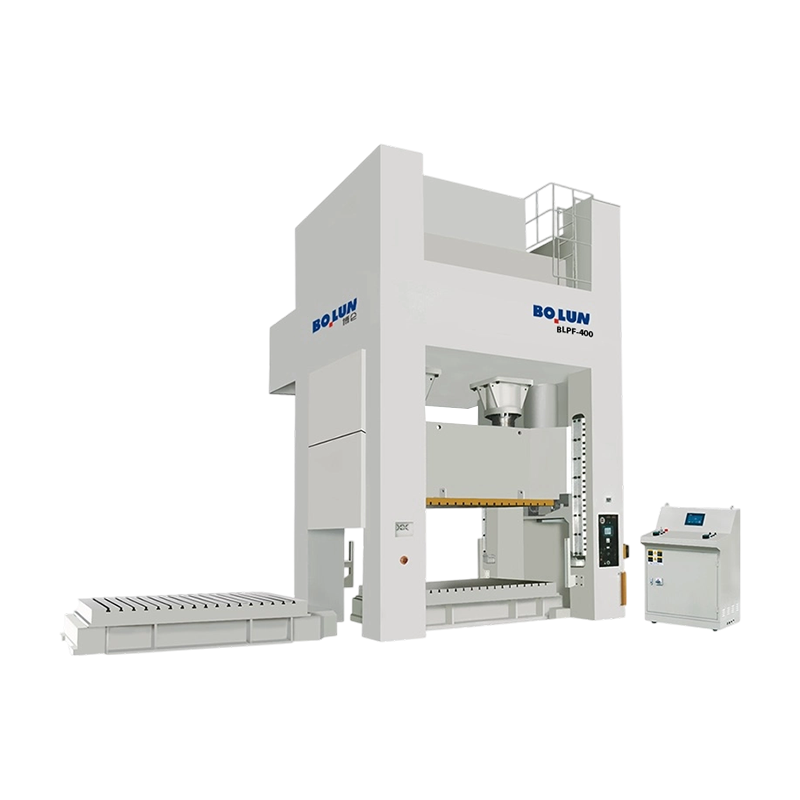
Værktøjsbelastningen beregnes ud fra arbejdsemnets strømningsspænding og det projicerede kontaktareal. Som et første estimat er den nødvendige pressekraft arbejdsemnets tværsnitsareal ved formningszonen multipliceret med strømningsspændingen ved den relevante belastning, ganget med en friktionsfaktor på 1,2 til 1,5. Dette resultat skal sammenlignes med pressekapaciteten og med stansens trykstyrke. Et langt, slankt stempel kan spænde, før pressen når sin nominelle tonnage: Slankhedsforholdet, som er længde divideret med diameter, skal forblive under fem for ustyrede stansninger, og derudover kræves styremuffer eller støttebøsninger. Til en mellemstor ekstrudering kan f.eks. en maskine som f.eks BLKP400 koldsmedningsvippepresse med balanceret slag giver den nødvendige tonnage med en generøs margin for friktionsfaktoren.
 Engros BLKP-400 Alsidig Balanceret-Slage Cold Smeding Toggle Type Power Pres Zhejiang Bolun High-Precision Machinery Co., Ltd er Kina engros BLKP-400 Alsidig Balanced-Stroke Cold Smedetoggle Type Power Pre... Se produkt →
Hvert trin påvirker værktøjsdesignet for det næste. En præform med en ru overflade vil ridse den næste matrice. En præform, der er lidt for stor, vil overbelaste kalibreringsmatricen. En præform med en off-centreret akse vil skabe en ujævn belastning og bryde efterbehandlingsstansen. Værktøjsdesignere bør derfor specificere præformdimensioner med samme omhu som det endelige matricehulrum, inklusive tolerancer og overfladefinish. I praksis designes formningssekvensen først, værktøjerne for hvert trin andet, og en belastningskontrol gentages for hvert trin, før noget værktøj fremstilles.
Smøring er ikke en detalje tilføjet i slutningen af værktøjsdesignet; det er en del af selve værktøjssystemet. I kold smedning har smøremidlet tre funktioner: reducere friktionen ved værktøj-emne-grænsefladen, reducere formningsbelastningen, der overføres til værktøjet, og forhindre klæbemiddelslitage, ofte kaldet gnidning, mellem emnet og værktøjets overflader.
Standardsmøresystemet til kulstofstål er en zinkphosphatkonverteringsbelægning kombineret med en natriumstearatsæbe. Det porøse fosfatlag udgør et mekanisk forankring til sæben, og tilsammen danner de en film med en tilsyneladende friktionskoefficient i området 0,05 til 0,10. Dette system har været brugt i årtier, fordi det er effektivt og økonomisk til produktion i store mængder. Miljøbestemmelser presser i stigende grad producenterne mod alternative smøremidler, herunder polymerbaserede belægninger og reaktive sæber. Ved ændring af smøremiddelsystemet skal værktøjsdesigneren kontrollere friktionsantagelserne igen: højere friktion øger stanse- og matricevægstrykket og kan kræve større tilspidsninger, kortere lejezoner eller yderligere spændingsringinterferens.
Rustfrit stål, som arbejder hærder hurtigt og galder let, smøres normalt med en oxalatkonverteringsbelægning plus molybdændisulfid. Aluminium og kobberlegeringer bruger olier med lavere viskositet eller tørre polymerfilm og kræver ikke konverteringsbelægninger. For alle materialer skal billets renses for kalk, olierester og fremmedpartikler før formning, fordi hårde indeslutninger indlejret i smøremiddelfilmen fungerer som mikroskopiske skæreværktøjer på matriceoverfladen.
Værktøjsbelægninger arbejder sammen med emnesmøremidlet. PVD-belægninger såsom chromnitrid, titaniumaluminiumnitrid og titaniumnitrid reducerer friktionen, forbedrer modstandsdygtigheden over for gnidning og beskytter værktøjsoverfladen, hvor smørefilmen lokalt nedbrydes. Belægninger er især nyttige på stanser, som glider mod emnet under tilbagetrækning. Belægningen skal påføres et slebet og poleret underlag; et ru underlag giver dårlig vedhæftning og tidlig afskalning.
Den vigtige designstørrelse er forskydningsspændingen ved værktøjets overflade. Hvis friktionsspændingen nærmer sig værktøjsmaterialets eller belægningens forskydningsstyrke, rives overfladen i stykker, og værktøjet svigter hurtigt. Generøse indfaldsvinkler, korte lejeområder og en kontinuerlig smørefilm over hele slaget er de mest effektive måder at holde overfladeforskydningsspændingen inden for sikre grænser. En ændring af smøremiddel bør altid udløse en genkøring af belastningsberegningen, ikke kun en linjeændring i produktionsdokumentationen.
Koldsmedningsværktøjer fejler i mønstre, der er velkendte inden for industrien. Genkendelse af mønsteret fortæller hurtigt designeren, hvilken parameter der skal ændres. Tabellen nedenfor viser de mest almindelige fejltilstande, deres hovedårsager og de designhandlinger, der forhindrer dem.
| Fejltilstand | Hovedårsag | Design modforanstaltning |
|---|---|---|
| Punch træthedsbrud | Cyklisk kompression og bøjning, spændingskoncentration ved en lille overgangsradius | Forøg overgangsradius; brug PM-HSS; forbedre punch vejledning; reducere stødhastigheden nær nederste dødpunkt |
| Dyseindsatsen sprængte | Trækbøjlsspænding ved matriceboringen | Forøg stressringinterferens; tilføje en anden stressring; forstørre matricens udvendige diameter |
| Galling og scoring | Nedbrud af smørefilm, ru værktøjsoverflade, lokale trykspidser | Polsk til Ra 0,2 eller bedre; påfør CrN eller TiAlN belægning; forbedre eller udskifte smøremiddel |
| Plastisk deformation af stanseflade eller matriceskulder | Værktøjshårdhed lavere end det nødvendige kontakttryk | Vælg en hårdere HSS eller hårdmetal; forstørre støtteområdet; reducere det lokale kontakttryk |
| Chipping ved dørindgangen | Slag fra billetenden, hård skala, skarp indgangskant | Tilføj en indgangsfasning eller radius; frakke indgangen; rengør emnerne før formning |
| Stressring træthedsrevne | Overdreven interferens, spændingskoncentration i ringboringen | Genberegn krympepasningen; forstørre ring udvendig diameter; fjern kilespor eller skuldre med skarpe boringer |
Den mest skadelige fejltilstand er udmattelsesbrud på stansen. Stempelbelastninger er cykliske: Punchen komprimeres, losses og komprimeres igen titusinder eller hundredtusindvis af gange. Hvis spændingsamplituden ved det mindste tværsnit er høj, starter en revne ved en overgangsradius eller et slibemærke og forplanter sig indtil brud. Modforanstaltningerne er en større overgangsradius, et hårdere værktøjsmateriale, bedre justering og en kontrolleret indflyvningshastighed nær bundens dødpunkt.
Die-indsats-sprængning er den næstmest farlige fejl. Indsatsen revner radialt gennem væggen, og hulrummet åbner sig elastisk, så delen bliver overdimensioneret, inden indsatsen udskiftes. Det er forårsaget af utilstrækkelig forspænding, hvilket betyder, at dyseboringen gik i spænding under belastning. Forøgelse af interferensen eller tilføjelse af en anden stressring løser det normalt.
Udskæring forekommer som ridser på stanseoverfladen og overførte partikler på emnet. Det er et smøre- og overfladeproblem: Smørefilmen brød sammen ved et lokalt højtrykspunkt. Polering af overflader til en lavere ruhed, påføring af en lavfriktionsbelægning eller forøgelse af smøremiddeltilførslen stopper normalt det.
Plastisk deformation af stansefladen eller matriceskulderen er et styrkeproblem snarere end et træthedsproblem. Værktøjshårdheden er for lav til kontakttrykket, så overfladen kollapser med 0,02 til 0,1 mm, og delens dimensioner glider ud af tolerancen. Løsningen er en hårdere værktøjskvalitet, et hårdmetalskær eller en designændring, der fordeler belastningen over et større område.
Koldsmedningsværktøjsdesign ender ved presseværktøjets grænseflade. Maskinen bestemmer belastningsvejen, hastigheden og justeringen, som værktøjet skal tåle, så pressen fortjener samme opmærksomhed som selve matricen.
Den første maskinegenskab, der skal tages i betragtning, er rammens stivhed. An Åbn Type Power Press Machine , ofte kaldet en C-ramme presse, bøjer sig elastisk under belastning, og slæden vipper i forhold til sengen. For et stansematricesystem tilføjer denne vinkelforskydning bøjningsmomenter til stansen og producerer uensartet belastning i matricehulrummet. En lige-sidepresse med lukket ramme med dens symmetriske søjlestruktur afbøjer meget mindre og bevarer stansematricejusteringen under fuld nominel belastning. Kold smedning er en høj belastning, præcisionsfølsom proces, så en stiv presse med lukket ramme er det sikreste valg.
Den anden karakteristik er slagkurven. En konventionel krumtappresse når sin maksimale glidehastighed nær midten af slaget og rammer arbejdsemnet med høj hastighed. Et vippedrev, også kaldet et knækdrev, bremser glidningen, når den nærmer sig bundens dødpunkt og udvikler høj kraft med lav anslagshastighed. Denne adfærd er næsten ideel til koldsmedning: stansen kommer gradvist ind i emnet, emnet har tid til at flyde, og matricen er skånet for stødstødene, der udløser udmattelsesrevner. Af denne grund er vippepresser det konventionelle maskinkoncept til koldsmedning. Boluns BLKP-serie er konstrueret omkring dette princip; for eksempel BLKP260 smidig præcisions koldsmedning vippepresse er velegnet til små præcisionsdele såsom stifter, fastgørelseselementer og små skafter.
 Engros BLKP-260 Agile præcision kold smedning Toggle Type Power Press Supplier Zhejiang Bolun High-Precision Machinery Co., Ltd er Kina engros BLKP-260 Agile Precision Cold Forging Toggle Type Power Press supplie... Se produkt →
Den tredje egenskab er ramføring. Præcisionsstyresystemer holder stansen koncentrisk med matricen i kontaktøjeblikket. Slidte eller løse føringer introducerer lateral forskydning mellem stempel og matrice, hvilket øger spændingen ved stansespidsen og kan knække en hårdmetal matriceindsats, selv når pressetonnagen ser ud til at være tilstrækkelig. Regelmæssig kontrol af stemplets frigang og styrejustering er billig vedligeholdelse sammenlignet med en hårdmetalmatrice.
Maskinen definerer også flere værktøjsparametre direkte. Pressetonnage skal overstige den beregnede formningskraft med mindst 20 til 30 procent. Lukkehøjde og slaglængde bestemmer den maksimale værktøjsstabelhøjde. Knockout-kraft tilgængelig i sengen og glideren begrænser designet af ejektorer til dybe hulrum. Hvis pressen har en hydraulisk dyse, afgør dens kapacitet, om der kan påføres en modvirkende kraft under slaget.
Til tungt, højdeformationsarbejde, såsom store flangeskafter eller lange profiler, skal pressen have både tonnage og energi til at fuldføre slaget uden at gå i stå. Den BLKP850 kraftig koldsmedningsvippepresse giver denne industrielle kapacitet, mens den afbalancerede slagkurve beskytter værktøjet mod stød. Læsere, der ønsker en bredere sammenligning, kan henvise til dette introduktion til koldsmedepressemaskiner , og komplet udvalg af Bolun metalformningsudstyr er tilgængelig på virksomhedens hjemmeside.
 Engros BLKP-850 Industriel styrke Heavy-Duty koldsmedning Toggle Type Power Zhejiang Bolun High-Precision Machinery Co., Ltd er Kina engros BLKP-850 industriel styrke Heavy-Duty kold smedning Toggle Type Power... Se produkt →
Selv en erfaren designer bør validere et nyt koldsmedningsværktøj, før han forpligter sig til bearbejdning. Finite element-analyse er den mest praktiske valideringsmetode for værktøjsspænding. En model af matriceindsatsen og spændingsringsamlingen belastes med det radiale tryk fra emnet ved matriceboringen, og krympepasningsinterferensen mellem ringene påføres som starttilstand. Outputtet er spændingsfordelingen i hver komponent. Designeren kontrollerer, at matriceindsatsen forbliver i sit sikre spændingsområde, og at spændingsringen forbliver under sin udmattelsesgrænse over det forventede antal cyklusser.
Processimulering går et skridt videre ved at modellere materialestrømmen af emnet inde i hulrummet. Det afslører foldning, underfyldning, overdreven belastningskoncentration og spidsbelastningsspidser inden stål skæres. Simuleringen giver også en realistisk trykfordeling på matriceoverfladen, som er mere nøjagtig end at antage en ensartet radial belastning. Ved højvolumenproduktion inddrives omkostningerne ved simuleringen hurtigt gennem færre prøvegentagelser og længere værktøjslevetid.
Efter fremstilling er det stadig nødvendigt at prøve en prototype. Værktøjet monteres på pressen, prøvedele fremstilles ved reduceret hastighed, og den faktiske formningsbelastning måles med en vejecelle eller ved at aflæse pressens tonnagedisplay. Dimensionel inspektion af prøvedelene bekræfter kavitetsgeometrien og eventuel tilbagefjedring. De første par hundrede produktionsdele fortjener samme opmærksomhed, fordi små variationer i barrelængde, smøremiddeltykkelse eller værktøjstemperatur kan ændre formningsbelastningen med flere procent.
Værktøjslivsregistre er en værdifuld, men ofte forsømt database. Registrering af antallet af slag til fejl for hvert værktøj, den observerede fejltilstand og vedligeholdelseshistorikken lader en butik opbygge praktisk erfaring. Når et nyt værktøjsdesign fejler tidligere end det forrige, viser posten, hvilken handling der er ændret. Over tid forvandler disse data værktøjsdesign fra et håndværk til en styret ingeniørproces.
Den følgende tjekliste opsummerer designprocessen beskrevet i denne artikel. Det er tænkt som en arbejdsreference ved planlægning af et nyt koldsmedningsværktøjssæt.
Et veldesignet koldsmedningsværktøj er resultatet af disciplinerede beslutninger om stress, geometri, materialer, smøring og maskinvalg. Når alle disse beslutninger arbejder sammen, forsvinder værktøjet i produktionens baggrund: det danner tusindvis af nøjagtige dele, kræver ingen uplanlagt opmærksomhed og fejler først efter et forudsigeligt og økonomisk fornuftigt antal cyklusser. Den støjsvage ydeevne er den rigtige målestok for et godt design af koldt smedningsværktøj.


En produktionsleder på en mellemstor metalkomponentfabrik stod for nylig o...
En produktionsleder går ind i et ingeniørmøde med en stak tegninger til en...
En værktøjsingeniør citerer et nyt beslagsprogram og specificerer en 160-t...
Sæt en 160-tons presse med åben ramme og en 160-tons presse med lukket ram...
Efterhånden som fremstillingsindustrien bevæger sig støt mod automatisering o...
Det korte svar: Hvilken rammetype passer til dit arbejde An ...
Kontakt os

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar at begynde?
Get in Touch

Nu!
ZHEJIANG BOLUN

