An åben type kraftpressemaskine bruger en C-formet eller mellemrumsramme, der efterlader tre sider af arbejdsområdet tilgængelige, hvilket gør det nemt at indlæse matricer og fremføringsdele, mens en lukket type kraftpressemaskine bruger en lige side- eller husramme, der omslutter matriceområdet for maksimal stivhed og nøjagtighed under tunge belastninger . Åbne presser egner sig generelt til let til medium stansning, stansning og formningsarbejde op til ca. 300 tons, mens lukkede presser er valgt til kraftig stempling, dybtrækning og højpræcisionsdele, der ofte vurderes til et godt stykke over 500 tons .
For fabriksledere og købere, der sammenligner maskiner, er den praktiske konklusion, at rammetypen skal følge delstørrelse, formningskraft, påkrævet parallelitet og hvor ofte matricer skifter. At vælge den forkerte ramme spilder penge enten gennem for tidligt slid og unøjagtige dele på en underdimensioneret åben presse, eller gennem unødvendige kapitalomkostninger og gulvplads på en overdimensioneret lukket presse.
Tre sider tilgængelige for lastning og fodring
Lukket ramme for stivhed og høj tonnage
Svinghjulsenergi lagret og frigivet hvert slag
Rammeafbøjning og parallelitet under belastning
A mekanisk kraftpresse konverterer rotationen af en elektrisk motor til den lineære bevægelse af en slæde, der driver en matrice til plademetal, ved hjælp af et svinghjul til at lagre energi mellem slag og en kobling og bremse for at starte og stoppe hver cyklus . Denne energilagringstilgang tillader høje slaghastigheder og ensartet delproduktion, hvilket er grunden til, at mekaniske presser forbliver arbejdshesten i højvolumenprægeanlæg.
Motoren driver en rem forbundet til svinghjulet, som drejer frit på krumtapakslen, indtil koblingen går i indgreb. Når den er aktiveret, overfører koblingen lagret energi til krumtapakslen eller excentrikken, som flytter plejlstangen og glider op og ned. Bremsen stopper krumtapakslen på et defineret punkt i cyklussen, typisk ved øverste dødpunkt, så pressen er klar til næste slag.
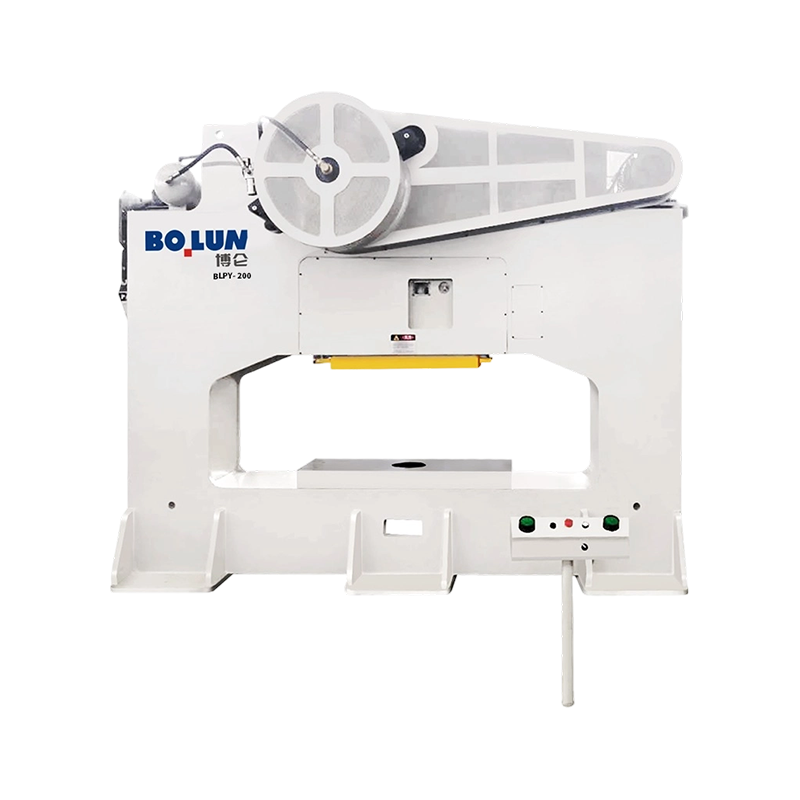
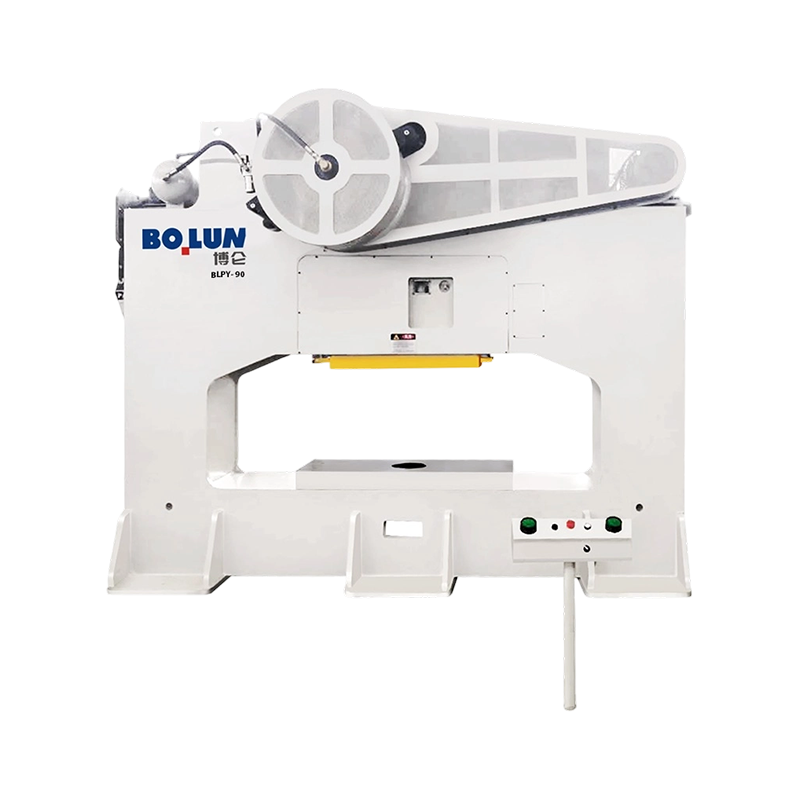
Den åben type kraftpressemaskine , ofte kaldet en spalteramme eller C-rammepresse, har en ramme formet som bogstavet C, med halsen åben foran og på begge sider, så operatører og automationsudstyr kan nå matricen fra flere retninger .
Den åbne hals gør det nemt at placere emner, fjerne færdige dele og installere eller udskifte matricer. Opstillingshold kan arbejde forfra og fra siderne, og transportører eller foderudstyr kan nærme sig fra mere end én vinkel. Denne tilgængelighed er en af grundene til, at åbne presser er populære i jobbutikker og mellemstore anlæg, hvor matriceskift sker hyppigt.
Åbne presser håndterer blankning, gennemboring, lysformning, prægning, bukning og montering af dele såsom beslag, elektriske kontakter, apparatkomponenter og små strukturelle stykker. Deres kapacitet varierer normalt fra omkring 25 tons til omkring 300 tons, med slagfrekvenser, der varierer med størrelse og drevdesign.
Fordi rammen er åben på siderne, afbøjes den mere under tunge formningsbelastninger, hvilket kan reducere paralleliteten mellem slæden og sengen og forårsage ujævnt slid eller delevariationer . Operatører bør ikke køre en åben presse i nærheden af dens nominelle tonnage i længere perioder, og de bør bruge tonnageovervågning, hvor det er muligt, for at undgå overbelastning.
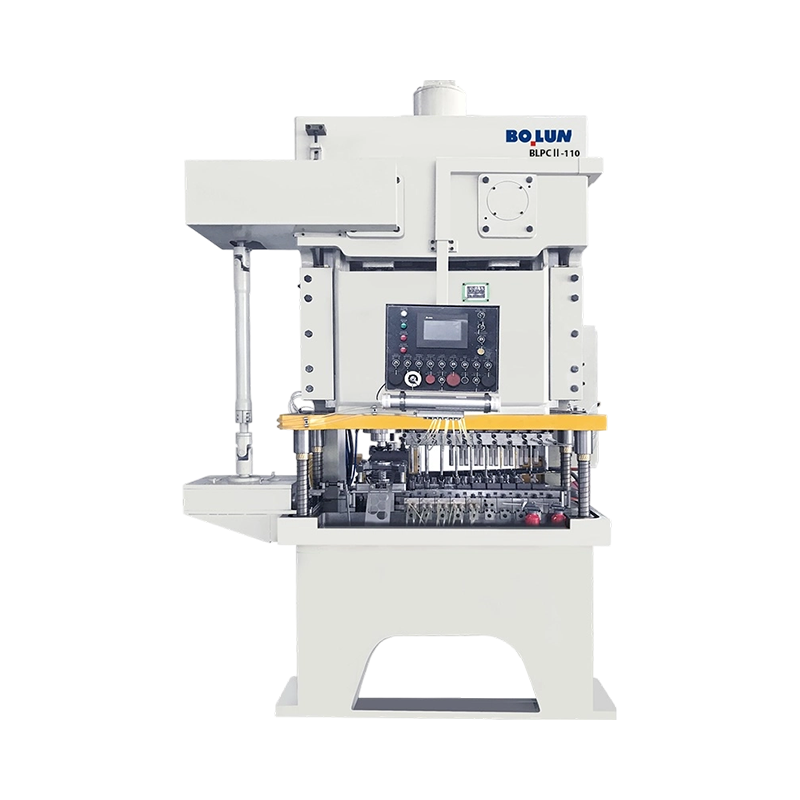
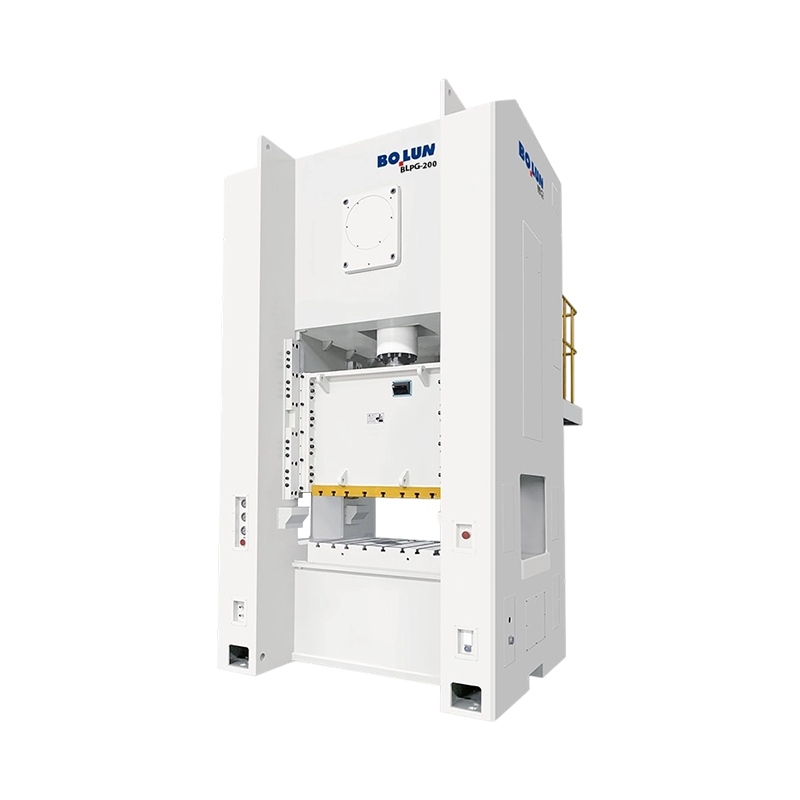
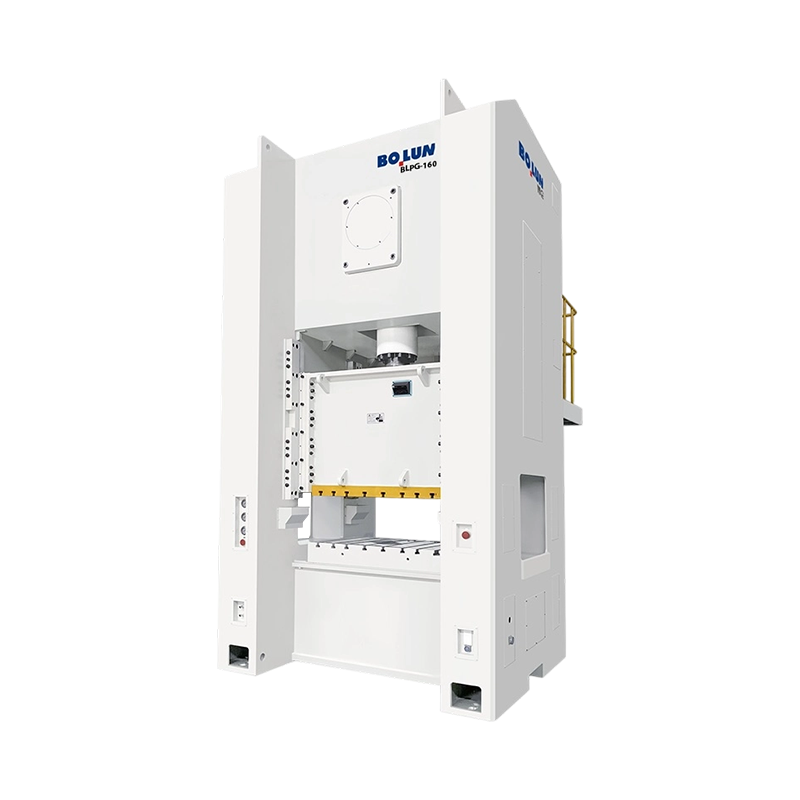
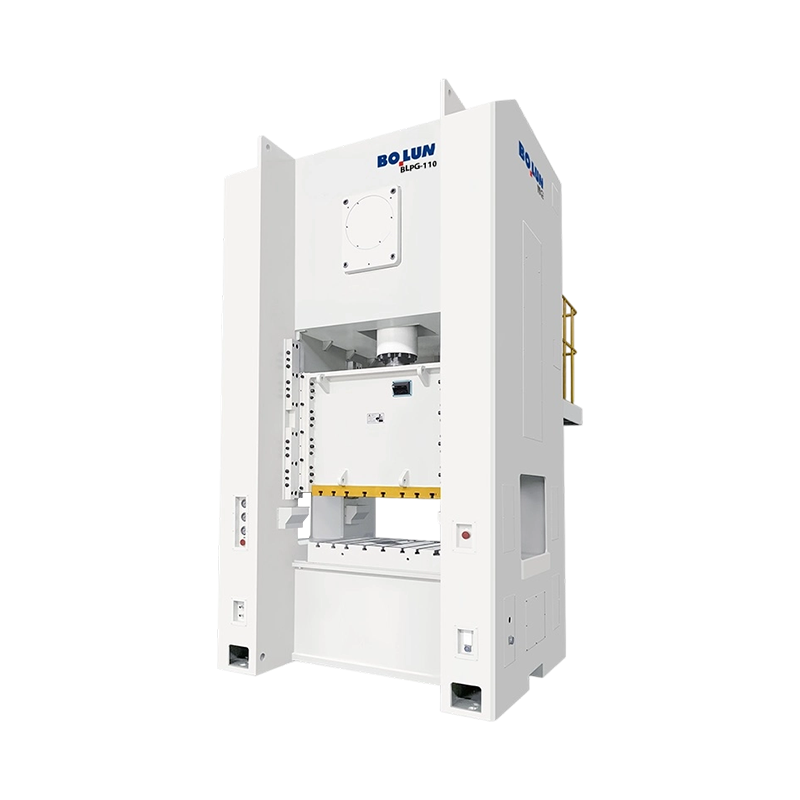
Den closed type power press machine uses a straight side or housing frame with two uprights connected at the top and bottom, creating a rigid enclosure around the working area that resists deflection under extreme loads .
Den lukkede ramme holder slæden og sengen parallelle under belastning, hvilket er kritisk, når man danner dybe dele eller holder snævre tolerancer. Konsekvent parallelitet reducerer matriceslid, forlænger værktøjets levetid og holder dimensionsvariation lav over lange produktionsserier. Lukkede presser er derfor standardvalget, når præcision og repeterbarhed betyder mere end adgang.
Lukkede presser er meget udbredt i automotive karrosseripaneler, apparathuse, store strukturelle komponenter og dybtrukne dele. Kapaciteten starter almindeligvis i hundredvis af tons og strækker sig i tusindvis for meget store overførsels- og tandemlinjer. Deres stive design understøtter også større bolster og større matriceområder.
Den lukkede ramme begrænser adgangen, så lastning og skift af matrice kan tage længere tid og kræver ofte traverskraner, automatiserede foderautomater eller robotladning. Den højere strukturelle masse og større fodaftryk øger også kapitalomkostninger, fundamentkrav og gulvpladsbehov.
En direkte sammenligning gør rammevalget klarere, fordi hvert design tilbyder en forskellig balance mellem adgang, stivhed, kapacitet og omkostninger .
| Feature | Åbn Type Power Press | Lukket type Power Press |
|---|---|---|
| Rammeform | C-formet eller mellemrumsramme | Lige side eller husramme |
| Typisk kapacitetsområde | Omkring 25 til 300 tons | Almindeligvis 200 tons op til flere tusinde tons |
| Adgang til dørområdet | Foran og begge sider åbne | Begrænset, normalt kun foran og bagpå |
| Rammestivhed | Lavere, mere afbøjning under belastning | Høj, fremragende parallelitet |
| Dø skifte tid | Generelt hurtigere | Generelt langsommere, ofte kranassisteret |
| Typiske anvendelser | Blanking, piercing, lysformning, montering | Dyb tegning, kraftig stempling, store paneler |
| Relativ kapitalomkostning | Lavere for sammenlignelig let brug | Højere, med større fundament og fodaftryk |
Tonnage alene beskriver ikke en presse, fordi slaglængde, lukkehøjde, sengestørrelse og energikapacitet alle begrænser, hvilke dele der kan fremstilles sikkert og præcist .
Nominel tonnage er den maksimale kraft, som pressen kan levere, men producenterne angiver den i en bestemt afstand før bundens dødpunkt, sædvanligvis nogle få millimeter. Formningsoperationer, der kræver kraft på et andet punkt i slaget, kan overstige, hvad pressen sikkert kan levere, så bedømmelsespunktet skal kontrolleres i forhold til processen.
Slaglængden bestemmer, hvor langt slæden bevæger sig, hvilket styrer, hvor dybt en del kan trækkes, og om fodringsudstyr kan klare matricen. Lukkehøjden er afstanden fra sengen til slæden ved nederste dødpunkt med slaget justeret, og den skal passe til den kombinerede højde af matricesæt og dele, der køres.
Sengen og bolsteret skal være store nok til at understøtte matricesættet med klare marginer til montering af bolte og fodringsudstyr. Overdimensionerede matricer på underdimensionerede lejer forårsager nedbøjning og ujævn belastning, hvilket beskadiger både værktøj og pressen.
| Specifikation | Hvad det styrer | Typisk betragtning |
|---|---|---|
| Nominel tonnage | Maksimal formningskraft | Bekræft vurderingspunktet i stregen |
| Slaglængde | Dybde af træk og foderafstand | Match til længste del og matricehøjde |
| Lukkehøjde | Plads til matricesæt | Inkluder matricesæt og delehøjde |
| Slag i minuttet | Produktionsoutput | Afbalancere hastighed mod foder- og sikkerhedsgrænser |
| Svinghjuls energi | Energi tilgængelig pr. slag | Kritisk for tung blanking og tegning |
| Parallelisme | Jævn belastning på tværs af formfladen | Tjek mod tolerance af delen |
Udvælgelsen bør starte fra delene, ikke fra pressekataloget, fordi formningskraften, delstørrelsen, tolerancen og produktionsvolumen bestemmer, hvilken ramme der vil fungere pålideligt .
Brug procesdataene til blankingperimeter, materialetykkelse, forskydningsstyrke og formkrav til at estimere den nødvendige kraft. Tilføj en sikkerhedsmargin, normalt mindst omkring 20 procent, for at tage højde for materialevariationer og matriceslid. Hvis estimatet nærmer sig den nominelle kapacitet for en åben presse, er en lukket presse ofte det sikreste valg.
Dele med snævre tolerancer, især dem, der kræver ensartet fladhed eller dybde, nyder godt af stivheden af en lukket ramme. For løsere toleranceaftrykning og udstansning kan en åben presse levere tilstrækkelig nøjagtighed til lavere omkostninger, forudsat at paralleliteten er verificeret og vedligeholdt.
Højblandingsplanter med hyppige matriceskift nyder godt af den åbne adgang fra en spalterammepresse. Linjer dedikeret til få store dele kan retfærdiggøre en lukket presse med automatiseret overførsel eller robotladning, hvor adgangsgrænser betyder mindre.
Lukkede presser kræver normalt tungere fundamenter, større frigangszoner og nogle gange overliggende håndteringsudstyr. Planter med begrænset gulvplads eller svage gulve kan finde åbne presser lettere at installere og flytte.
Konsekvente opsætningsprocedurer holder dele inden for tolerance, reducerer skrot og forhindrer beskadigelse af matricer og selve pressen .
Rengør bolsteret og matriceskoen før installation, og klem matricen jævnt for at undgå ujævn belastning. Indstil lukkehøjden til matricespecifikationen og bekræft det med en føler eller højdemåler. Prøveslag ved lav hastighed bør bekræfte, at matricen lukker helt, og at delene er dannet korrekt, før produktionshastigheden påføres.
Kontroller jævnligt paralleliteten mellem slæden og sengen ved hjælp af indikatorer eller shim-målere. Især åbne presser bør kontrolleres regelmæssigt, da nedbøjning og slitage kan ændre justeringen over tid. Optag aflæsninger, så tendenser bliver synlige, før dele glider ud af tolerance.
Gibs styrer slæden, og deres frigang påvirker både nøjagtighed og slid. Overskydende frigang gør, at slæden slingrer, mens for lidt forårsager binding og varme. Følg smøreskemaet for lejer, gibs og krumtapakslen, og brug de smøremiddelkvaliteter, der er specificeret af producenten.
Koblingsfriktionsbelægninger og bremseklodser slides med hver cyklus, og deres tilstand bestemmer, hvor pålideligt glideren stopper på det rigtige sted. Mål bremselængde og efterse beklædninger i henhold til vedligeholdelsesplanen. Slidte bremser øger risikoen for overskridelse og skader.
Mekaniske presser kan forårsage alvorlige skader inden for en brøkdel af et sekund, så sikring skal designes, installeres og verificeres som et komplet system i stedet for at blive behandlet som et valgfrit tilbehør .
Faste afskærmninger, sammenlåste afskærmninger, lysgardiner og tilstedeværelsessensorer beskytter betjeningspunktet. Valget afhænger af jobbet, fodringsmetoden og adgangsbehovene. Vagter skal forhindre håndindtrængning, mens slæden bevæger sig, og skal stoppe pressen, hvis den afbrydes.
To håndkontroller kræver, at begge hænder er på aktuatorer, før slæden bevæger sig, og holder dem væk fra matricen. Nødstopanordninger skal være inden for rækkevidde og testes regelmæssigt. Stoptid og stoplængde skal måles og dokumenteres for hvert tryk.
Anlæg bør følge de maskinbeskyttelsesstandarder, der gælder i deres land, såsom OSHA-regler i USA eller relevante europæiske maskindirektiver og standarder. Operatører har brug for træning i sikker opsætning, matricehåndtering, lockout-tagout og nødberedskab. Regelmæssige inspektioner bekræfter, at afskærmninger og betjeningsanordninger stadig fungerer efter hensigten.
Et planlagt vedligeholdelsesprogram reducerer uplanlagt nedetid og holder pressens nøjagtighed inden for specifikationerne over mange års drift .
Daglige kontroller bør dække sikkerhedsanordninger, olieniveauer, usædvanlige lyde og matricens tilstand. Ugentlige kontroller kan omfatte måling af gib-afstand, remspænding og inspektion af fastgørelsesanordninger og monteringsbolte på sengen og rammen.
Større eftersyn vedrører typisk udskiftning af kobling og bremse, lejeinspektion, krumtapakseljustering og steltjek. Intervaller afhænger af driftscyklus og driftsforhold, men mange fabrikker planlægger eftersyn med få års mellemrum for tungt belastede presser.
Startpris er kun et element af omkostningerne. Energiforbrug, vedligeholdelsesarbejde, tilgængelighed af reservedele, matricens levetid og skrotrater bidrager alle til de samlede omkostninger. En velvalgt og velholdt presse giver ofte lavere pris pr. del end en billigere maskine, der kører dårligt.
De fleste presseproblemer viser tidlige advarselstegn såsom dimensionsforskydning, usædvanlig støj eller ujævnt slid, og et systematisk tjek identificerer normalt årsagen, før der opstår alvorlig skade .
Når delens dimensioner glider gradvist, skal du kontrollere formslid, lukkehøjdeindstillinger og parallelitet. På åbne presser kan afbøjning under belastning ændre resultaterne, når tonnagen stiger, så overvåg tendensen på tværs af produktionskørsler.
Hvis slæden standser off-position eller overskrider, skal du inspicere bremsen, kontrollere luft- eller hydraulikforsyningen, hvor det er relevant, og kontrollere kontrollogikken. Stopproblemer bør løses, før produktionen køres, fordi overløb skaber både sikkerheds- og værktøjsrisici.
Banken eller raslen peger ofte på slidte gibs, løse bolte eller slid på lejerne. Vibrationer, der stiger med hastigheden, kan indikere problemer med svinghjul eller drivrem. Tidlig undersøgelse undgår senere dyrere krumtapaksel eller rammeskader.
Spørgsmål: Hvad er hovedforskellen mellem en åben type og en lukket type kraftpresse?
En åben pressepresse har en C-ramme, der er tilgængelig fra tre sider for nem lastning og skift af matrice, mens en lukket presse har en lukket ramme, der giver større stivhed og højere tonnage .
Spørgsmål: Hvilket kapacitetsområde dækker åbne presser typisk?
Åbne presser spænder normalt fra omkring 25 tons til omkring 300 tons, afhængigt af rammestørrelse, drevdesign og påtænkt anvendelse.
Spørgsmål: Hvornår skal der vælges en lukket presse i stedet for en åben presse?
Lukkede presser passer til dyb tegning, kraftig stempling, store paneler og snæver tolerancearbejde, hvor rammeafbøjning ville kompromittere delens nøjagtighed .
Spørgsmål: Hvordan hjælper et svinghjul en mekanisk kraftpresse?
Den flywheel stores rotational energy between strokes, smoothing the load on the motor and providing the energy needed for each forming operation.
Spørgsmål: Hvorfor betyder det nominelle tonnagepunkt i slagtilfældet?
Producenter vurderer tonnage i en bestemt afstand før nederste dødpunkt, så formningsoperationer, der kræver fuld kraft ved andre slagpositioner, kan overskride sikker kapacitet .
Spørgsmål: Hvor ofte skal parallelitet kontrolleres?
Parallelisme bør kontrolleres i henhold til en tidsplan, der er defineret af anlægget, med hyppigere kontrol af åbne presser og på presser, der kører tæt på nominel belastning eller producerer snævre tolerancedele.
Spørgsmål: Hvilke sikkerhedsanordninger bruges almindeligvis på mekaniske presser?
Almindelige enheder omfatter faste og sammenlåste afskærmninger, lysgardiner, tilstedeværelsesregistreringssystemer, tohåndsbetjeninger og nødstopknapper .
Spørgsmål: Hvilke komponenter slides hurtigst på en mekanisk presse?
Koblingsfriktionsbelægninger, bremseklodser, gibs og drivremme slides typisk hurtigst, så de bør efterses regelmæssigt og opbevares på lager som reservedele.
Spørgsmål: Kan en åben presse bruges til tungt formarbejde?
Åbne presser kan håndtere moderat formning, hvis kraften forbliver et godt stykke inden for den nominelle kapacitet, og paralleliteten opretholdes, men tung eller dyb formning kræver normalt en lukket ramme.
Spørgsmål: Hvordan vurderer jeg den nødvendige kraft til en stemplingsoperation?
Estimer kraft fra snitomkredsen, materialetykkelse og forskydningsstyrke til blanking, og tilføj derefter formningskrav og en sikkerhedsmargin på omkring 20 procent .


En mellemstor producent af fastgørelseselementer stod for nylig over for e...
En produktionsleder på en mellemstor metalkomponentfabrik stod for nylig o...
Når du planlægger at producere mellemstore eller små metaldele i store mæn...
En fastener-fabrik i Taizhou modtager en anmodning fra en leverandør af bi...
Kraftpressemaskiner er klassificeret på to hovedmåder: ved rammek...
En produktionsleder går ind i et ingeniørmøde med en stak tegninger til en...
Kontakt os

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar at begynde?
Get in Touch

Nu!
ZHEJIANG BOLUN

