Kraftpressemaskiner er klassificeret på to hovedmåder: ved rammekonstruktion, som adskiller dem i Åbn Type Power Press Machines og Lukket Type Power Press Machines, og ved drivmekanisme, som adskiller dem i mekaniske pressemaskiner, hydrauliske presser og pneumatiske presser. Specifikt inden for kategorien mekanisk presse er maskiner yderligere opdelt efter, hvordan stemplet drives, herunder krankdrevet, excentrisk drevet, knækled, knæk- og skruetypedesign, og efter hvor mange forbindelsespunkter, der understøtter stemplet, lige fra enkeltpunktspresser, der bruges til lettere arbejde til firepunktspresser, der bruges til store, tunge paneler.
For de fleste købere kommer den praktiske beslutning ned til to spørgsmål besvaret i rækkefølge. For det første har applikationen brug for tilgængeligheden og lavere omkostninger ved en åben type kraftpressemaskine eller stivheden og præcisionen af en lukket type kraftpressemaskine. For det andet, inden for hvilken rammetype der passer til jobbet, hvilken tonnage, slaglængde og punktkonfiguration passer til den specifikke del, der produceres. Resten af denne guide gennemgår alle større klassifikationer af kraftpressemaskiner, sammenligner åbne og lukkede rammedesign direkte med rigtige driftsdata, forklarer drivmekanismer og punktkonfigurationer i detaljer og dækker sikkerhed og vedligeholdelsespraksis, der holder en presse kørende pålideligt i årevis.
A kraftpressemaskine er industrielt udstyr, der påfører kontrolleret mekanisk kraft gennem en bevægelig støddæmper for at forme, skære, udstanse eller forme metalplader og andre materialer placeret mellem støddæmperen og et fast leje. I modsætning til en manuelt betjent presse, bruger en kraftpressemaskine et motordrevet system, oftest et svinghjul og krumtapakselarrangement, til at lagre og levere den nødvendige energi til hvert slag, hvilket tillader meget højere kraftudgang og langt hurtigere cyklustider end manuel betjening kunne opnå.
I en typisk mekanisk kraftpresse drejer en elektrisk motor kontinuerligt et svinghjul og lagrer rotationsenergi. Når operatøren udløser et slag, går en kobling i indgreb, som forbinder det roterende svinghjul med en krumtapaksel eller en excentrisk aksel. Når den aksel roterer, omdanner den rotationsbevægelse til den lineære op- og nedadgående bevægelse af stemplet gennem en plejlstang, og leverer et udbrud af lagret energi til emnet i bunden af slaget, præcis når værktøjet kommer i kontakt med materialet.
Svinghjulet er centralt for, hvordan en mekanisk kraftpresse opnår høj kraftudgang fra en relativt beskeden motor. I stedet for at kræve en motor, der er kraftig nok til at levere spidskraft øjeblikkeligt, akkumulerer svinghjulet energi kontinuerligt mellem slag og frigiver den i et kort, kraftigt udbrud under den faktiske arbejdsdel af slaget, hvilket tillader en forholdsvis lille motor at drive en presse, der er i stand til en tonnage, der langt overstiger, hvad motoren alene kunne producere på en vedvarende basis.
Et enkelt tryk bevæger sig gennem flere forskellige faser, som operatører og procesingeniører refererer til, når de fejlfinder eller optimerer en stempling. Tilløbsfasen bringer stemplet ned fra øverste dødpunkt mod arbejdsemnet med minimal modstand. Arbejdsfasen begynder i det øjeblik, værktøjet kommer i kontakt med materialet, og forbruger hovedparten af svinghjulets lagrede energi, mens selve skæringen eller formningen finder sted. Returfasen fører derefter stemplet tilbage til øverste dødpunkt, og gør pressen klar til næste cyklus. At forstå, hvor i denne sekvens en given operation giver spidsbelastning, hjælper med at forklare, hvorfor visse drivmekanismer, såsom knækleds- eller vippedesign, passer bedre til specifikke operationer end et standard krumtapdrev, da hver mekanisme former denne cyklus forskelligt for at matche et bestemt procesbehov.
Kraftpressemaskiner bruges på tværs af metalfremstilling, fremstilling af bilkomponenter, fremstilling af apparater, fremstilling af elektriske kabinetter og utallige andre industrier, der kræver repeterbare, højvolumen plademetaloperationer såsom blanking, gennemboring, bukning, tegning og prægning, hvilket gør denne udstyrskategori til en af de mest udbredte klasser af industrimaskineri.
Inden man indsnævrer til rammetype, hjælper det at placere mekanisk pressemaskine inden for det bredere landskab af pressedrevteknologier, da hver drevtype passer til en forskellig produktionsprofil.
| Faktor | Mekanisk presse | Hydraulisk presse | Pneumatisk presse |
|---|---|---|---|
| Cyklushastighed | Hurtige, høje slag i minuttet | Langsommere, kontrolleret ramhastighed | Meget hurtig til let arbejde |
| Tving konsistens gennem slagtilfælde | Varierer gennem slaget | Konstant fuld kraft under hele slaget | Konstant men begrænset kraft |
| Typisk tonnageområde | Moderat til meget høj | Bredt udvalg, inklusive meget høj tonnage | Lav til moderat |
| Bedst egnede operationer | Blanking, piercing, højvolumen stempling | Dyb tegning, danner tykt materiale | Let montering, lille del danner |
En mekanisk pressemaskine er generelt det foretrukne valg, når cyklushastighed og gentagelig høj volumen output betyder mere end justerbar kraftkontrol , hvilket er grunden til, at mekaniske presser dominerer højhastighedsstemplingslinjer inden for bil- og apparatfremstilling, mens hydrauliske presser fortsat foretrækkes til dybtrækning og formning af tykt materiale, hvor kontrolleret, konstant kraft gennem det fulde slag giver bedre resultater.
Pneumatiske presser indtager en mindre, men tydelig niche, generelt forbeholdt lette opgaver såsom samling af små dele, let stempling eller prespasningsoperationer, hvor de involverede kræfter forbliver beskedne, og ekstrem høj cyklushastighed betyder mere end råtonnagekapacitet. Faciliteter vælger sjældent mellem alle tre drevtyper til en enkelt anvendelse, da den påkrævede tonnage og driftstype typisk indsnævrer det praktiske valg til én klar kategori, før rammekonstruktionen overhovedet kommer med i beslutningen.
An Open Type Power Press Machine , nogle gange kaldet en C-ramme- eller spalterammepresse, bruger en ramme formet som bogstavet C, åben på tre sider rundt om arbejdsområdet mellem rammen og sengen.
Den åbne C-formede ramme efterlader fronten og begge sider af arbejdsområdet tilgængelige, hvilket er den afgørende praktiske fordel ved dette design. Materiale kan tilføres forfra eller fra begge sider, matricer kan udskiftes med forholdsvis let adgang, og operatører eller automatiserede fodersystemer har fri udsyn og fysisk adgang til arbejdsområdet under hele driften.
Selv om det åbne rammedesign er meget tilgængeligt, er det i sagens natur mindre stivt end en helt lukket ramme, da C-formen tillader en lille mængde rammeafbøjning under belastning, især ved højere tonnager, eller når belastningen påføres uden for midten af arbejdsområdet. Af denne grund er en Open Type Power Press Machine generelt bedst egnet til let og medium tonnage arbejde, almindeligvis op til ca. 250 tons, hvor tilgængelighedsfordelene opvejer den beskedne præcisionsafvejning.
Ud over ubehandlet tilgængelighed under normal drift tillader den åbne C-formede ramme på en Open Type Power Press Machine typisk hurtigere matriceskift end en tilsvarende lukket ramme, da teknikere kan nærme sig matricerummet fra tre retninger i stedet for at være begrænset til en enkelt frontåbning. For butikker, der kører mange forskellige dele gennem den samme presse på en roterende tidsplan, kan denne overgangstidsfordel på en meningsfuld måde øge den samlede udstyrsudnyttelse på tværs af et arbejdshold, hvilket ofte gør forskellen mellem at overholde en stram leveringsplan og at komme bagud.
A Lukket Type Power Press Machine , ofte kaldet en lige sidepresse eller H-rammepresse, bruger en ramme med forbundne konstruktionselementer på begge sider af arbejdsområdet, der danner en fuldstændig lukket belastningsbane rundt om stemplet.
Fordi rammen danner en komplet belastningsbane på begge sider i stedet for en åben C-form, modstår en lukket type kraftpressemaskine langt mere effektivt afbøjning under tung eller off-center belastning. Denne ekstra stivhed udmønter sig direkte i bedre ramparallelisme og mere ensartet værktøjskontakt over hele arbejdsområdet, hvilket har stor betydning for præcisionsstempling og formgivning af store paneler.
Lukket rammekonstruktion understøtter væsentligt højere tonnageværdier end åbne rammedesigns, med mange lukkede typepresser vurderet til langt over 500 tons og store automotive karrosseripanelpresser, der når flere tusinde tons. Den forbedrede stivhed af et lukket rammedesign udmønter sig generelt i snævrere dimensionelle tolerancer på færdige dele , hvorfor højpræcisionsstempling og stort panelarbejde konsekvent favoriserer lukket type konstruktion frem for åbne type alternativer.
Presser af lukket type anvender typisk mere omfattende glideføringssystemer end ækvivalenter af åben type, der ofte bruger styreoverflader på alle fire hjørner af stemplet i stedet for et enklere topunktsstyrearrangement. Denne mere omfattende styring bidrager yderligere til præcisionsfordelen ved lukket rammekonstruktion, da den begrænser rambevægelsen til en ensartet lodret bane, selv når matricekræfterne ikke er perfekt centreret i arbejdsområdet, et scenarie, der forekommer rutinemæssigt i virkelig produktion, selv med veldesignet værktøj.
Tabellen nedenfor placerer de vigtigste forskelle mellem de to rammetyper side om side til direkte sammenligning.
| Faktor | Open Type Power Press Machine | Lukket Type Power Press Machine |
|---|---|---|
| Rammeform | C-formet, åben på tre sider | Fuldt lukket lastbane på begge sider |
| Tilgængelighed | Fremragende, åben front og sider | Begrænset kun til frontåbning |
| Rammestivhed | Moderat, nogen afbøjning under belastning | Høj, minimal afbøjning under belastning |
| Typisk tonnageområde | Op til omkring 250 tons | 250 tons op til flere tusinde tons |
| Præcision og repeterbarhed | God til almindeligt stemplingsarbejde | Overlegen til stram tolerance arbejde |
| Relativ udstyrspris | Lavere | Højere |
Ingen af rammetyperne er universelt bedre, da det korrekte valg helt afhænger af delstørrelse, påkrævet tolerance, tonnage og hvor ofte matricer skal ændres under produktionen, en beslutningsramme, der er beskrevet mere detaljeret senere i denne vejledning.
Ud over rammekonstruktionen er mekaniske kraftpressere yderligere kategoriseret af den specifikke mekanisme, der bruges til at konvertere svinghjulsenergi til rambevægelse, og hver drivtype producerer en særskilt kraft- og hastighedsprofil gennem slaget.
Det mest almindelige mekaniske pressedesign, der bruger en krumtapaksel til at konvertere roterende bevægelse til lineær rambevægelse. Krumtappresser tilbyder et ligetil, pålideligt design, der er velegnet til almindelig blankning, gennemboring og formningsarbejde.
Bruger en excentrisk aksel frem for en ægte krumtapaksel, hvilket ofte tillader et mere kompakt rammedesign til en given slaglængde, almindeligvis brugt i små til mellemstore presser.
Bruger en knækledsforbindelse, der multiplicerer kraften dramatisk nær bunden af slaget, hvilket gør dette design velegnet til prægning, dimensionering og præcisionsformningsoperationer, der kræver meget høj kraft over en kort arbejdsafstand.
Ligner i princippet på en knæledspresse, der bruger en vippeforbindelse til at generere høj kraft med en kontrolleret, opholdslignende bevægelse nær nederste dødpunkt, foretrukket til operationer, der kræver forlænget kontakttid under belastning.
Bruger en roterende skruemekanisme drevet af et svinghjul eller en motor til at drive stemplet, hvilket tilbyder energibegrænset snarere end slagbegrænset drift, almindeligvis brugt til smedning og prægningsapplikationer, hvor kontrolleret slagenergi betyder mere end fast slaggeometri.
Bruger en multilink-mekanisme til at modificere stemplets hastighedsprofil gennem slaget, hvilket ofte giver en langsommere indflyvningshastighed og forlænget ophold i bunden af slaget, nyttigt til dybtrækningsoperationer, der er følsomme over for ramhastighed.
Valg af den rigtige drivmekanisme starter med at identificere, hvad processen faktisk kræver af ramsens bevægelsesprofil. Operationer, der kræver hurtig og enkel skæring, drager fordel af standard krank- eller excentriske drev, da disse designs leverer en ligetil, forudsigelig bevægelse ved høje cyklushastigheder. Operationer, der kræver ekstrem kraft koncentreret nær bundens dødpunkt, såsom at præge fine detaljer i en deloverflade, drager fordel af knækleds- eller vippedesigns specifikt på grund af, hvordan disse mekanismer multiplicerer kraften gennem deres koblingsgeometri. At matche drivmekanismen til procesbehovet, i stedet for at standardisere en standard krankpresse til enhver applikation, forbedrer ofte både delens kvalitet og værktøjets levetid og kan på en meningsfuld måde reducere skrotmængden på processer, hvor krafttiming gennem slaget direkte påvirker den færdige del.
Større kraftpressemaskiner klassificeres også efter, hvor mange tilslutningspunkter, hvilket betyder individuelle krumtapaksel eller excentriske forbindelser, der understøtter og driver stemplet, hvilket direkte påvirker belastningsfordelingen over brede arbejdsområder.
En enkeltpunktspresse bruger én central drevforbindelse til stemplet, hvilket er den enkleste og mest almindelige konfiguration for små til mellemstore presser, der håndterer dele, der passer komfortabelt ind i et kompakt arbejdsområde uden at kræve støtte over et usædvanligt bredt spænd.
En dobbeltpunktspresse bruger to drivforbindelser, der er placeret på tværs af rammens bredde, og fordeler belastningen mere jævnt over bredere arbejdsområder og reducerer risikoen for hældning, når kraft påføres fra midten i et større matricerum.
En firepunktspresse bruger fire drivforbindelser, en nær hvert hjørne af stemplet, hvilket giver den mest jævne belastningsfordeling, der er til rådighed, og gør denne konfiguration til standardvalget til meget store panelstemplingsapplikationer, såsom automotive karosseripaneler, hvor opretholdelse af ensartet parallelitet over et stort arbejdsområde er afgørende for delens kvalitet.
Efterhånden som arbejdsområdet øges, øges risikoen for ujævn kraftfordeling og ramhældning proportionalt, hvilket netop er grunden til, at større lukkede presser almindeligvis bruger dobbelt- eller firepunktskonfigurationer frem for et enkelt centraldrev. At matche pointantal til delstørrelse og tonnage er en af de vigtigste specifikationsbeslutninger, når man vælger en storformatstemplingspresse.
Mens yderligere drivpunkter forbedrer belastningsfordelingen, tilføjer de også mekanisk kompleksitet, da hvert ekstra tilslutningspunkt kræver sit eget præcist synkroniserede drivled bundet tilbage til et fælles svinghjul og koblingssystem. Denne ekstra kompleksitet øger generelt både de oprindelige udstyrsomkostninger og de løbende vedligeholdelseskrav sammenlignet med et enklere enkeltpunktsdesign, hvorfor pointantal bør matches til de faktiske krav til delstørrelse i stedet for at vælges som en standardopgradering uanset applikation, da betaling for synkroniseringskompleksitet, det faktiske produktionsbehov ikke kræver, sjældent forbedrer det samlede afkast af udstyrsinvesteringen.
Opbevarer rotationsenergien fra drivmotoren kontinuerligt og frigiver den i et koncentreret udbrud under hvert arbejdsslag for at levere kraft langt ud over, hvad motoren alene kunne bære.
Tilkobler svinghjulet til krumtapakslen for at starte et slag og stopper stempelbevægelsen omgående, når slaget er afsluttet, en kritisk sikkerheds- og kontrolkomponent på hver kraftpressemaskine.
Konverterer svinghjulets roterende bevægelse til den lineære frem- og tilbagegående bevægelse af stemplet, hvor akselgeometrien direkte bestemmer slaglængde og ramhastighedsprofil.
Den bevægelige komponent, der bærer den øvre matrice og leverer kraft til arbejdsemnet, styret præcist inden for rammen for at opretholde ensartet justering med det faste leje gennem hvert slag.
Den faste nedre struktur, der understøtter den nedre matrice, konstrueret til at modstå gentagne stødbelastninger, samtidig med at den opretholder præcis justering med stemplet i hele maskinens levetid.
Moderne kraftpressemaskiner inkluderer programmerbare kontroller, der styrer slaghastighed, sikkerhedslåse og driftsovervågning, i stigende grad integreret med automatiserede tilførsels- og delhåndteringssystemer på højvolumenlinjer.
Hver af disse komponenter afhænger af, at de andre fungerer korrekt, for at pressen kan fungere sikkert og producere ensartede dele. Et perfekt vedligeholdt svinghjul og krumtapaksel kan ikke kompensere for en slidt koblings- og bremseenhed, der ikke standser støddæmperen pålideligt, og et præcist justeret stødstyresystem giver kun ringe fordel, hvis lejet og støttepladen er skiftet ud af justering i løbet af mange års hård brug. Evaluering af et pressekøb eller planlægning af et vedligeholdelsesprogram for en eksisterende maskine betyder, at man overvejer det komplette system frem for en enkelt komponent isoleret.
Faciliteter, der vælger en kraftpressemaskine, bør afveje ikke kun de nuværende delkrav, men rimeligt forventede fremtidige produktionsbehov, da opgradering af tonnage eller rammetype senere typisk betyder, at man køber en helt ny maskine i stedet for at ændre en eksisterende. Angivelse af moderat ekstra kapacitet ud over de umiddelbare krav, hvor budgettet tillader det, viser sig ofte mere omkostningseffektivt i løbet af udstyrets levetid end gentagne gange at vokse ud af successive underdimensionerede presser, især til voksende operationer, der forventer, at delens kompleksitet eller volumen vil stige inden for et par år efter det første køb.
Selve pressen er kun halvdelen af en funktionel prægeoperation, da matricen bestemmer den faktiske form, skærehandling eller formningsresultat påført materialet, og matricedesignet skal være tæt på den valgte pressetype.
Progressive matricer udfører flere operationer i rækkefølge, efterhånden som strimmelmaterialet bevæger sig gennem flere stationer inden for et enkelt matricesæt, og denne fremgangsmåde passer særligt godt sammen med højhastighedspresser af åben type, der kører kontinuerlig spolefremføring, da kombinationen maksimerer output for dele, der kræver flere formnings- eller skæretrin.
Overførselsmatricer flytter individuelle emner eller dele mellem stationer ved hjælp af et mekanisk overføringssystem i stedet for en kontinuerlig strimmel, en fremgangsmåde, der almindeligvis anvendes på større lukkede presser, der producerer større dele såsom autopaneler, hvor individuelle emner frem for en kontinuerlig spole føder processen.
Sammensatte matricer udfører flere skæreoperationer samtidigt i en enkelt station i stedet for på tværs af sekventielle stationer, ofte brugt til dele, der kræver høj dimensionel nøjagtighed mellem flere skærefunktioner på et enkelt slag.
Matricevægt, lukkehøjde og påkrævet arbejdsafstand skal alle kontrolleres i forhold til den pågældende presserammetype, da en matrice designet til åben adgang og kortere lukkehøjde typisk for en åben typepresse ikke kan overføres direkte til en lukket typepresse uden ændringer og omvendt.
En dårligt vedligeholdt matrice, med sløve skærekanter eller slidte formoverflader, tvinger pressen til at arbejde hårdere end nødvendigt for at fuldføre hver operation, hvilket accelererer slid på koblingen, bremsen og drivkomponenterne over tid. Faciliteter, der behandler matricevedligeholdelse og pressevedligeholdelse som et enkelt integreret program, snarere end to separate problemer, der håndteres af forskellige afdelinger, ser generelt længere levetid fra både værktøjet og selve pressen, sammen med mere ensartet delkvalitet gennem hele levetiden af en produktionsserie.
Området, hvor stemplet og matricen kommer i kontakt med arbejdsemnet, kendt som operationspunktet, repræsenterer den højeste risikozone på enhver kraftpressemaskine, og passende afskærmning, uanset om det er faste barrierer, lysgardiner eller tohåndskontrolsystemer, er afgørende for at forhindre operatørens kontakt med bevægelige komponenter under et slag, uanset den specifikke rammetype eller den involverede mængde.
Da koblings- og bremseenheden kontrollerer nøjagtigt, hvornår stemplet bevæger sig og stopper, er regelmæssig inspektion og vedligeholdelse af dette system et kritisk sikkerhedskrav, og ethvert tegn på forsinket standsning eller inkonsekvent indgreb bør straks tage maskinen ud af drift, indtil den repareres.
Konsekvent operatørtræning i korrekt fodringsteknik, procedurer til udskiftning af matrice og nødstopprotokoller reducerer risikoen for hændelser betydeligt, og faciliteterne bør opretholde dokumenterede standarddriftsprocedurer, der er specifikke for hver presse- og matricekombination ved regelmæssig brug.
Ethvert vedligeholdelses-, udskiftnings- eller justeringsarbejde, der udføres på en kraftpressemaskine, bør følge strenge lockout- og tagout-procedurer, hvilket sikrer, at maskinen ikke uventet kan cykle, mens personale arbejder inden for eller i nærheden af driftsstedet.
Kontinuerlig kraftpressedrift genererer betydelig støj og vibrationer, især på større lukkede presser, der kører med høj tonnage. Faciliteter bør vurdere støjeksponering i forhold til relevante retningslinjer for arbejdspladsen og overveje vibrationsisolerende montering af presser installeret på øverste etager eller i nærheden af følsomt udstyr, da overførte vibrationer kan påvirke nærliggende præcisionsmaskiner over tid.
Enhver kraftpressemaskine bør have tydeligt markerede, let tilgængelige nødstopskontroller placeret, så enhver operatør eller nærliggende personale kan standse maskinen med det samme uden at skulle nå hen over eller nær driftspunktet for at gøre det, og disse kontroller bør testes regelmæssigt som en del af rutinemæssig sikkerhedsverifikation snarere end antages at fungere på ubestemt tid efter den første installation, da en nødkontrol, der svigter lydløst, ikke giver nogen reel beskyttelse, når den faktisk er nødvendig.
Forskellige industrier graviterer mod specifikke kraftpressekonfigurationer baseret på de delstørrelser, tolerancer og produktionsvolumener, der er typiske for deres produkter.
Produktion af karrosseripaneler til biler er i høj grad afhængig af store lukkede presser, ofte i firepunktskonfigurationer, der er i stand til at præge store, komplekse paneler med tæt dimensionel konsistens på tværs af tusindvis af dele pr. Mindre bilkomponenter, såsom beslag og fastgørelseselementer, produceres ofte på højhastighedspresser af åben type, der kører med progressive matricer.
Apparathuse og interne komponenter spænder over et bredt tonnageområde, med mindre åbne presser, der normalt håndterer indvendige beslag og monteringskomponenter, mens større lukkede presser danner udvendige paneler, der kræver en glat, ensartet overfladefinish.
Fremstilling af elektriske kabinetter favoriserer typisk presser af åben type, der kører med højhastigheds progressive matricer, da disse dele generelt er lettere gauge-materiale, der produceres i meget store volumener, hvor cyklushastighed og matrice-tilgængelighed for hyppige værktøjsskift betyder mere end den ekstreme stivhed, lukkede type presser tilbyder.
Højvolumen fastgørelsesanordninger og små hardwareproduktioner bruger almindeligvis kompakte enkeltpunkts åbne type presser, der kører med meget høje slag i minuttet, og prioriterer rå cyklushastighed frem for præcisionsfordele, der betyder mere for større dele med snævrere tolerance.
Tunge industrielle applikationer, herunder formning af strukturelle beslag, tyk pladeafblænding og formning af store flange, kræver typisk den højeste tonnage af lukkede type presser, der er tilgængelige, eftersom materialetykkelse i disse applikationer kræver væsentligt mere kraft pr. forskydningsenhed eller formlængde end typisk tyndt plademetalarbejde, der findes i bilindustrien eller apparatfremstilling, som ofte ville kræve langt ud over det, der skubbes et tonnage-krav.
Ud over rammetype og drivmekanisme bestemmer flere specifikke numeriske specifikationer, om en given kraftpressemaskine rent faktisk passer til et produktionskrav.
Tonnage repræsenterer den maksimale kraft, en presse sikkert kan levere, og dette tal bør altid overstige den beregnede påkrævede kraft for en given operation med en rimelig sikkerhedsmargin, eftersom at køre en presse konsekvent nær dens maksimale nominelle tonnage accelererer slid og øger risikoen for fejl.
Slaglængden definerer stemplets samlede lodrette vandringsafstand, som skal være tilstrækkelig til at tillade dele at komme fri af matricen under fjernelse eller automatisk udkastning, især vigtigt for dybtrukne dele, der kræver større spillerum end simple blanking-operationer.
Dette tal bestemmer direkte den maksimale teoretiske produktionshastighed, selvom det faktiske opnåelige output også afhænger af materialefremføringshastigheden, delens kompleksitet og eventuelle sekundære operationer integreret i pressecyklussen.
Lukkehøjde, afstanden mellem stemplet og lejet i bunden af slaget, skal passe til den specifikke matricehøjde, der anvendes, mens lejestørrelsen fysisk skal passe til både matricen og det materiale, der føres gennem pressen.
Ud over de specifikationer, som en køber direkte interagerer med, bestemmer motorkraft og svinghjulsenergikapacitet, hvor hurtigt en presse kan komme sig mellem slagene ved vedvarende høje produktionshastigheder. En presse, der kører tæt på dets maksimale nominelle slag i minuttet i længere perioder, har brug for tilstrækkelig motorkraft til at holde svinghjulet fuldt opladet mellem cyklusser, og underdimensioneret motorkapacitet kan forårsage gradvist hastighedstab og inkonsekvent kraftlevering under lange kontinuerlige produktionskørsler, et problem, som specifikationsark alene ikke altid gør indlysende uden at kontrollere driftscyklusdata specifikt, hvilket er grunden til, at det er værd at anmode om en driftscyklus direkte fra producentens beslutning.
Kraftpressemaskiner er primært klassificeret efter rammekonstruktion i åben type og lukket type design, og efter drivmekanisme i mekaniske, hydrauliske og pneumatiske presser, med mekaniske presser yderligere opdelt efter krumtap, excentrisk, knækled, knæk og skruetræk.
En Power Press Machine af åben type bruger en C-formet ramme åben på tre sider for nem adgang, generelt velegnet til lettere tonnagearbejde, mens en lukket type Power Press Machine bruger en fuldt lukket ramme, der giver større stivhed og præcision til anvendelser med større tonnage og større dele.
Open Type Power Press Machines dækker almindeligvis tonnage op til ca. 250 tons, hvilket gør dem velegnede til små og mellemstore stempling, blanking og gennemboringsoperationer frem for meget stort panelarbejde.
Power Press-maskiner med lukket type tilbyder betydeligt større rammestivhed, hvilket reducerer afbøjning under tung eller off-center belastning og bevarer tættere ramparallelisme, som begge er afgørende for at producere store, dimensionelt konsistente paneler.
En mekanisk pressemaskine bruger et svinghjul og krumtapaksel til at konvertere lagret rotationsenergi til hurtige, gentagelige stødslag, mens en hydraulisk presse bruger væsketryk til at levere konstant kraft gennem hele slaget ved generelt langsommere cyklushastigheder.
En knæledspresse bruger en forbindelsesmekanisme, der multiplicerer kraften dramatisk nær bunden af slaget, hvilket gør den velegnet til prægning, dimensionering og andre præcisionsoperationer, der kræver meget høj kraft over en kort arbejdsafstand.
Punkttal refererer til antallet af individuelle krumtapaksel- eller excentriske drevforbindelser, der understøtter stemplet, lige fra enkeltpunktspresser til kompakte dele til dobbelt- eller firepunktspresser, der fordeler belastningen jævnt over bredere arbejdsområder.
Nødvendig tonnage afhænger af materialetykkelse, materialestyrke, delens forskydnings- eller formende omkredslængde og den specifikke operation, der udføres, og beregnes typisk ved hjælp af etablerede formler, der er specifikke for stanse-, gennemborings- eller formningsarbejde.
Væsentlige sikkerhedsfunktioner omfatter afskærmning af betjeningspunkter såsom lysgardiner eller faste barrierer, et pålideligt koblings- og bremsesystem med verificeret standseevne, tohåndskontrolsystemer, hvor det er relevant, og dokumenterede lockout- og tagout-procedurer for vedligeholdelsesarbejde.
Koblings- og bremsesystemer bør inspiceres efter en regelmæssig tidsplan defineret af producenten og gældende sikkerhedsbestemmelser, med bremselængde og responstid verificeret til at holde sig inden for specificerede sikkerhedstolerancer ved hvert inspektionsinterval.


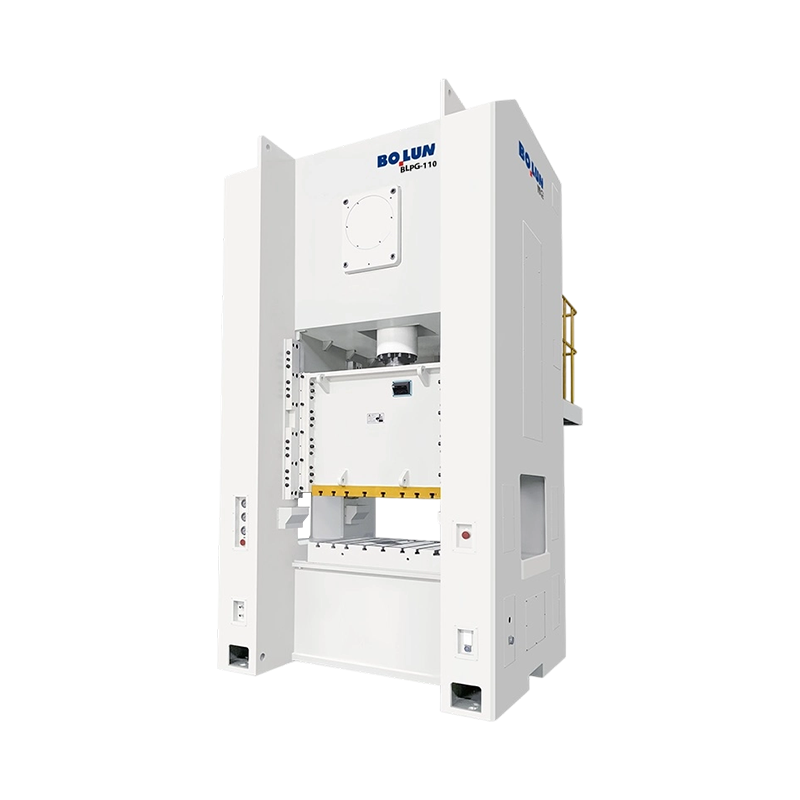
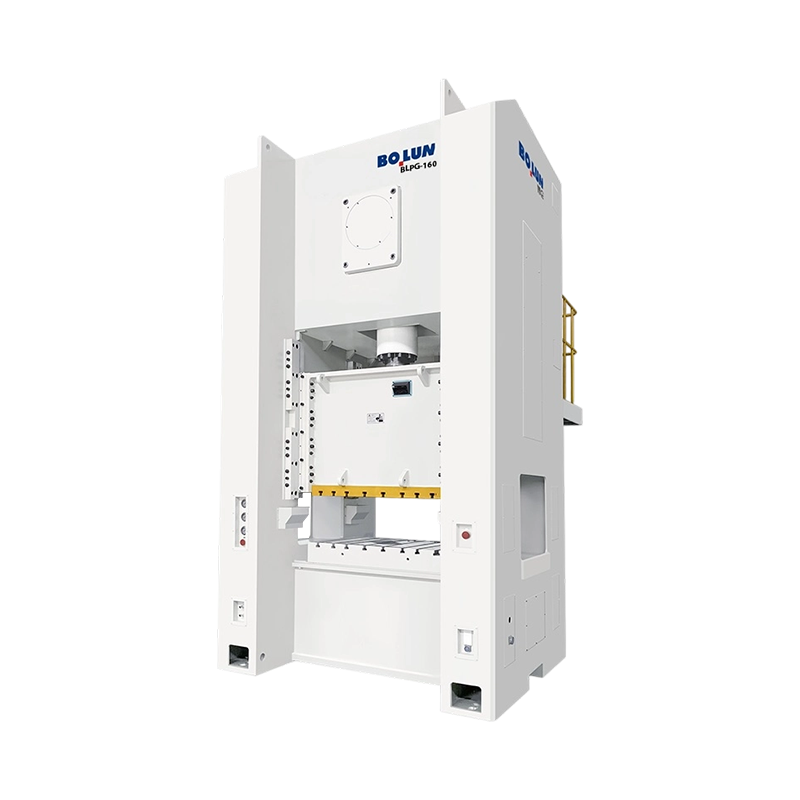
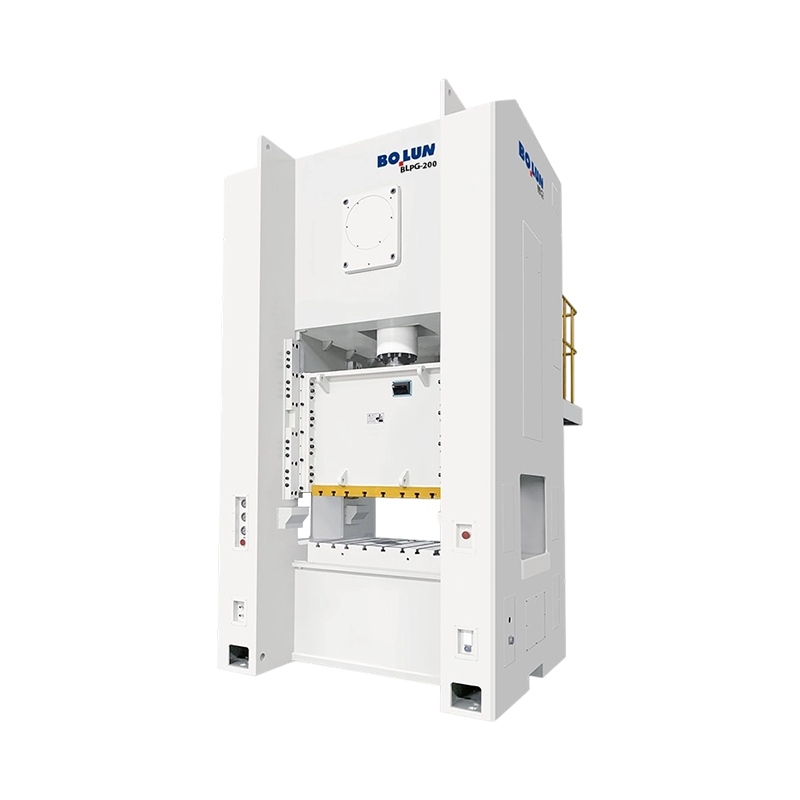
En presse er ikke én maskinkategori. Det er en familie af metalformende ma...
Sæt en 160-tons presse med åben ramme og en 160-tons presse med lukket ram...
Forståelse af mekaniske kraftpresser og deres væsentlige funktioner ...
I moderne fremstilling er koldsmedning i vid udstrækning brugt i bilindustrie...
En produktionsleder går ind i et ingeniørmøde med en stak tegninger til en...
En produktionsleder på en mellemstor metalkomponentfabrik stod for nylig o...
Kontakt os

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar at begynde?
Get in Touch

Nu!
ZHEJIANG BOLUN

