En produktionsleder går ind i et ingeniørmøde med en stak tegninger til en højvolumen fastgørelsesanordning, en lejering og en batteriskal. Det almindelige spørgsmål er: "Kan vi lave disse hurtigere, med mindre skrot og med bedre udmattelseslevetid end bearbejdning eller varmsmedning?" Svaret er i mange tilfælde koldformning. Koldformning er processen med at forme metal under dets omkrystallisationstemperatur, typisk ved stuetemperatur, ved at tvinge materialet ind i et matricehulrum under højt tryk. Den forvandler en simpel wire eller stang til en færdig eller næsten færdig del på få sekunder, mens den forbedrer materialets styrke og reducerer spild. Den praktiske udfordring for en køber er ikke, om koldformning virker, men hvordan man tilpasser processen til emnegeometrien, materialet og pressen, der skal udføre arbejdet.
Koldformning er en metalbearbejdningsmetode, der ændrer formen på et metalemne eller en tråd ved omgivelsestemperatur uden at opvarme emnet over dets omkrystallisationspunkt. Metallet komprimeres mellem et stempel og en matrice, og materialet bevæger sig plastisk til den ønskede form. Fordi temperaturen forbliver lav, oplever metallet belastningshærdning. Det betyder, at delen bliver stærkere, når den deformeres, og når ofte to til tre gange flydespændingen af det originale materiale. Processen kaldes også koldsmedning eller koldsmedning, afhængigt af industrien og typen af del, der fremstilles.
Udtrykket "koldformning" er bredt. I et fastgørelsesanlæg betyder det normalt en koldformer, der tager spiral tråd, skærer et emne over og flytter det gennem flere matricestationer for at producere skruer, bolte eller møtrikker. I en stempelforretning kan det betyde en kold smedepresse, der danner større dele som for eksempel tandhjulsemner eller aksler. I en metalpladesammenhæng kan det referere til rulleformning eller koldbøjning. Denne artikel fokuserer på den pressebaserede formning af solide metaldele, hvor den højeste tonnage og det mest tekniske udstyr træffes.
Den vigtigste skelnen mellem koldformning og varmformning er temperatur. Varmformning fungerer over omkrystallisation, så metallet forbliver blødt og kan flyde ind i komplekse former. Koldformning fungerer ved eller nær stuetemperatur, så metallet er hårdere og mere modstandsdygtigt over for deformation. Denne forskel driver udstyrsspecifikationen: Koldformningspresser har brug for højere tonnage, mere stive rammer og ofte en mere sofistikeret slagprofil end en varmsmedningspresse med samme kapacitet.
Koldformning udnytter det faktum, at duktile metaller kan omformes permanent, når spændingen overstiger deres flydegrænse. Stansen skubber metallet ind i et matricehulrum, og materialet flyder langs vejen med mindst modstand. Fordi metallet ikke omkrystalliserer under operationen, forlænges kornstrukturen, og materialet bliver hårdere. Denne tøjningshærdning er et tveægget sværd: det øger styrken, men det reducerer også duktiliteten, så mængden af deformation pr. trin er begrænset.
Der er tre grundlæggende deformationstilstande, der styrer de fleste koldformningsoperationer:
Ved fremadekstrudering skubbes metallet gennem en matriceåbning i samme retning som stansens bevægelse. Emnet placeres i en beholder, og et stempel komprimerer det fra den ene ende, hvilket tvinger materialet til at strømme gennem en mindre åbning. Dette er en standard måde at skabe aksler, trindelte stifter og rørformede komponenter på. Det nødvendige tryk afhænger af reduktionsforholdet og materialets strømningsspænding.
Ved baglæns ekstrudering flyder metallet i den modsatte retning af stansens bevægelse. Stansen kommer ind i emnet og tvinger materialet til at flyde opad rundt om stemplet og danner en kop eller en rørlignende form. Dette er almindeligt til fremstilling af hule dele såsom sekskantede fatninger, batteriskaller og stempler til biler. Baglæns ekstrudering kan give dybe hulrum med lidt materialespild, men det kræver en meget stiv presse, fordi stansen oplever høj trykbelastning.
Foruroligende is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
De fleste koldformede dele kræver en kombination af disse tilstande. En typisk fastgørelsesanordning bruger f.eks. opstilling til at danne hovedet, fremadekstrudering for at skabe et skaft og måske en trimning eller pegeoperation i enden. Pressen skal levere den korrekte kraft, slag og hastighed for hver station, hvorfor maskindesignet betyder lige så meget som værktøjet.
Kolddannelse på en multistationsformer følger en gentagen cyklus, der er bemærkelsesværdigt konsistent på tværs af forskellige delfamilier. At forstå cyklussen hjælper en køber med at vurdere, hvad pressen skal levere.
Cyklusens hastighed måles i slag pr. minut eller dele pr. minut. En højhastigheds-møtrikdanner kan køre med 200 til 400 dele i minuttet, mens en tung kold smedningspresse til store dele kan køre med kun 20 til 60 slag i minuttet. Pressestrukturen, koblingen og styresystemet skal vælges, så de passer til den nødvendige hastighed og belastningsprofil.
Folk bruger disse tre udtryk næsten i flæng, hvilket forårsager reel forvirring, når de vælger udstyr. Sondringen er ikke akademisk; det påvirker pressespecifikationen, værktøjskonfigurationen og den forventede dels nøjagtighed.
I praksis har en kold smedepresse en tungere ramme og en mere robust glide end en skæremaskine, fordi kræfterne er højere og delen er større. En styremaskine prioriterer hastighed og værktøjstilgængelighed, ofte ved hjælp af et vandret design. Når en køber efterspørger en "koldformningsmaskine", skal salgsingeniøren afklare, om der er tale om små fastgørelseselementer eller mellemstore til store konstruktionsdele. Svaret ændrer hver specifikation fra tonnage til sengstørrelse til drevtype.
Ikke alle metal kan koldformes med succes. Materialet skal have nok duktilitet til at gennemgå alvorlig plastisk deformation uden at revne, og tilstrækkelig hærdningsevne til at forbedre styrken uden at miste den nødvendige sejhed. De mest almindelige koldformningsmaterialer omfatter:
| Material | Typisk kolddannende adfærd | Almindelig slutbrug |
|---|---|---|
| Lavt kulstofstål | Fremragende duktilitet, lav strømningsspænding, let koldformet. Karakterer som 1006 til 1018 er meget brugt. | Befæstelser, stifter, aksler, ankre |
| Mellem kulstofstål | Mere styrke, men mindre duktilitet; kan kræve mellemudglødning for komplekse former. | Gear, koblinger, bilkomponenter |
| Rustfrit stål | Arbejdet hærder hurtigt, kræver højere tonnage og mere progressivt værktøj. | Fastgørelseselementer, fittings, medicinske komponenter |
| Aluminium og aluminiumslegeringer | Lavt kraftbehov, god overfladefinish, men blød og kan galde. | Huse, hætter, elektronik |
| Kobber og messing | Fremragende koldbearbejdelighed, god korrosionsbestandighed. | Elektriske klemmer, VVS-dele |
| Legeret stål | Høj styrke, sværere at forme, har ofte brug for varm formning som trædesten. | Akselaksler, højstyrke fastgørelseselementer |
Når du designer en koldformningsproces, bestemmer materialets flydespænding og tøjningshærdningshastighed den nødvendige pressekraft. En blød aluminiumsdel behøver måske kun 50 tons, mens en rustfri stålversion med samme geometri kunne bruge 200 tons. Køber må ikke antage, at en presse, der er klassificeret til stål, vil håndtere en anden legering uden at kontrollere kraftberegningen.
Fordelene ved koldformning er målbare, og de forklarer, hvorfor så mange metaldele i store mængder fremstilles på denne måde.
Disse fordele udmønter sig i en lavere samlet omkostning pr. del over en produktionskørsel, forudsat at volumen er høj nok til at afskrive værktøjet. For lave mængder er matriceomkostningerne normalt uoverkommelige, hvilket er et vigtigt indkøbskriterium.
Koldformning er ikke en universel løsning. Det er vigtigt at kende begrænsningerne, før du forpligter dig til en presse eller et værktøjssæt.
En indkøbsrisiko, der ofte overses, er lamineringen mellem pressen og værktøjet. En presse designet til progressiv stempling har muligvis ikke den glidehastighedskontrol, der er nødvendig for kold smedning. En presse bygget til kold smedning kan derimod mangle den høje slaghastighed, der er nødvendig for fastgørelseselementer. Køberen bør bede producenten om at demonstrere kraftslagskurven og energikapaciteten, ikke kun den nominelle tonnage.
Pressen er hjertet i en koldformningsoperation. Det giver den kraft, der driver stansen ind i matricen, og den bestemmer delens nøjagtighed, værktøjslevetid og de samlede produktionsomkostninger. De vigtigste presseparametre, der skal evalueres, er tonnage, rammestivhed, slaglængde, glidehastighed og drevtype.
Tonnage er den maksimale kraft, som pressen kan udøve under et slag. Den skal overstige den spidsformende kraft, der kræves af delen, som beregnes ud fra materialets strømningsspænding og det projicerede areal. En tommelfingerregel er at vælge en presse med 10 til 20 procent mere tonnage end den beregnede top, for at tillade materialevariation og værktøjsslid.
Rammestivhed måles i forhold til rammens udbøjning under belastning. En stiv ramme holder stansen og matricen på linje, hvilket er afgørende for at holde snævre tolerancer. Presser med lukket ramme er generelt mere stive end presser med åben ramme, fordi kraftbanen er symmetrisk omkring sengen. Mange kolddannere foretrækker derfor et lukket rammedesign til tunge belastninger.
Slaglængde bestemmer, hvor langt slæden bevæger sig fra bunden af slaget. Den skal passe til delhøjden, matriceåbningen og den nødvendige stansevandring. Dybe dele og lange fremadgående profiler kræver et længere slag, hvilket igen kan reducere slaghastigheden, fordi glideren skal accelerere over en længere distance.
Slidehastighed er hastigheden i det øjeblik værktøjet kommer i kontakt med materialet. Til koldformning er en kontrolleret hastighed nær bunden af slaget vigtig for at undgå stødbelastning og splintring af matricer. Mekaniske presser har en hastighedsprofil bestemt af krumtapakslens geometri, mens servopresser giver operatøren mulighed for at programmere hastighedskurven.
Drev type kan være mekanisk, hydraulisk eller servo. En mekanisk presse bruger et svinghjul og en kobling til at levere energi, og den er effektiv til højhastighedsformning. En hydraulisk presse leverer fuld tonnage på ethvert tidspunkt af slaget, hvilket er nyttigt til lange formeoperationer, men langsommere generelt. En servopresse bruger en servomotor direkte på krumtapakslen eller via en gearkasse, hvilket giver præcis kontrol over glidebevægelsen og energistyring.
En koldsmedningsvippepresse, såsom en knæledspresse, giver mekanisk fordel i bunden af slaget. Vippeforbindelsen giver høj kraft nær det nederste dødpunkt med meget lav hastighed, hvilket er ideelt til koldsmedning af dele, der kræver højt tryk og lille glidevandring. Netop derfor vælges en knækledspresse ofte til koldsmedning frem for en normal krankpresse.
 BLKP-850 Industriel styrke Heavy-Duty koldsmedning Toggle Type Power Press BLKP-850 Industriel styrke Heavy-Duty koldsmedning Toggle Type Power Press delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... Se produkt →
For eksempel er BLKP850 en kraftig koldsmedningsmaskine designet til koldsmedning i industriel skala. Dens knæledsdrev tillader høje deformationskræfter med afbalanceret slag, hvilket er den betingelse, der er nødvendig for at forme materialer med høj styrke uden at revne dem. Når du sammenligner presser for en kold smedelinje, så se på den effektive formningsenergi pr. slag, ikke kun tonnagen. Vippepressen leverer maksimal kraft ved minimal hastighed, hvilket beskytter værktøjet og reducerer risikoen for, at delen rives i stykker.
Koldsmedningsvippepressen er en specialiseret maskine, der bruger en knæledsmekanisme i stedet for en simpel håndsving. Denne mekanisme frembringer en "dvælende" effekt nær bunden af slaget, hvilket betyder, at slæden bevæger sig langsomt, når kraften topper. Denne lav-hastighed, høj-kraft adfærd er præcis, hvad kold smedning kræver.
Vippekoblingen har en mekanisk fordel, der multiplicerer inputkraften. Et lille motormoment bliver til en meget stor lodret kraft ved slæden, men kun over en kort arbejdsafstand. Dette gør vippepresser ideelle til prægning, ekstrudering og andre koldformningsoperationer, hvor deformationen er lille, men kraften er enorm. Resultatet er en stiv, præcis del med en ren overfladefinish.
En risiko ved en vippepresse er, at den ikke kan holde et langt arbejdsslag. Hvis delen kræver en lang ekstrudering, giver pressen muligvis ikke nok glidevandring. I så fald er en krankpresse eller en servopresse med et langt slag mere passende. Køberen bør matche pressetypen til delens specifikke deformationsvej.
Servo-drevne presser ændrer økonomien ved koldformning. En servopresse bruger en servomotor til at flytte glideren gennem en programmerbar bane i stedet for at stole på et fast svinghjul og kobling. Dette giver operatøren en høj grad af kontrol over glidehastigheden, positionen og kraftprofilen. Til koldformning kan en servopresse:
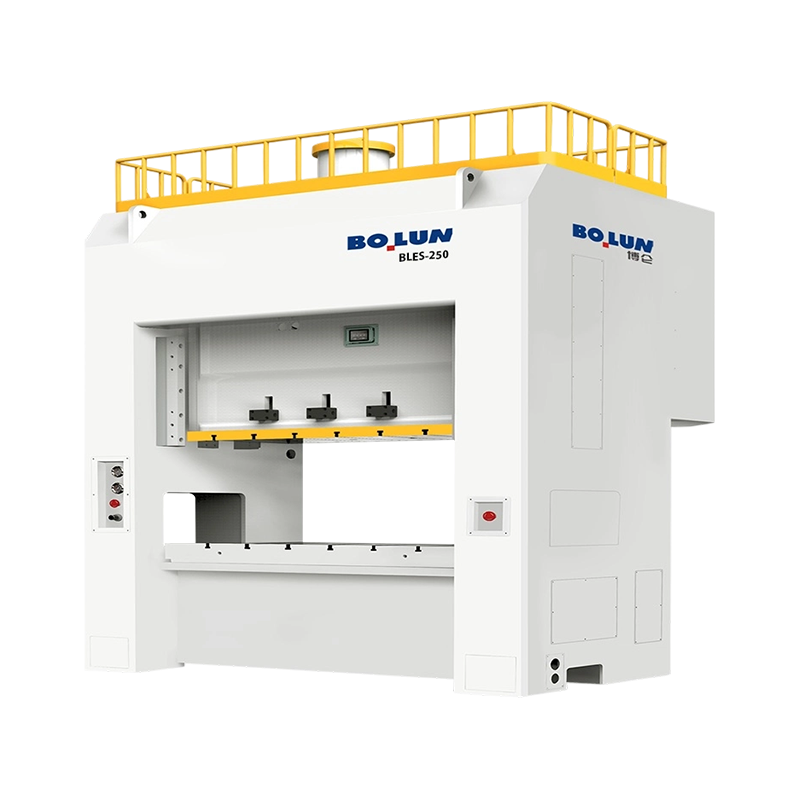
Den lukkede ramme dobbeltpunkts servopresse er et almindeligt valg til koldformning. Dens rammedesign giver høj stivhed, og dobbeltpunktforbindelsen fordeler belastningen jævnt over sengen, hvilket er vigtigt for store dele. Servomotoren gør det muligt for operatøren at justere glidekurven til materialets respons. For eksempel, når der dannes en højstyrkelegering, kan pressen programmeres til at holde tæt på bunden i et par hundrede millisekunder, hvilket tillader metallet at flyde ind i matricehulrummet uden at blive revet i stykker.
 BLES-315 Industrial Powerhouse Closed-Frame Double-Point Servo Power Press BLES-315 Industrial Powerhouse Closed-Frame Double-Point Servo Power Press leverer en nominel kapacitet på 3000 kN med en 30.000 J arbejdsenergi, designet til tunge... Se produkt →
BLES315 lukket ramme dobbeltpunkts servopresse er designet til industrielle koldformningsopgaver, der kræver dynamisk slagkontrol og en stabil seng. Dens højenergikapacitet og programmerbare bevægelse gør det muligt at producere dele med ensartede dimensioner, samtidig med at der tages højde for variationer i indgående materiale. Når en koldformningscelle omfatter automatisering, kan servopressen integreres med en robot eller et overføringssystem, fordi slagtimingen kan justeres i software i stedet for ved at ændre mekaniske komponenter.
Dybtrækning er en koldformningsproces, hvor et ark eller emne skubbes ind i en matrice for at skabe en kop eller en hul del. Det er almindeligt i batteriskalproduktion, apparatkomponenter og bildele. Nøglen til dybtrækning er, at materialet skal have lov til at flyde gradvist og ensartet for at undgå rivning. En servopresse med programmerbar slaglængde kan give den rette hastighed og tryk på hvert trin, hvorfor servopresser i stigende grad bruges til dybdetræk.
En enkelt-punkts servopresse af åben type med dybtræksevne, som f.eks. BLAS125, er en kompakt løsning til dele, der ikke har brug for en stor seng, men som kræver præcis kontrol af tegnehastigheden. "Deep drawing"-betegnelsen betyder, at pressen er designet med den rigtige slaglængde, glidehastighed og værktøjsplads til at håndtere dannelsen af dybe kopper. Når en leverandør eksplicit markedsfører en servopresse til dybtrækning, er det et stærkt signal om, at virksomheden forstår behovet for en kontrolleret glidebevægelse ved koldformning.
 BLAS-125 Deep Drawing Open-Type Single-Point Servo Power Press BLAS-125 High-Torque Deep-Drawing Open-Type Single-Point Servo Power Press leverer en formidabel kraft på 1250 kN med et udvidet 180 mm glideslag. Denne model overgår... Se produkt →
Til dannelse af batteriskal er kombinationen af et servodrev og en dobbeltpunktsramme ofte ideel. Servobevægelsen kan indstilles til skallens materialekvalitet og tykkelse, og dobbeltpunktsglideren sikrer ensartet tryk hen over matricen, hvilket reducerer rynker og revner. Efterhånden som koldformning bevæger sig ind i batterifremstilling, er dette udstyr ved at blive en differentiator for leverandører, der kan levere ensartede skaller ved høj volumen.
Beslutningen om at bruge koldformning eller varmformning er ikke altid indlysende. Hver proces har et specifikt gennemførlighedsvindue baseret på delens form, materiale, volumen og nødvendige egenskaber. Tabellen nedenfor opsummerer de vigtigste forskelle.
| Kriterier | Koldformning | Varm formning |
|---|---|---|
| Temperatur | Under omkrystallisation, sædvanligvis stuetemperatur | Over omkrystallisation, typisk 700 til 1200°C |
| Materiale styrke | Øger på grund af belastningshærdning | Falder, materialet forbliver blødt |
| Overflade finish | Glat, ingen skala | Oxidskala, kræver ofte rengøring |
| Dimensionel tolerance | Tæt, ofte ingen sekundær bearbejdning | Løsere, brede tolerancer kan kræve bearbejdning |
| Udstyrsstyrke | Høj tonnage påkrævet | Lavere tonnage, da materialet er blødt |
| Maksimal formkompleksitet | Begrænset til enklere former uden dybe underskæringer | Kan danne komplekse former og meget store dele |
| Energiforbrug pr. del | Lavere varmeenergi, men højere formingsenergi | Høje varmeomkostninger, lavere formningskraft |
| Typisk produktionsvolumen | Høj volumen, værktøjsomkostninger amortiseret | Lav til medium volumen, enklere værktøj |
Den praktiske virkning af disse forskelle mærkes i de samlede omkostninger pr. del. Koldformning skinner i lange produktionsserier, hvor delens design er kompatibelt med processen. Varmformning er mere tilgivende for komplekse dele og mindre partier, men det tilføjer energi-, rengørings- og efterbehandlingsomkostninger. En almindelig hybrid er varmdannelse, som finder sted over stuetemperatur, men under omkrystallisation, afbalancerer duktilitet og styrke. Nogle leverandører tilbyder varmformningspresser, der kan skiftes til koldformningstilstand, men temperaturstyringen tilføjer kompleksitet.
Når du sammenligner en koldformningspresse med en varmsmedningspresse, skal du huske, at prisen på pressen kun er en del af systemet. Værktøjet, fodringssystemet, automatiseringen og kvalitetskontrollen skal alle være tilpasset procestemperaturen. En leverandør, der kun sælger varmsmedningspresser, har muligvis ikke ekspertisen til at anbefale en ægte koldformningsløsning, så spørg efter specifikke koldformningscasestudier.
Koldformning bruges i en lang række industrier, fordi den leverer høj styrke, lavt skrot og hurtige cyklustider. Nogle af de mest typiske applikationer inkluderer:
Når en producent fortæller dig, at en specifik presse er velegnet til "batteriskal" eller "dybtegning", er de ikke kun markedsføring. De specificerer, at presserammen, glideføringen og slagstyringen er designet i forhold til den applikations dynamiske krav. For en batteriskal, for eksempel, skal pressen håndtere høje matricekræfter, samtidig med at den opretholder et stabilt leje over lange produktionskørsler. En lukket ramme eller semi-lukket struktur foretrækkes ofte, fordi den modstår sidebelastninger forårsaget af dybtrækning.
Koldformning producerer dele med høj hastighed, så kvalitetskontrollen skal være lige så hurtig for at fange defekter, før de bliver en hel masse afviste. De vigtigste kvalitetsproblemer er dimensionsnøjagtighed, revner, løst materiale og overfladeskader.
Dimensionsmåling udføres normalt med et mikrometer, en måler eller et optisk system. For højvolumendele kan optisk måling overvåge delen i realtid, kontrollere diameter, længde og ovalitet. Koldformningsprocessen er meget gentagelig, så hvis det første dusin dele er inden for tolerancen, følger resten normalt med, medmindre værktøjet slides.
Revner er den mest almindelige fejltilstand ved koldformning. Revner kan forekomme på overfladen eller indvendigt, og de er typisk drevet af at overskride materialets duktilitetsgrænse. Operatører holder øje med en ru eller brækket overflade, hvilket indikerer, at materialet har nået sin kolde arbejdsgrænse. Svaret er at reducere deformationen pr. station, øge antallet af trin eller bruge en blødere materialekvalitet.
En anden bekymring er overfladekvaliteten. Koldformede dele skal have en lys, glat finish. Hvis matricen har ridser eller er for ru, vil delen arve denne tekstur. Værktøjsvedligeholdelse er derfor en kritisk del af kvalitetskontrollen. En god leverandør vil levere en forebyggende vedligeholdelsesplan, der omfatter inspektion af stanser og matricer for slid, kontrol af udkasterstifterne og verifikation af styrebøsningens spillerum.
For en producent, der ønsker at være "one-stop"-kilden, omfatter kvalitetskontrol også overvågning i processen. Nogle moderne servopresser kan generere en kraft-forskydningskurve for hvert slag. En unormal kurve indikerer en procesafvigelse, såsom et manglende emne, et ødelagt værktøj eller en ændring af materialehårdheden. Dette er et stærkt værktøj til at forhindre defekter, før de når frem til kunden.
At vælge den rigtige koldformningspresse er en beslutning, der påvirker din produktionseffektivitet, værktøjslevetid og produktkvalitet i årevis. Brug følgende tjekliste til at guide din evaluering:
En velrenommeret producent vil ikke bare sælge dig en maskine; de vil arbejde sammen med dig om at definere processen. Hvis du for eksempel har brug for at danne en batteriskal, viser en leverandør, der tilbyder en åben type dobbeltpunkts batterikraftpresse, at de har målrettet de specifikke udfordringer i den pågældende applikation. Det samme princip gælder for koldsmedning af vippepresser og servodrevne lukkede rammer.
Koldformning er en kraftfuld fremstillingsproces til fremstilling af metaldele i store mængder med lavt spild, forbedret styrke og snævre tolerancer. Det er ikke en enkelt metode, men en familie af processer, herunder fremadgående ekstrudering, baglæns ekstrudering, forstyrrelse, kold smedning og kold kurs. Udstyrsvalget er lige så vigtigt som materialet og værktøjet, fordi pressen definerer den tilgængelige kraft, slagtilfældekontrollen og den stivhed, der er nødvendig for at producere ensartede dele.
Inden du investerer i en koldformningspresse, skal du identificere din dels geometri, materiale og volumen. Arbejd med en erfaren udstyrsleverandør, som kan vise dig, hvordan deres maskine er designet til de specifikke formningstilstande, du vil køre. Sammenlign ikke kun tonnagen, men rammetypen, drivsystemet, glideføringen og værktøjsstøtten. Bed om eksempler fra den virkelige verden på lignende dele og deres observerede cyklustider, skrothastigheder og værktøjslevetid.
Hvis du leder efter en komplet koldformningsløsning, er teamet på Bolun højpræcisionsmaskineri har erfaringen og produktporteføljen til at vejlede dig. Fra åben-type servopresser til dybtrækning til lukket-ramme dobbeltpunkts servopresser og kold smedning vippepresser, den rigtige maskine er tilgængelig til din applikation. Det bedste næste skridt er at sende dine deltegninger til en leverandør og bede om en procesgennemførlighedsundersøgelse. Den samtale vil redde dig fra de to største fejl i koldformning: at købe en presse, der er for lille, og at købe en presse, der er for stiv til at køre fleksibel produktion.
Koldformning er ikke magi, men når den matches til den rigtige del, materiale og presse, leverer den konsekvent fremragende resultater. Brug oplysningerne i denne vejledning som et praktisk udgangspunkt for dit udstyrskøb, og tag derefter den endelige beslutning baseret på testede data fra dine egne dele.


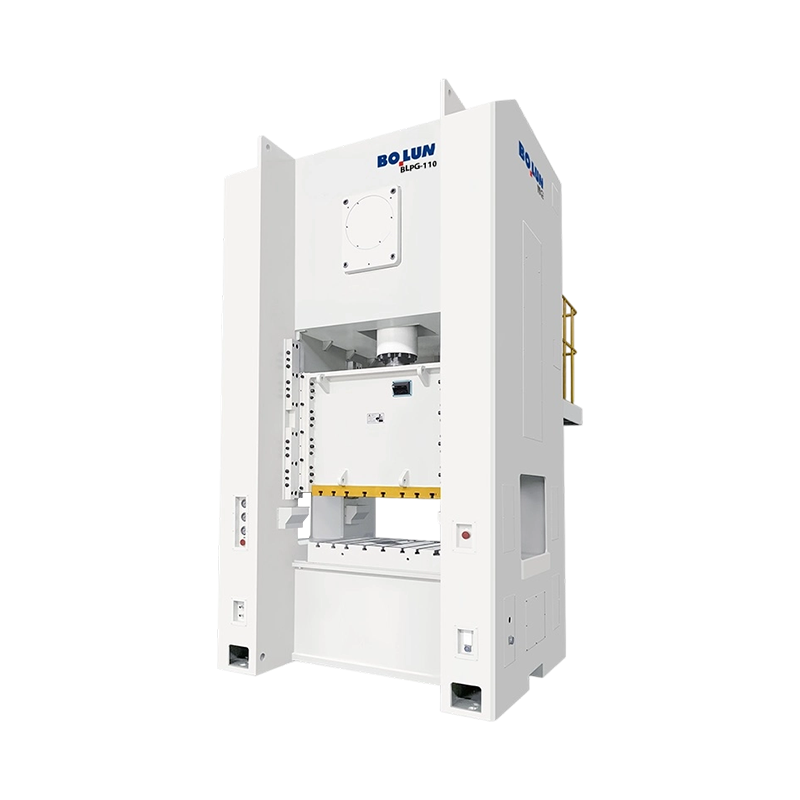
Hvad er en Power Press? A kraftpresse - også kaldet en stansep...
Sæt en 160-tons presse med åben ramme og en 160-tons presse med lukket ram...
En kold smedning meddeler sjældent sin fejl på forhånd. En dag kører press...
I moderne fremstilling er koldsmedning i vid udstrækning brugt i bilindustrie...
Fremstilling og metalbearbejdning Et direkte, praktisk kig på...
Det korte svar: Hvilken rammetype passer til dit arbejde An ...
Kontakt os

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar at begynde?
Get in Touch

Nu!
ZHEJIANG BOLUN

