En mellemstor producent af fastgørelseselementer stod for nylig over for et velkendt problem: dens CNC-drejebænke tyggede sig gennem stanglagre i et forhold på næsten tre kg stål, der blev forbrugt for hvert kilogram af afsendte bolte. Fabrikken skiftede sin mest populære M6 sekskantbolt til en kold styremaskine, og økonomien ændrede sig hurtigt. Materialeudnyttelsen sprang over 95 procent, produktionen gik fra omkring ti dele i minuttet til flere hundrede, og de færdige bolte blev stærkere, fordi koldformningen arbejdshærdede hovedet og skaftet.
Det er kerneargumentet for at bruge en koldskæringsmaskine: den omformer metal i stedet for at skære det væk, og den gør det uden varme, ved høj hastighed og med fremragende repeterbarhed. Cold heading-maskiner producerer skruer, bolte, nitter, stifter, terminaler og en bred vifte af små konstruerede komponenter til bil-, el-, apparat- og byggemarkeder. Hvis du vurderer, om en sådan maskine hører hjemme på dit fabriksgulv, dækker denne vejledning procesgrundlæggende, maskinkonfigurationer, specifikationsbeslutninger, der betyder noget, og indkøbsfaldgruberne, der afgør, om investeringen rent faktisk betaler sig.
En kold maskine er en metalformende presse, der former valsetråd til faste dele ved stuetemperatur. Maskinen trækker tråd fra en spole, retter den ud, fremfører en nøjagtig længde, skærer et emne af og driver derefter emnet ind i matricer med en eller flere udstansninger. Hver matricestation forstyrrer eller ekstruderer materialet, indtil emnet når sin færdige geometri. Ordet "overskrift" kommer fra den oprindelige applikation: at ryste enden af et søm eller skrueemne for at danne et hoved. Moderne maskiner gør det stadig, men de trimmer, mønter, ekstruderer indvendige sokler, reducerer skafter og skaber komplekse dele gennem flere stationer i én cyklus.
Kold overskrift er en underkategori af kold smedning. Kold smedning dækker enhver plastisk deformation af metal under dets omkrystallisationstemperatur; kold overskrift refererer specifikt til højhastigheds, multi-station formning af tråd eller stang til små, for det meste aksesymmetriske dele. Rent praktisk er en koldskæringsmaskine for solide komponenter, hvad en stansepresse er for metalplader: den er det dedikerede, højeffektive produktionsværktøj til opgaven.
Maskiner kommer i to brede familier. Vandrette kolde skæreborde, kendt fra søm- og skrueproduktion, fører tråd langs en vandret akse og er ekstremt hurtige. Lodrette koldformningspresser, ofte bygget som vippedrevne presser, håndterer tungere tråd, større emner og dele, der har brug for mere formningsenergi. Begge familier deformerer materiale ved mekanisk tryk og er afhængige af de samme metallurgiske principper.
Uanset mærke eller konfiguration følger hver kold overskriftsoperation den samme sekvens:
En typisk sekskantskrue i størrelse M6 begynder som 5,5 mm tråd. Råemnet skæres til i længden, hvorefter det rystes i tre matricer: den første forformer hovedet, den anden forstørrer det tættere på den endelige diameter, og den tredje mønter sekskanten og en affasning, mens en stanse danner den indvendige fatning ved tilbageekstrudering. Hele sekvensen tager et par tiendedele af et sekund. Moderne maskiner producerer mellem 100 og 700 dele i minuttet, med lettere dele, der kører i den højere ende.
Den begrænsende faktor er deformation, ikke cyklustid. Hver station kan kun øge emnets tværsnitsareal så langt, før materialet spænder eller hærder ud over dets duktilitet. Derfor afhænger maskinvalget mere af den samlede nødvendige deformation og formningskraft end af den annoncerede maksimale hastighed.
Kold overskrift er afhængig af to deformationsmekanismer, der ofte virker sammen i den samme del.
Foruroligende compresses the length of the blank and increases its diameter. It is the mechanism that forms a nail head, a rivet head, or a bolt head. The practical limit of upsetting in a single station is governed by buckling: an unsupported column of wire whose unsupported length is more than about 2.5 times its diameter tends to bend before it upsets. For longer upset lengths, the machine must support the blank inside a smaller die first, use several stations, or perform a cone pre-form before the final head shape is coined.
Ekstrudering moves material through a die opening. Forward extrusion reduces the cross-section of the blank and is used for shank reductions and tapered features. Backward extrusion forces material to flow backwards around a punch, forming cavities such as hex sockets, blind holes, and cup shapes. Backward extrusion generates some of the highest forming loads in cold heading because the material is restrained on nearly every side.
Arbejdshærdning styrer, hvor langt processen kan gå. Hver stigning af plastisk deformation øger metalets flydespænding og hårdhed. I stål med lavt kulstofindhold kan den samlede reduktion nå op på 75 til 80 procent, før udglødning er nødvendig. I rustfrit eller højlegeret materiale er grænsen meget lavere. God praksis med kold kurs holder belastningen pr. station under materialets tilgængelige duktilitet, og den behandler den endelige hårdhed som et designelement frem for en ulykke. For gevindfastgørelseselementer er den ekstra styrke ofte præcis, hvad printet kræver.
Det fysiske layout af en kold-styremaskine bestemmer rækken af dele, den kan køre økonomisk.
Horisontale skæreborde er de klassiske maskiner i fastgørelsesindustrien. Wirebanen er lige og vandret, kursstempelet bevæger sig vandret, og afskærings- og overførselsmekanismerne arbejder med meget høje hastigheder. De udmærker sig ved små dele: søm, skruer, nitter, korte stifter og lignende geometrier. Deres begrænsning er delstørrelse og masse, fordi store emner bliver svære at styre og håndtere vandret med hastighed.
Lodrette presser behandler tungere tråd og større dele. Stemplet bevæger sig lodret i samme geometri som en konventionel presse. Fordi rammen absorberer reaktionskræfter symmetrisk, opnår lodrette maskiner bedre punch-to-die-justering og er nemmere at integrere med robotter, automatiske fødere og tungt værktøj. Den lukkede rammekonstruktion, nogle gange kaldet en O-ramme, modstår afbøjning bedre end en åben C-ramme og foretrækkes til koldformningsarbejde med høj tonnage.
Drivsystemet betyder lige så meget som layoutet. Krankdrevne maskiner er enkle, hurtige og effektive med en glidehastighed, der følger en sinuskurve og når et højdepunkt nær midten af slaget. Toggle-drevne maskiner bruger en forbindelse, der multiplicerer kraften, når slæden nærmer sig nederste dødpunkt. En vippepresse producerer enorm kraft ved lav glidehastighed gennem formningszonen, hvilket forbedrer matricefyldning og reducerer stødbelastninger. Det er grunden til, at vippepresser dominerer lodrette koldsmedningsapplikationer: deres kraftslagskurve matcher kravet om høj-deformation, højenergi koldformning.
Servodrevne presser erstatter svinghjul og kobling med direkte drevne servomotorer. Slide-bevægelsen bliver programmerbar, så maskinen kan opholde sig i bunden, ændre hastighed midt i slaget og følge en tilpasset formningskurve. Servoteknologi breder sig til koldformning, fordi den forkorter cyklustider for flertrinsdele og beskytter dyre matricer mod stødbelastninger.
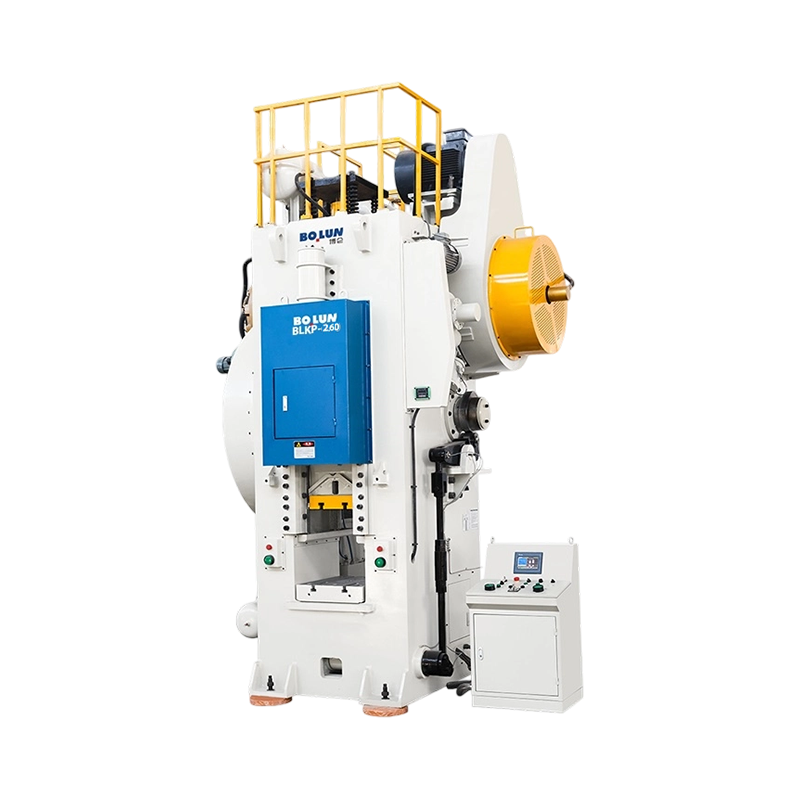
Du kan læse mere om hvad er en koldsmedepressemaskine i vores branchenotater. Blandt industrielle koldsmedningspresselinjer bruger BLKP koldsmedningstoggle-type serien vippetransmission for et afbalanceret slag og høj deformationsevne, et design, der passer til dele, der kræver vedvarende kraft gennem en lang formningsafstand.
 BLKP-400 kold smedepresse med 4000 kN kapacitet Denne 4000 kN knæledspresse tilbyder 160 eller 180 mm slagmuligheder og en elektrisk glidejustering med hydraulisk låsning, hvilket gør den velegnet til at vende, præge og dimensionere, hvor afbalanceret kraft over lange formningsafstande er vigtige. Se produkt →
Materialevalg er den første ting, der skal gøres rigtigt i et kold styreprojekt, fordi det bestemmer formningsbelastninger, værktøjslevetid, og om dele revner eller folder.
Størstedelen af koldhovede dele er fremstillet af ståltråd med lavt kulstofindhold i kvaliteter som SAE 1008, 1010 og 1018. Disse kvaliteter har lav strømningsspænding, høj duktilitet og er nemme at forme i multistationsmatricer. Medium-carbon kvaliteter såsom 1035 og 1045 øger styrken af færdige dele, men kræver mærkbart højere formningskræfter. Legeret stål, inklusive 4037 og borbehandlede kvaliteter som 10B21 og 10B33, er specificeret, hvor fastgørelsesegenskabsklasser 8.8, 9.8 eller 10.9 er påkrævet. Rustfrit stål som 304, 316 og 410 former sig godt, men hærder aggressivt, så de har brug for flere formningsstationer og mere robust smøring. Ikke-jernholdige tråde, herunder aluminiumslegeringer 6061 og 5056, messing, kobber og berylliumkobber, er almindelige for elektriske komponenter, terminaler og korrosionsbestandigt hardware.
Materialeegenskaber bestemmer også maskinens størrelse. Når kulstofindholdet, legeringsindholdet eller den samlede belastning stiger, stiger den nødvendige formningskraft hurtigt. Hvis du planlægger at køre flere materialefamilier på én maskine, skal du dimensionere maskinen til det stærkeste, hårdeste materiale i blandingen, ikke kun den nuværende produktionsplan.
Hvorfor investerer producenter i maskiner med koldskæring, når de allerede ejer drejebænke og bearbejdningscentre? Fem målbare fordele forklarer valget.
For det første er materialeudnyttelsen ekstrem høj. Formning fortrænger materiale i stedet for at skære det væk, så et fastgørelseselement, der engang forbrugte flere gange sin færdige vægt i stanglager, nu kan fremstilles med mindre end fem procent procestab fra spolen. Over millioner af dele retfærdiggør besparelserne på råstål alene udstyret.
For det andet er udgangshastigheden uovertruffen for solide dele. Single-blow skæreborde kører langt over 400 dele i minuttet, og multi-station maskiner producerer stadig hundredvis af dele i minuttet for mange produktfamilier. Ingen spånfremstillingsproces kommer tæt på den hastighed for en solid metalkomponent.
For det tredje forbedrer arbejdshærdning de mekaniske egenskaber. Materialet er stærkest præcis dér, hvor det flyder mest, og det er der, hvor fastgørelseselementer har brug for modstand: i hovedfileten, fatningsvæggen og skaftet. Koldformning lader ofte producenter bruge en billigere stålkvalitet, fordi det kolde arbejde tilføjer styrke, som ellers ville kræve varmebehandling.
For det fjerde kommer dimensionel konsistens fra en stiv maskine og gentageligt værktøj. Når terningerne er slået ind, holder hundredtusind-stykker løb stramme dimensioner med lidt drift og meget få afslag.
For det femte er overfladekvaliteten god. Matricekaviteten imponerer en glat finish på delen, hvilket ofte eliminerer sekundære slibe- og poleringsoperationer. Afvejningen er de forudgående omkostninger ved stanser og opsætning; processen bliver først økonomisk, når mængderne er høje nok til at afskrive det værktøj.
Bearbejdning er det mest almindelige alternativ til små solide dele, så det er den første proces, købere sammenligner med kold overskrift. Hver har en klar økonomisk zone.
| Kriterium | Cold heading maskine | CNC-bearbejdning |
|---|---|---|
| Materialeudnyttelse | 90-98 procent | 40-70 procent typisk |
| Cyklus tid | 0,1 til 10 sekunder pr. del | 5 sekunder til flere minutter |
| Del styrke | Øget ved arbejdshærdning | Afhængig af barbeholdning; snitflader er ikke forstærkede |
| Typisk tolerance | /- 0,05 mm på formede træk | /- 0,01 mm eller bedre |
| Opsætning og værktøjsomkostninger | Høj; matricer er specialtilpassede og delspecifikke | Moderat; programændringer er hurtige |
| Fleksibilitet | Lav; dedikeret værktøj pr. del | Høj; nemme designændringer |
| Økonomisk volumen | Typisk over 100.000 styk om året | Økonomisk fra engangsbeløb og opefter |
Bearbejdning vinder, når mængderne er små, geometrien ændrer sig ofte, eller tolerancerne er ekstremt snævre. Kold overskrift vinder, når delen har et stabilt design, høj årlig volumen og nok symmetri til at blive dannet i matricer. Mange fabrikker bruger både: kold overskrift til det almindelige produkt og CNC-maskiner til specialer, prototyper og varianter med lavt volumen.
Et almindeligt hybridflow er kold kurs efterfulgt af trådrulning, derefter en let pege- eller affasningsoperation. Gevindpunkterne og drivfunktionerne er ofte nemmere at kontrollere med et hurtigt sekundært gennemløb end ved at forme dem alene, og kombinationen koster stadig langt mindre pr. del end fuld bearbejdning.
Varmsmedning opvarmer metallet for at reducere dets strømningsspænding, hvilket tillader store dele og alvorlig deformation med maskiner af beskeden tonnage. Kold kurs erstatter ovnen med kraft: Maskinen skal overvinde materialets fulde rumtemperatur-flydestyrke ved hvert slag.
For små dele har kold overskrift afgørende fordele. Der er ingen skalaer, intet oxidationstab, ingen termisk krympning og ingen ovnenergi. Tolerancerne er snævrere, fordi matricen definerer den endelige form uden krympetillæg, og overfladefinishen er glat nok til at løbe direkte ind i trådrullning. Fordi koldbearbejdning styrker materialet, opfylder mange dele deres mekaniske egenskaber med reduceret varmebehandling eller slet ingen.
Varmsmedning forbliver det bedre valg, når delen er stor, når den samlede deformation overstiger, hvad materialet kan absorbere kulde, eller når meget højstyrkestål med lav stuetemperatur duktilitet er specificeret. Det foretrækkes også til dele med tykke sektioner, der ville kræve en upraktisk stor koldpresse. Som en grov guide bliver dele, der vejer over et kilo, normalt dirigeret til varm eller varm smedning i stedet for kold overskrift, selvom overgangspunktet afhænger af geometri, materiale og volumen.
Stempling former metalplader; kold overskrift danner tråd. De to processer er mere komplementære end konkurrencedygtige. Et batterihus er for eksempel en stemplet og dybttrukket pladedel, mens batteripolerne og kontaktposterne inde i det normalt er koldhovede.
Stempling producerer tyndvæggede, flangede og åbne former fra fladt ark. Cold heading producerer solide kroppe, hoveder, skafter og indvendigt dannede hulrum fra rund tråd. Når en komponent er aksesymmetrisk og solid, er kold kurs hurtigere og mere materialeeffektiv. Når delen er en plade, beslag eller skal, er stempling den naturlige proces.
Mange produktsamlinger indeholder begge typer dele. En fastgørelsesanordning med et flangehoved er lavet af overskrift; holderklemmen ved siden af er stemplet. Det er grunden til, at pressebyggere, herunder dem, der fokuserer på koldsmedningsudstyr, normalt tilbyder begge pressefamilier, så planterne kan dække hele materialestykningen.
Støbning skaber dele ved at størkne flydende metal i en form, hvilket tillader kompleks indre geometri, men introducerer porøsitetsrisiko, variation i mekaniske egenskaber og behovet for betydelig bearbejdning på funktionelle overflader. Cold heading er en solid-state proces: trådens oprindelige kornstruktur bevares, og kornstrømmen følger delens kontur.
Som et resultat har en koldhovedet del overlegen styrke, sejhed og udmattelsesbestandighed sammenlignet med en støbt del af samme materiale og størrelse. Afvejningen er geometrisk frihed. Støbninger kan være indviklede, hule og meget detaljerede. Hoveddele er i det væsentlige variationer af en cylinder: hoveder, skafter, fatninger, flanger og drivformer. For små højvolumendele såsom terminaler, stifter, indsatser og fatningsemner, slår kold overskrift næsten altid støbning på pris pr. styk, konsistens og mekanisk ydeevne.
Cold heading maskiner producerer langt størstedelen af verdens fastgørelseselementer, plus en lang liste af konstruerede komponenter, som de fleste forbrugere aldrig ser.
Større automotive og industrielle dele, såsom kraftige bolte, ankerbolte og rørfittings, kører på lodrette koldsmede-vippepresser, der giver den stivhed og den mængde, der kræves til baglæns ekstrudering og kraftig opkastning. Hvis dit produktmix omfatter både små fastgørelseselementer og større formede komponenter, er det almindeligt at køre flere maskiner parallelt i stedet for at tvinge alle dele gennem en overdimensioneret linje. En 400-tons vippepresse kan lave ophængsbolte om morgenen og tunge terminalemner om eftermiddagen, men kun når matricepladsen, slag- og fodervinduet dækker begge familier.
 BLKP-850 Heavy-Duty vippepresse til koldsmedning med høj belastning Vurderet til 8500 kN med en ultra-stiv ramme og 180 mm bolster, opretholder denne maskine en stabil ydeevne under kontinuerlig kraftig drift, ideel til automotive og tunge maskinerikomponenter, der kræver baglæns ekstrudering og kraftig forstyrrelse. Se produkt →
At vælge den rigtige maskine er en balancegang mellem nødvendig kraft, delgeometri, materiale, hastighed og budget. Start med delfamilien, ikke med brochuren, og besvar disse spørgsmål:
Rammestruktur er også en beslutningsfaktor. Åbne C-rammepresser er tilgængelige og overkommelige til lettere arbejde. O-rammepresser af lukket type har en stiv, symmetrisk struktur, der modstår afbøjning og vipning, hvilket er afgørende for koldformning med høj tonnage og tæt tolerance. For meget høj deformation fordeler et lukket dobbeltpunkts- eller excentrisk gear kraften jævnt over slæden og beskytter både værktøj og ramme mod excentriske belastninger.
Store projekter kræver også et langt slag. Hvis en del skal udstødes fra dybe matricer, eller hvis ekstruderingslængden er lang, bliver slagrækkevidde og lukkehøjde begrænsende faktorer. Dimensionér ikke en maskine efter tonnage alene; Tjek, at matricepladsen, glideslaget og fremføringsvinduet passer til hele din delfamilie, inklusive fremtidige varianter.
Tonnage er det mest citerede tal på en kold maskine, men det er også det hyppigst anvendte forkert. Den nødvendige formningskraft er produktet af det projicerede deformationsområde og materialets strømningsspænding, modificeret af friktion og geometrisk redundans.
For at forstyrre et hoved på lavkulstofstål er strømningsspændingen ved moderat belastning i området 800 til 1.200 MPa. Til baglæns ekstrudering eller for legeret stål kan det overstige 1.800 MPa. Som et simpelt eksempel, giver det at vælte et hoved med en diameter på 20 mm fra en 10 mm tråd et endeligt hovedareal på omkring 314 kvadratmillimeter. Ved en strømningsspænding på 1.000 MPa kræver det en kraft på omkring 314 kN eller omkring 32 tons. Det samme hoved med en dyb fatning dannet ved baglæns ekstrudering, eller lavet i legeret stål, kunne kræve to til tre gange så stor kraft.
Tabellen nedenfor giver vejledende tråddiameterområder i forhold til maskinklasse for kulstofstål; faktiske værdier afhænger af delens kompleksitet, materialetilstand og smøring.
| Maskinklasse | Typisk tråddiameterområde | Typisk anvendelse |
|---|---|---|
| 25-60 t | 1-6 mm | Søm, små skruer, nitter |
| 60-160 t | 4-12 mm | Maskinskruer, bolte, stifter |
| 160-400 t | 8-20 mm | Kraftige bolte, tappe, bilkomponenter |
| 400-850 t | 15-35 mm | Store fastgørelseselementer, smedede emner, højdeformationsarbejde |
For en mellemstørrelse lodret kold smedepresse er BLKP650-klassen, vurderet til 6.500 kN, et almindeligt valg, når formningsdybden er lang, og slaget skal forblive afbalanceret under tung belastning. Dimensionering over dine nuværende behov er normalt klogt, fordi produktfamilier har tendens til at vokse mod større ledningsdiametre over tid.
 BLKP-650 Toggle Press til dyb kold smedning og stabilt slag Med en kapacitet på 6500 kN og et tryk på 8 mm leverer denne presse en kontrolleret formning af tykke dele med et integreret ejektorsystem og belastningsdetektion for pålidelig drift i dybe kompressionsapplikationer. Se produkt →
Værktøj bestemmer den reelle pris pr. del i kold overskrift. Matricesættet inkluderer indsatser, stanser, ærmehuse, stifter og strippere. Til højvolumen ståloverflader er wolframcarbid skær standardvalget, understøttet i stålkrympemonterede kabinetter. Hårdmetalskær holder sædvanligvis 500.000 til 2.000.000 stykker pr. hulrum mellem efterslibningerne for ståldele med lavt kulstofindhold. Stempler slides hurtigere, især ved baglæns ekstrudering, hvor kontakttrykket er ekstremt; mange stanser bærer titanium eller keramiske belægninger for at forlænge levetiden.
Smøring er ikke valgfrit. Industristandarden for stål er en zinkphosphatkonverteringsbelægning efterfulgt af et stearatsmøremiddel. Almindelige oliefilm kan ikke overleve kontakttrykket ved kold ekstrudering, og resultatet af undersmøring er gnidning og opsamling på matricerne inden for få minutter. Rustfrit stål kræver oxalat eller lignende konverteringsbelægninger, mens aluminium og messing kan køre med lettere olier.
Alle disse fejl kan føres tilbage til justering og maskinstivhed. Stangen og matricen skal forblive koncentriske inden for et par mikrometer, og slæden må ikke vippe under belastning. En stiv ramme, nøjagtige gibbing og et veldesignet matriceskiftesystem er lige så meget værd som den nominelle tonnage.
Fordi en kold styremaskine kører med høj hastighed, skal kvalitetskontrollen være kontinuerlig og automatisk. At vente på et off-line prøveudtagningsresultat kan producere titusindvis af defekte dele, før problemet ses.
Den første forsvarslinje er maskinens belastningsovervågningssystem. Moderne koldformningspresser sporer glidebelastningen ved hvert slag ved hjælp af strain gauges monteret på rammen. Når belastningskurven afviger uden for et defineret vindue, stopper maskinen automatisk. Dette fanger et manglende stempel, en fejlfremført ledning eller en knækket matrice inden for en eller to cyklusser, hvilket forhindrer en kaskade af skrot.
Dimensionstjek kører både offline og in-line. Off-line måler inspektører hoveddiameter, hovedhøjde, skaftlængde, muffedybde og gevindløb på prøvebasis. In-line kan optiske målesystemer kontrollere 100 procent af delene med flere hundrede dele i minuttet, og afvise dem uden for tolerancen uden at bremse linjen.
Hårdhedstestning er vigtig for dele, hvis endelige styrke afhænger af arbejdshærdning. De koldformede zoner skal opfylde minimumskravene til hårdhed eller trækstyrke, og testplanen bør målrettes specifikt mod disse zoner. For bilindustrien og regulerede industrier forventes proceskapacitetsstudier med Cp og Cpk. Cold heading giver høj kapacitet, når matricer er friske, og maskinen er stabil, men evnen eroderes, når matricen slides, så intervaller for værktøjsskift bør baseres på målt drift frem for vane.
Bæredygtighed i metalformning diskuteres normalt i form af ovnenergi og drivhusgasemissioner. Cold heading undgår helt opvarmning, hvilket er dens stærkeste miljømæssige egenskab.
For hver del bruger kold overskrift kun den mekaniske energi fra pressen, en brøkdel af den energi, der kræves for at opvarme et emne i varmsmedning eller for at rotere en bearbejdningsspindel i minutter. Materialeeffektivitet tilføjer endnu en dimension: Ved at fortrænge metal i stedet for at skære det væk, reducerer kold overskrift både de indbyggede emissioner af købte råvarer og omkostningerne ved håndtering og genbrug af spåner.
Et anlæg, der skifter en højvolumen fastgørelsesanordning fra bearbejdning til kold kurs, ser typisk disse resultater:
Disse fordele er reelle og målbare, men de følger af god procesudvælgelse snarere end fra markedsføringspåstande. For en producent med stort befæstelses- eller komponentvolumen er koldskæringsmaskinen en af de mest energieffektive metalformningsmuligheder, der findes.
Kapitalomkostninger er kun den synlige del af en kold overskriftsinvestering. De samlede ejeromkostninger inkluderer maskinen, værktøj, installation, forsyningsselskaber, vedligeholdelse, omskiftningstid og omkostningerne ved kvalitetssvigt. En realistisk budgetmodel dækker dem alle.
Værktøj er en evig omkostning, der skalerer med volumen og materialehårdhed. Det er klogt at budgettere med 5 til 15 procent af maskinens pris om året for skær, stansninger og efterslibning, med den højere ende af dette område forbundet med rustfrit stål eller kraftigt ekstruderede dele. Vedligeholdelsen er beskeden, men ikke ubetydelig: smøresystemer, filtre, gibs og tætninger kræver planlagt opmærksomhed, og en presse, der kører 24 timer i døgnet med høj hastighed, vil forbruge sliddele hvert år.
Tilbagebetalingsberegningen fokuserer normalt på enhedsomkostninger. Overvej en bolt, der koster $0,05 at producere ved bearbejdning og $0,02 på en kold kurslinje. Med ti millioner styk om året betaler den årlige besparelse på 300.000 $ for en mellemstor maskine inden for få år. Hvis produktmixet omfatter flere størrelser på tværs af maskinens sortiment, bliver udnyttelsen drivkraften bag resultatet. En maskine, der kun kører et skift ved tredive procents udnyttelse, er sværere at retfærdiggøre end en, der kører tre skift med firs procent.
Skifteomkostninger er den mindst synlige linjepost. Et matriceskift, der tager to timer på en maskine, der kører hundredvis af slag i minuttet, er dyrt i tabt output. Maskiner designet til hurtigt matriceskift, med hydraulisk fastspænding og forudindstillede værktøjspatroner, genvinder deres præmie hurtigt, når partistørrelserne er små.
Maskinen er kun så god som den virksomhed, der designer, bygger og understøtter den. Teknisk due diligence bør dække fire områder, før du underskriver en ordre.
Zhejiang Bolun High-Precision Machinery har for eksempel brugt to årtier på at bygge metalformningsudstyr og driver en komplet produktionskæde fra design og bearbejdning af kernekomponenter til slutmontage. Virksomheden udgiver sin komplet produktlinje åbenlyst, og dets produktnavne beskriver den påtænkte anvendelse i stedet for at skjule den. En gennemsigtig maskinbygger viser dig sin fabrik, dens testrapporter og dens kvalitetssystem uden at blive spurgt.
Adskillige tendenser ændrer, hvad købere bør forvente af en kold styremaskine i dag.
Servodrevet formning er den største ændring. En servopresse bruger ikke svinghjul og kobling; i stedet driver servomotorer slæden direkte eller gennem en forbindelse med softwarestyret bevægelse. Formningsprogrammet kan omfatte langsom kontakt, hurtig tilgang, ophold ved bundens dødpunkt og kontrolleret ekstraktion. For flertrins koldformning reducerer dette vibrationer, forlænger matricens levetid og forkorter ikke-formningstiden. Flere pressebyggere kombinerer nu et servodrev med en vippemekanisme for at opnå både programmerbarhed og den høje kraft nær bundens dødpunkt, som koldsmedning kræver.
Digital overvågning breder sig fra stempling til koldformning. Maskiner genererer en komplet belastningskurve for hver del, og software lærer den normale kurve og markerer derefter afvigelser i realtid. Denne egenskab er ved at blive standardkvalitetsmekanismen på automatiske højhastighedslinjer, fordi den fanger værktøjsslid, før produkter falder uden for tolerance.
Automatiseringen udvikler sig på materialehåndteringsniveau. Spolelæssere, trådudrettere med lukket sløjfe, automatiske stempelskiftere og end-of-line emballage er almindeligvis integreret i komplette celler. En robot kan nu overføre varme eller kolde emner mellem en tung smedepresse og en trimpresse uden operatørens involvering.
For købere er den praktiske konklusion, at en ny kold-heading-maskine skal være digitalt klar. Belastningsovervågning, fjerndiagnostik og lagrede parametersæt omsættes direkte til færre defekter, hurtigere omskiftninger og lavere driftsomkostninger i løbet af maskinens levetid.
Den kolde styremaskine er et af de mest effektive produktionsværktøjer i fremstillingen. Den forvandler spiraltråd til færdige fastgørelseselementer og konstruerede komponenter ved høj hastighed, med lidt spild, øget styrke og fremragende repeterbarhed. Men dets økonomi afhænger af volumen, korrekt tonnagestørrelse, korrekt værktøj og en dygtig maskinbygger bag udstyret.
Før du køber, skal du definere delfamilien præcist, beregne de nødvendige formningskræfter, budgettere for værktøj som en løbende udgift, og besøge producenten for at se kvalitetskontrol i praksis. En velvalgt maskine med kold styring kører i årtier og bliver den billigste station på dit produktionsgulv. En dårligt udvalgt er en dyr påmindelse om en savnet specifikation. Forskellen er i forberedelsen.


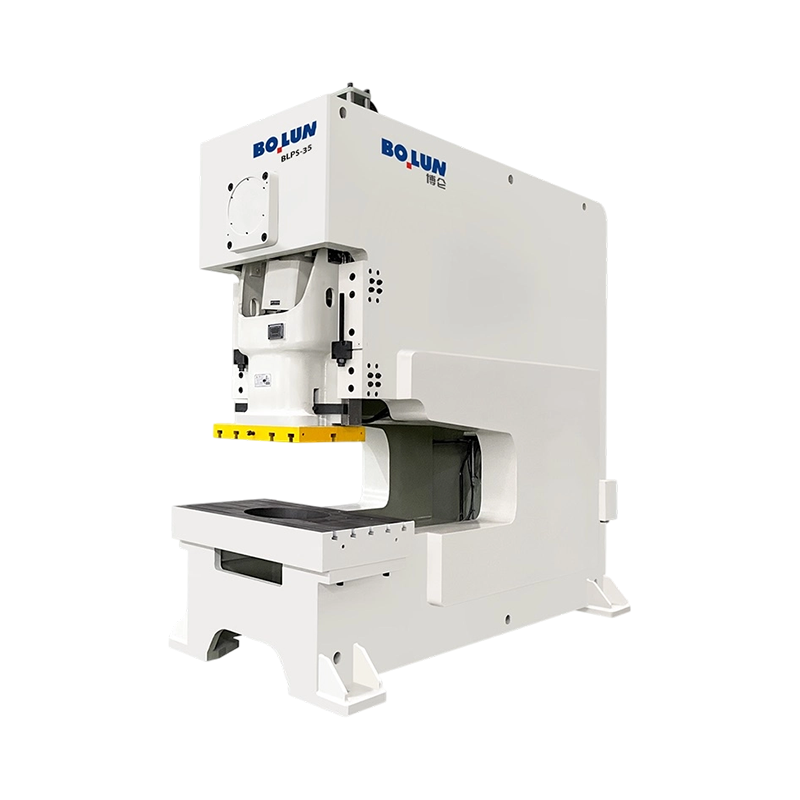
En værktøjsingeniør citerer et nyt beslagsprogram og specificerer en 160-t...
En produktionsleder på en mellemstor metalkomponentfabrik stod for nylig o...
En køber, der sammenligner en 45-tons åben-gab-presse for en beslagslinje,...
To presser kan både bære et 200 tons navneskilt og stadig producere meget ...
Sæt en 160-tons presse med åben ramme og en 160-tons presse med lukket ram...
Enkelt punkt Design Én drevforbindelse ved...
Kontakt os

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar at begynde?
Get in Touch

Nu!
ZHEJIANG BOLUN

