En køber, der sammenligner en 45-tons åben-gab-presse for en beslagslinje, modtager ofte to tilbud, der ser næsten identiske ud på papiret: samme tonnageklasse, lignende sengstørrelse, lignende pris. Forskellen viser sig senere - under indstilling af matricen, off-center piercing eller et dybttrækningsjob, der kræver kraft højere i slaget, end pressen kan levere. Derfor bør valget af en åben type kraftpressemaskine starte med formningsoperationen, ikke med en katalogside.
Konklusion først: en åben type kraftpressemaskine er normalt det bedre valg, når jobbet har brug for hurtig dyseadgang, kort omskiftning og et moderat tonnagevindue. En presse med lukket ramme bliver det sikrere valg, når belastninger uden for centrum, dybtrækning eller langsigtet nøjagtighed dominerer. Den reelle beslutning hviler på kraft ved arbejdsslaget, rammeafbøjning, lukkehøjde, sengstørrelse og kontrolstrategi – ikke på tonnage alene.
En åben type presse, ofte kaldet en open-gap eller C-frame presse, efterlader fronten og ofte bagsiden og siderne åbne for adgang til værktøj. Det layout er praktisk til stempling, piercing, bukning, trimning, overfladisk tegning og blandet produktion, hvor matricer skiftes flere gange om dagen. Den åbne hals lader også en operatør eller robot lettere nå matriceområdet end på en lukket rammemaskine.
Afvejningen er stivhed. Rammen er i det væsentlige en C-form, så den afbøjes under belastning. Det gør det ikke ringere; det gør den velegnet til en anden jobprofil. En presse med lukket ramme omgiver belastningsvejen med stolper og er generelt stivere, hvilket hjælper med snæver dysefrigang, tunge off-center belastninger og processer, der kræver ensartet ram-til-leje parallelitet. Den praktiske sammenligning ser således ud:
| Hensyn | Åbn type tryk | Lukket type presse | Praktisk effekt |
|---|---|---|---|
| Die adgang | Tresidet adgang er almindelig | Adgangen er begrænset af stolper | Åben type favoriserer hyppig omskiftning og manuel fodring |
| Rammestivhed | Lavere end en lukket ramme af tilsvarende tonnage | Højere og mere symmetrisk | Tæt frihøjde og off-center arbejde kræver mere kontrol på åben type |
| Seng og hals | Brede senge er tilgængelige; halsdybde begrænser en del af kuverten | Store senge og lange strøg er almindelige | Store paneler kan kræve et dybhals- eller lukket rammedesign |
| Typisk arbejde | Piercing, bukning, trimning, overfladisk tegning, batteri-skal stempling | Tung tegning, præcisionsformning, højtonnage stempling | Tonnagekurven og matricebelastningsprofilen afgør den endelige match |
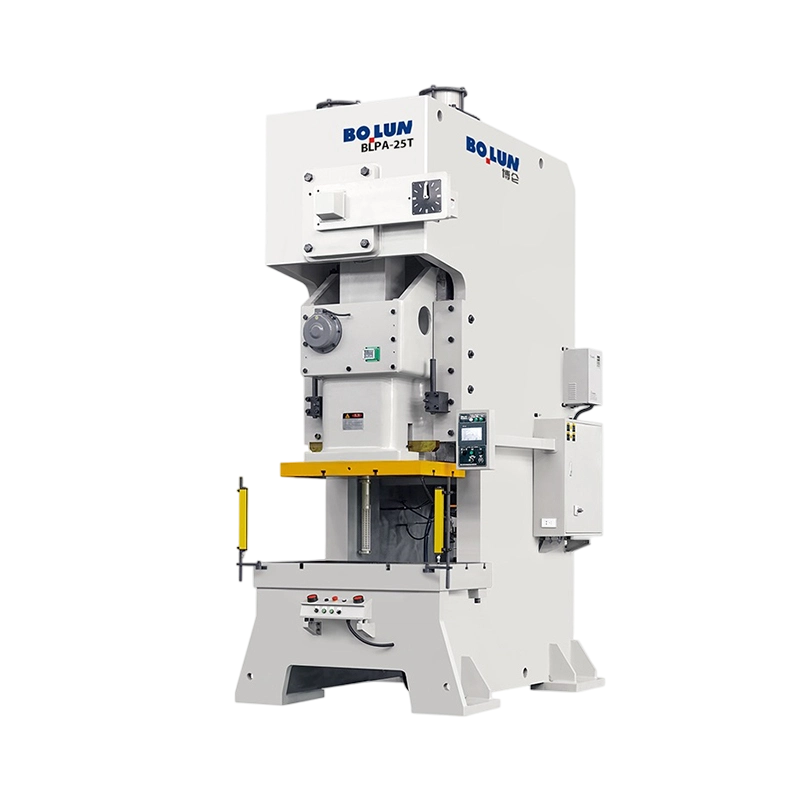
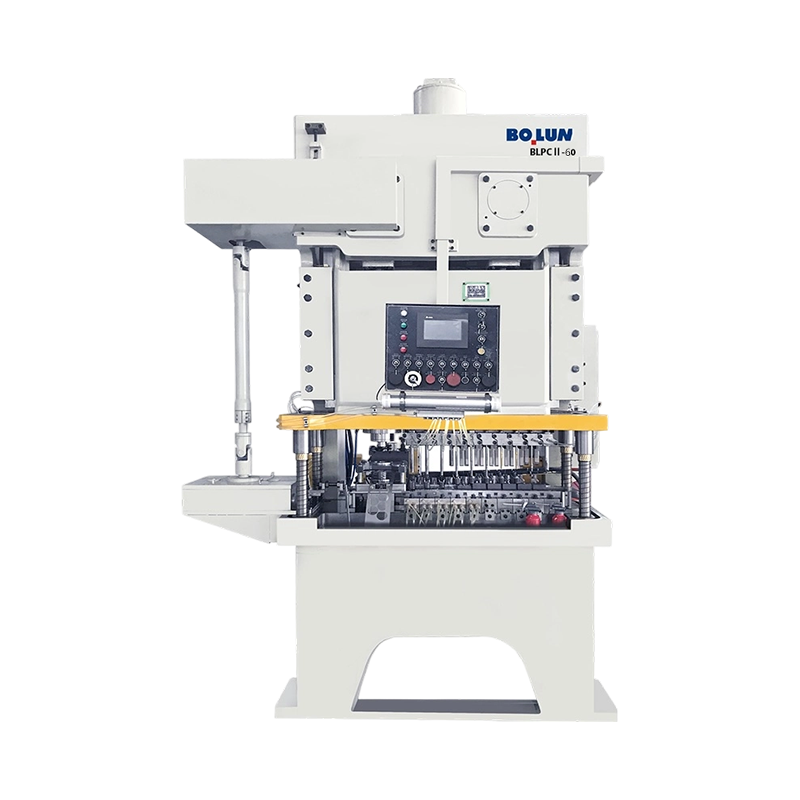
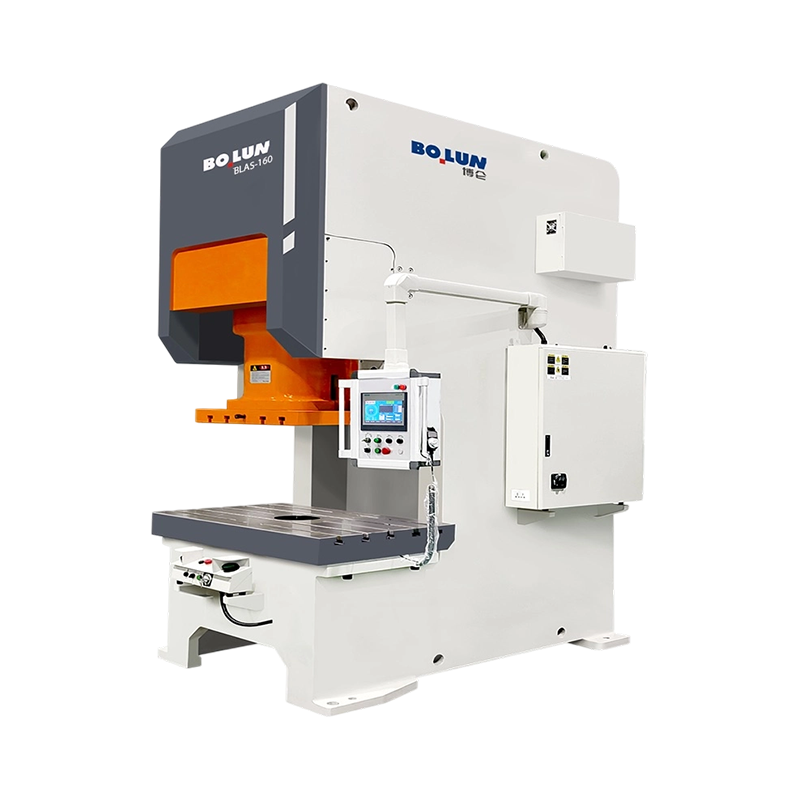
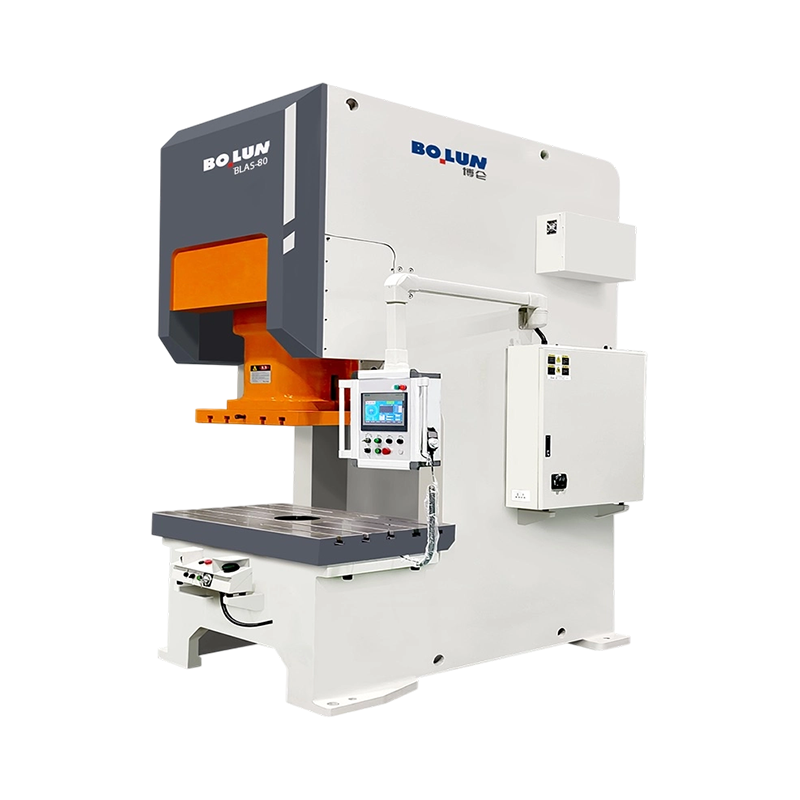
Boluns åbne sortiment afspejler denne logik. Det inkluderer enkeltpunkts BLPA-modeller, dobbeltpunkts BLPC-modeller, deep-throat BLPS-modeller, servodrevne BLAS-modeller og batteriskal BLPC2-modeller. Modelfamilien betyder noget, fordi en dobbeltpunktsramme, en dyb hals eller en servo-slide ændrer den slags arbejde, pressen kan absorbere - ikke kun prisen.
Nominel tonnage er ikke et fast tal, der er tilgængeligt overalt i stregen. På en mekanisk presse ændres tilgængelig kraft gennem slaget, og den nominelle værdi er normalt bundet til en specificeret arbejdsposition over nederste dødpunkt. En matrice, der har brug for høj kraft tidligt i slaget, kan overbelaste en presse, der ser passende ud på navnepladens tonnage. Derfor kan en 63 tons presse være mere sikker end en 80 tons presse til et job og svagere til et andet.
For et første skøn skal du holde den beregnede spidsdannende kraft under ca. 70-80 % af den nominelle kapacitet, og derefter verificere tonnagekurven ved det faktiske arbejdsslag. Hvis en del beregner til 52 tons, er en 63-tons ramme ikke automatisk tilstrækkelig. Matricens layout, materialetykkelse, trækstyrke, forskydningsareal og trækdybde påvirker alle kraftprofilen. Ved dybtrækning kan kraften forblive høj over en længere afstand; til blanking kan det toppe skarpt nær bunden.
Off-center belastning er den anden fælde. En presse kan være normeret til 100 tons centreret, men en matrice placeret langt ude på den ene side af stemplet skaber ramhældning, ujævn gib-belastning og dårlig dysefrigang. På en åben type presse er denne effekt mere udtalt, fordi selve rammen afbøjes. Spørg efter den tilladte off-center belastning og ramparalleliteten under belastning, ikke kun den statiske sengs planhed.
Afbøjning er ikke en defekt, der skal elimineres; det er en egenskab, der skal ledes. Under belastning har spalten i en C-ramme en tendens til at lukke sig, og stemplet kan vippe lidt i forhold til sengen. Resultatet kan være ujævn indføring af stansen, hurtigere matriceslid eller grathøjde, der driver hen over båndet. Til generel piercing og bøjning kan en velbygget åben type presse holde acceptabel nøjagtighed. For en dyse med 0,03–0,05 mm frigang til stanse-til-matrice pr. side, betyder rammeafbøjning og ramføring mere end 20 tons ekstra nominel kapacitet.
Under indkøb skal du anmode om afbøjning ved nominel belastning, ramparallelisme over arbejdsslaget og lejeplanhed. En leverandør, der kan levere målte data, er lettere at sammenligne end en, der kun angiver "høj rigiditet". Hvis applikationen involverer fint blanking, meget tæt fladhed eller en langsigtet progressiv matrice, kan et lukket rammedesign være det mere økonomiske svar, fordi det reducerer mængden af nøjagtighedskompensation indbygget i værktøjet.
Boluns åbne enkeltpunkts- og dobbeltpunktsmodeller bruger forskellige ramme- og glidearrangementer af denne grund. En kompakt BLPA-model passer til mindre matricer og hyppige udskiftninger; en bredere BLPC-model giver mere sengeareal og to tilslutningspunkter til matricer, der har brug for bedre belastningsfordeling på tværs af slæden.
En presse kan have nok tonnage og stadig være ubrugelig, fordi matricen ikke passer. Tjek værktøjskonvolutten, før du sammenligner prisen. Den nyttige tjekliste inkluderer:
En almindelig indkøbsrisiko er at købe til deltegningen og glemme værktøjsstakken. Hvis matricen har en tyk bolster, et højt styrestiftsæt eller en pneumatisk pude, kan den nødvendige lukkehøjde vokse hurtigt. Tilføjelse af et afstandsstykke kan løse den umiddelbare pasform, men det kan reducere stivheden og ændre arbejdshøjden. Det er bedre at bekræfte hele matricestakken og justeringsområdet før ordren.
De fleste åbne presser bruger et mekanisk svinghjulstræk med kobling og bremse. De er enkle, produktive og godt forstået af vedligeholdelsesteams. En servopresse erstatter den faste glidebevægelse med en programmerbar kurve. Rutsjebanen kan blive langsommere ved kontakt med matricen, opholde sig i bunden og vende tilbage hurtigere. For en dybttrukket kop kan denne kontrol forbedre materialeflowet og reducere rynker; til et piercingjob kan det reducere stød og støj. Omkostningerne er højere, så processen skal retfærdiggøre det.
På en åben enkeltpunkts servopresse er den praktiske fordel ikke "mere tonnage". Det er kontrol over hastighed og position gennem slaget. Det betyder noget, når den samme maskine kører flere produkter, og prøveteamet skal justere bevægelsen i stedet for at ændre pressen.
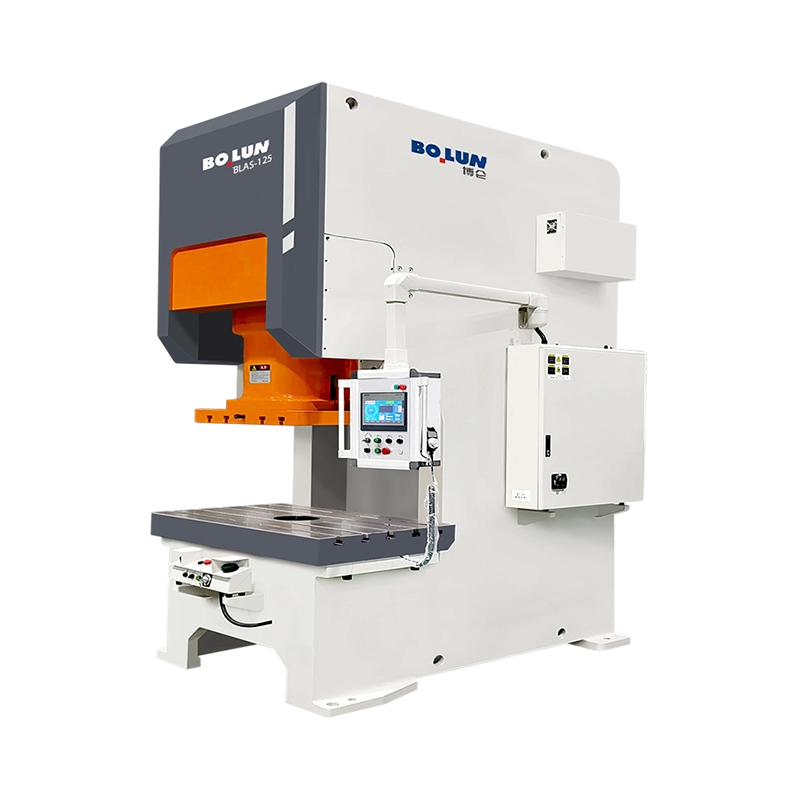 BLAS-125 Open-Type Single-Point Servo Power Press En 1250 kN servopresse til dyb trækning og strækning, med 350 mm halsdybde og 180 mm glideslag til større emner. Se produkt →
Til brede matricer eller job, hvor belastningen er spredt ud over et stort leje, kan en dobbelt-punkts åben type presse reducere tendensen til, at slæden vipper. Boluns BLPC200-model med ekstra bred seng er et eksempel på det layout: det giver mere sengeareal og to forbindelsespunkter, hvilket er nyttigt, når matricen er bred, men processen stadig nyder godt af åben frontadgang.
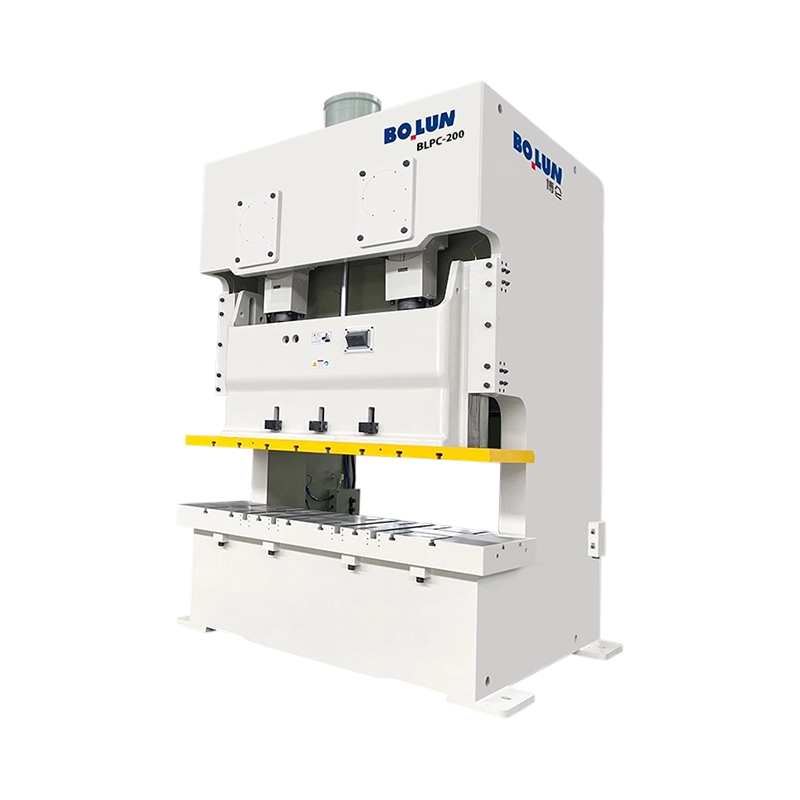 BLPC-200 ekstra bred seng dobbelt-punkts åben-type presse En 2000 kN dobbeltpunktspresse med et 2400 × 840 mm arbejdsbord og 1980 mm mellem søjler til brede matricer og stor pladeformning. Se produkt →
Sikkerhed er en del af maskinspecifikationen, ikke et tilbehør, der tilføjes efter levering. En åben pressepresse har brug for beskyttelse, der forhindrer adgang til arbejdsstedet, samtidig med at matricen og foderet kan arbejde. Afhængigt af markedet og risikovurderingen kan det omfatte faste afskærmninger, sammenlåste bevægelige afskærmninger, lysgardiner, tohåndsbetjeninger og lockout/tagout-bestemmelser. Det elektriske og kontrolsystem skal være dokumenteret i overensstemmelse med de relevante standarder, såsom ISO 12100 for risikovurdering og IEC 60204-1 for elektrisk udstyr. I Europa bør en CE-mærket maskine leveres med en overensstemmelseserklæring og en teknisk fil; på andre markeder gælder lokale krav stadig.
En almindelig skjult omkostning er eftermonteringen. En presse, der kommer med et CE-mærke, men uden risikovurderingsfil, ingen vagttegninger og ingen valideringsjournal, kan være dyrt at bringe i overensstemmelse. Spørg efter sikkerhedskonceptet, standsning af ydeevne, beskyttelseslåselogik og reservedelssupport før forsendelse. Det billigste tilbud kan blive den dyreste maskine, hvis produktionen ikke kan starte, før afskærmningen er rettet.
En video af en presse, der løber tom, er ikke et acceptbevis. Fabriksgodkendelsestest bør omfatte ubelastet kørsel ved lave og høje hastigheder, smøretjek, luft- og elektriske kontroller og sikkerhedsfunktionsvalidering. Geometriske kontroller bør dække sengens fladhed, støddæmperparalleliteten til sengen og vinkelret på støddæmpervandringen. Kør om muligt selve matricen eller en repræsentativ testmatrice og mål grathøjde, delens planhed og repeterbarhed.
Siteaccept tilføjer fundament- og installationseffekter. Efter at fundamentet er hærdet, og pressen er nivelleret, skal du kontrollere geometrien igen og køre en belastet test. Vibrationer, støj, temperaturstigning og koblings-/bremserespons skal registreres. For en servopresse skal du verificere de programmerede bevægelsesprofiler og stopydelsen under produktionsforhold. En maskine, der opfylder en statisk specifikation, men som producerer uacceptabel delespredning efter installation, er ikke klar til overdragelse.
Købsprisen er kun én linje i omkostningsmodellen. Værktøjskompatibilitet, støtte til prøveudtagning, reservedele, træning, energiforbrug og nedetid påvirker alle de reelle omkostninger pr. del. Inden du underskriver, skal du bede om tonnagekurven, afbøjningsdata, fundamenttegning, brugskrav, anbefalede reservedelsliste og vedligeholdelsesplanen. Afklar, hvilke komponenter der er proprietære, og hvor hurtigt de kan udskiftes.
For en kraftpressemaskine af åben type, der bruges i højblandingsproduktion, kan omskiftningstiden betyde mere end en lille forskel i hastighed. Spørg, hvordan matricefastspænding, glidejustering og kontrolopskriftsopbevaring fungerer. For en dedikeret linje kan repeterbarhed og servicerespons betyde mere. En leverandør med dokumenterede testdata, en klar sikkerhedsfil og lokal servicesupport er normalt en bedre partner end en, der kun konkurrerer på tonnage og pris.
Boluns deep-throat open-gap-serie viser, hvorfor applikationsdetaljer betyder noget. En dybere hals kan løse et delkonvolutproblem, men det ændrer også rammestivhed og gulvpladskrav.
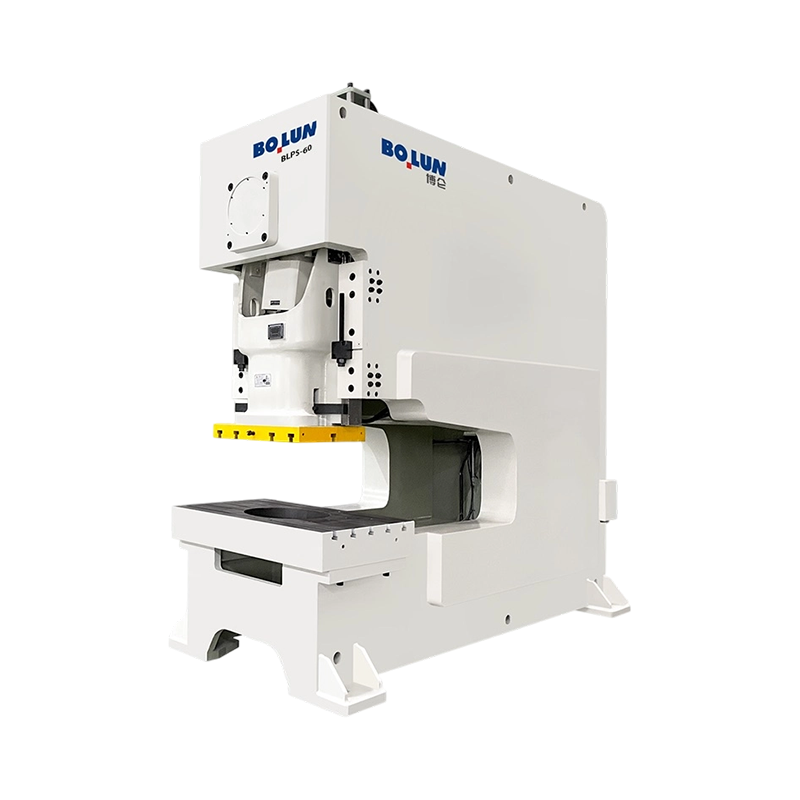 BLPS-60 Open-Gap Deep-Throat Power Press En 600 kN dybhalspresse med åben åbning med 500–1200 mm halsdybde og 900 × 520 mm arbejdsbord til metalplader i storformat, der har brug for udvidet rækkevidde. Se produkt →
Til de fleste almindelige stemplings-, buknings-, piercings- og overfladiske tegninger giver en åben type kraftpressemaskine den bedste balance mellem adgang, omskiftningshastighed og omkostninger. Det er det praktiske valg, når matricen skiftes ofte, og belastningen er rimeligt centreret. Flyt til en lukket ramme eller et kraftigere åbent design, når matricen har brug for tæt frigang, belastningen er langt væk fra midten, slaget er dybt, eller delen kræver langsigtet dimensionsstabilitet.
Den sikre købssekvens er ligetil: Definer formningskraften ved arbejdsslaget, bekræft matricehylsteret og lukkehøjden, kontroller rammeafbøjning og stødstyring, og match derefter drevet og sikkerhedspakken til produktionsplanen. Tonnage er overskriften, men den presse, der klarer sig godt, er den, hvis ramme, seng, slag og kontrolsystem passer til det faktiske job.


To presser kan både bære et 200 tons navneskilt og stadig producere meget ...
En værktøjsingeniør citerer et nyt beslagsprogram og specificerer en 160-t...
Inden for metalformning, metalpladefremstilling, blankning og stansning er pr...
Hvad er en Power Press? A kraftpresse - også kaldet en stansep...
Forståelse af mekaniske kraftpresser og deres væsentlige funktioner ...
En mellemstor producent af fastgørelseselementer stod for nylig over for e...
Kontakt os

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar at begynde?
Get in Touch

Nu!
ZHEJIANG BOLUN

