To presser kan både bære et 200 tons navneskilt og stadig producere meget forskellige dele. En matricebutik, der citerer et 2,5 mm blødt stålbeslag på en åben-gab-presse og derefter kører det samme værktøj på en lukket ramme-presse, bemærker normalt ændringen i kantkamber, i grathøjde på tværs af strimmelbredden og i hvor ofte matricen skal slibes. Tonnagetallet ændrede sig ikke. Det, der ændrede sig, var, hvor meget rammen bevægede sig under belastning.
Den praktiske konklusion kommer først: når deltolerancerne er snævre, værktøjet er en progressiv matrice, eller sengen er bredere end ca. 1.200 mm, er en lukket type kraftpressemaskine normalt det rigtige udgangspunkt. De første ting, der skal forhandles, er rammestivhed, brugbar matriceplads og drivkarakteristika, ikke hovedtonnage. Til enkel gennemboring og formning med generøse tolerancer og smalle spoler, gør en velbygget åben-gab-presse ofte arbejdet for færre penge og giver bedre adgang fra tre sider.
Alt nedenfor forklarer, hvor skillelinjen rent faktisk sidder, hvordan man læser et lukket rammespecifikationsark uden at blive vildledt, og hvilke detaljer der afgør, om maskinen kører rent i femten år eller stille og roligt bliver en kilde til skrot, nedetid og reparationer af matricer.
En presseramme er en fjeder. Under belastning strækker den sig lodret, og i et åbent-gab-design roterer den også, fordi lastbanen er C-formet og kun understøttet på den ene side. Den lodrette strækning er overskuelig; vinkeldrejningen er, hvad skader dør. Når slæden vipper et par hundrededele af en millimeter på tværs af sengen, ophører punch-to-die clearance med at være ensartet. Skæreafstand i metalplader er typisk 5 til 8 procent af tykkelsen pr. side, så på 1,5 mm papir er det acceptable vindue omkring 0,075 til 0,12 mm. En ramme, der roterer nok til at spise halvdelen af vinduet i den ene ende af sengen, halverer effektivt dit dørliv og skubber grathøjden op på den side.
Presser med lukket ramme omgiver lastbanen med to stolper og en krone, så kraften bevæger sig gennem en symmetrisk struktur. Lodret afbøjning eksisterer stadig, men vinkelafbøjningen ved slæden er langt mindre, og slæde-til-støtte parallelitet forbliver inden for tolerancen over hele lejebredden. I praksis er det det, der giver dig ensartet grathøjde, bedre fladhed på trukket dele, længere levetid for stansning og matrice og evnen til at køre et progressivt værktøj med fire eller seks stationer, der skærer på samme tid, uden at strimlen går sidelæns.
Afvejningen er adgang. I en maskine med lukket ramme kommer materialet normalt ind fra for til bagside, spoleledninger og fremføringer er sat i den retning, og sideadgang til manuel læsning er begrænset. Hvis din proces afhænger af, at operatører læser fra tre sider, eller du skal hænge lange dele ud af siden af værktøjet, er et åbent mellemrum eller semi-lukket design det mere ærlige svar. Vores egen sammenligning af de to arkitekturer, åben-type versus lukket type kraftpresse forklaret , dækker geometrien mere detaljeret, hvis du stadig vejer de to.
| Udvælgelsesfaktor | Åbn-gab tryk | Presse med lukket ramme |
|---|---|---|
| Rammeadfærd under belastning | Lodret stræk plus mærkbar vinkeldrejning af mellemrummet | Overvejende lodret stræk, lille vinkelfejl |
| Slide-to-bolster parallelisme | Ændres med last og lastposition | Holder tæt på tværs af sengens bredde |
| Off-center belastningstolerance | Lav; belastningen skal forblive i nærheden af mellemrummets centrum | Moderat til høj, især med dobbeltpunktsglide |
| Del nøjagtighed og gratkonsistens | Acceptabel til almindeligt arbejde | Bedre til stram tolerance og progressivt arbejde |
| Dø livet | Kortere, hvor hældningen er væsentlig | Længere fordi frigangen forbliver ensartet |
| Operatør- og døradgang | Fremragende forfra, venstre og højre | Kun for- og bagside; sideadgang begrænset |
| Typisk tonnagebånd | Omtrent 10 til 250 tons | Omtrent 60 til 1.000 tons og derover |
| Gulvplads til samme tonnage | Større fodaftryk i forhold til kapacitet | Mere kompakt pr. ton kraft |
Lukkede rammer er ikke alle opbygget på samme måde, og konstruktionsvalget påvirker transport, vedligeholdelse og hvordan maskinen opfører sig efter ti år med kraftig afblænding.
En monoblokramme er støbt eller fremstillet i ét stykke eller svejset og derefter spændingsaflastet og bearbejdet som en enkelt enhed. Det er den stiveste mulighed pr. kg stål, har ingen forspænding til at slappe af og giver den mest forudsigelige afbøjningskurve. Begrænsningen er logistik: Rammen er den tungeste enkelte vare, den har normalt brug for en flad-reol- eller break-bulk-forsendelse frem for en container, og rigningsplanen på dit anlæg skal afklares før indkøbsordren, ikke efter. Reparation efter et styrt er også sværere, fordi der ikke er nogen trækstænger, der skal eftermonteres.
Trækstangsrammer are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
En semi-lukket maskine holder sidesøjler, men efterlader front og bag mere åbne end en fuld lukket ramme. Den sidder mellem de to familier og er anvendelig, hvor du ønsker bedre stivhed end en åben-gab-presse, men stadig har brug for generøs frontadgang til lange eller akavede dele. Det er ikke en erstatning for en ægte lukket ramme i en progressiv matrice, der kører tæt på nominel tonnage.
Uanset hvilken konstruktion du vælger, så spørg efter det tungeste enkeltstykke, løftepunkterne og tyngdepunktet. Disse tre tal bestemmer din krankapacitet, din dørbredde og dine installationsomkostninger, og de mangler ofte i et tilbud, der kun fokuserer på tonnage og sengstørrelse.
Antallet af slædeforbindelsespunkter er en belastningsstibeslutning, ikke en markedsføringsfunktion. En enkelt-punkts slæde køres gennem en plejlstang i midten af slæden. Det er enkelt, omkostningseffektivt og helt tilstrækkeligt, når arbejdskraften forbliver tæt på midten af sengen, og værktøjet er relativt smalt.
En dobbeltpunktsslæde køres gennem to plejlstænger, en på hver side. Under en off-center belastning modstår slæden at vippe langt bedre, fordi det andet tilslutningspunkt fungerer som en øjebliksbegrænsning. Dette betyder noget i tre almindelige situationer: progressive matricer, hvor flere stationer skærer samtidigt i forskellige positioner, brede lejer, hvor strimlen løber over 1.500 mm eller mere, og job, hvor værktøjet bevidst er forskudt til den ene side for at passe til en spolelinje eller et overføringssystem.
Den praktiske regel er ligetil. Hvis matricen er bredere end omkring 60 procent af lejebredden, eller hvis tonnagen er koncentreret væk fra midten med mere end cirka en fjerdedel af lejelængden, er en dobbeltpunktsmaskine det sikreste valg. Et enkeltpunktstryk kan køres på den måde, men du bruger livet på at spare kapitalomkostninger.
Det er også her, de brede enkeltpunktsmaskiner tjener deres plads. En lukket enkeltpunktspresse med en bred dør og en stor seng, som f.eks. BLPG-serien, giver god frontadgang til store paneler, samtidig med at den lukkede rammes stivhed bevares, og den passer til jobs, hvor belastningen er reelt centreret, men delen er fysisk stor. Dobbeltpunktsfamilien er derimod arbejdshesten til progressivt og multi-station værktøj. Et repræsentativt eksempel er 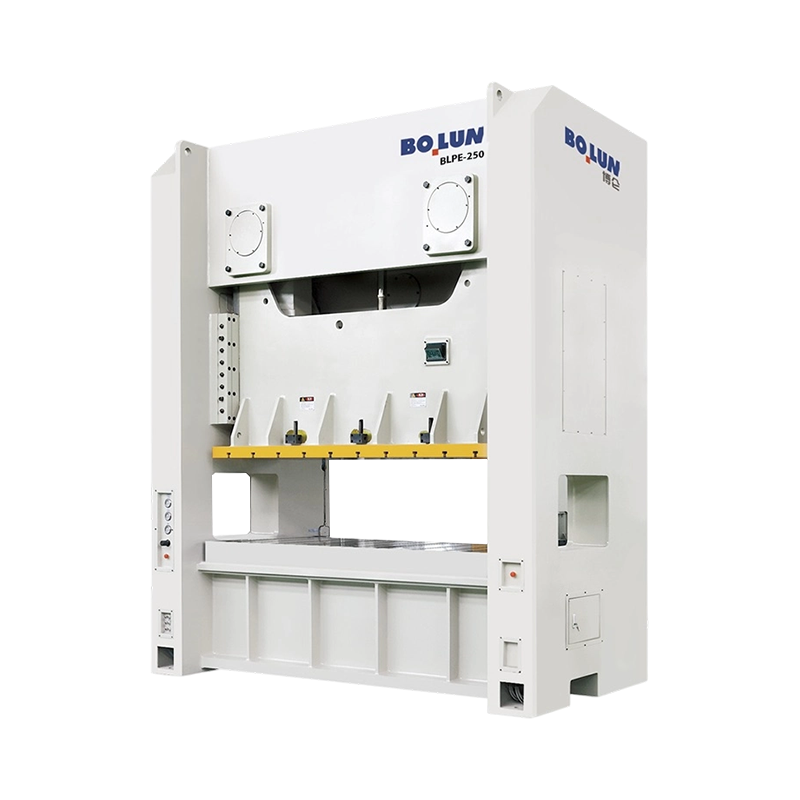 BLPE-250 Wide-Bed Closed Frame Double-Point Press 2500 kN BLPE-250 parrer en 2500 × 1000 mm seng med lukket rammes stivhed til store progressive og multi-station værktøj. Se produkt → konfiguration, som parrer en bred seng med to tilslutningspunkter og en robust ramme til kontinuerligt produktionsarbejde.
Rammen bestemmer, hvor lige maskinen holder sig. Drevet afgør, hvad slæden gør på vej ned, og det afgør igen, hvilke processer maskinen rent faktisk kan udføre. Fire arrangementer dominerer mekaniske presser med lukket ramme, og de er ikke udskiftelige.
Det klassiske krankdrev konverterer roterende svinghjulsenergi til en sinusformet glidebevægelse. Den er effektiv, mekanisk enkel og billig at vedligeholde. Slidehastigheden topper ved midten af slaget og falder mod bundens dødpunkt, så materialet tilbringer en rimelig tid under kompression nær bunden. Krankdrev passer til blanking, piercing, bøjning, overfladisk formning og generel stempling, hvor kraftbehovet er tæt på bunden af slaget.
Et excentrisk geardrev placerer et stort gear og et excentrisk leje mellem svinghjulet og plejlstangen, hvilket øger drejningsmomentmultiplikationen nær nederste dødpunkt og tillader et længere slag uden et forholdsmæssigt større krumtapkast. Resultatet er høj tilgængelig kraft lavt i slaget, hvilket er præcis hvad dybtrækning, koldformning og tykpladearbejde har brug for. Disse maskiner plejer at være de store: lang slaglængde, bred seng, høj tonnage og et svinghjul, der er dimensioneret til et tungt enkelt slag frem for kontinuerligt let arbejde. Hvor jobbet kræver dybslagsevne ved høj tonnage, er den 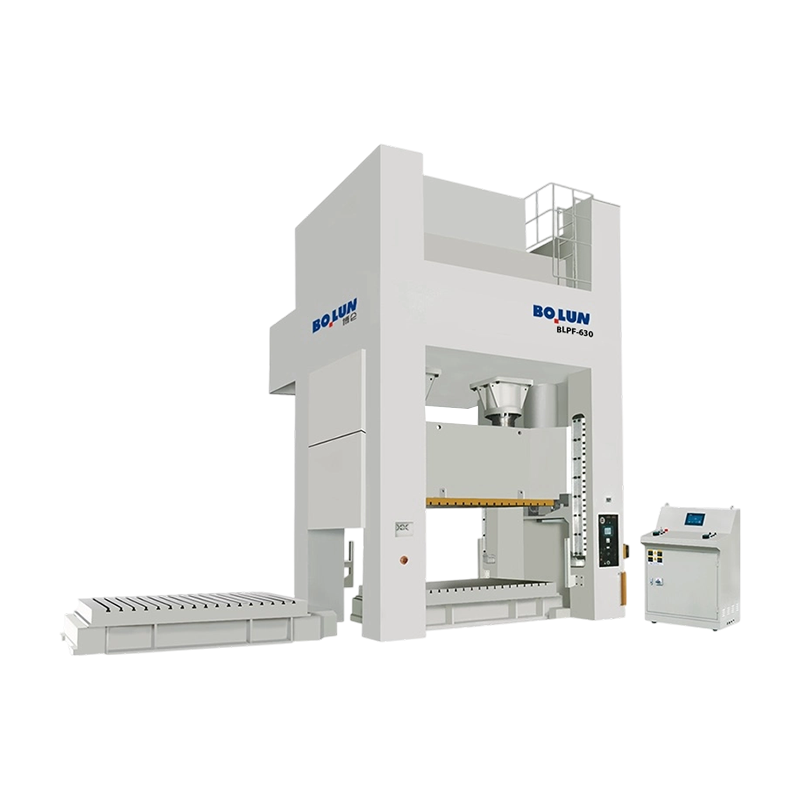 BLPF-630 Deep-Stroke Excenter Gear Double-Point Press En 6300 kN excentrisk gearpresse med 400 mm slaglængde og 800 kN pude til højtonnage dybtrækning og kompleks formgivning. Se produkt → specifikation er den slags maskine, der skal sammenlignes med din formingsenergiberegning, ikke kun din tonnageberegning.
En servopresse erstatter svinghjulet og koblingen med en motor og skrue- eller krumtapmekanisme, der kan programmeres. Rutsjebanen kan sænke farten gennem snittet, opholde sig i bunden, vende halvvejs eller nærme sig hurtigt og dannes langsomt. Den fleksibilitet betaler sig i silent blanking, ved tegning, hvor man ønsker en kontrolleret punch-hastighed gennem materialet, i coining, hvor en kort pause forbedrer fyldningen, og i job, hvor den samme maskine skal køre flere forskellige værktøjer. Grænserne er lige så reelle: tilgængeligt drejningsmoment ved lav hastighed, energi pr. slag, motor- og drivomkostninger, og det faktum, at en servomaskines brugbare energi er begrænset på en måde, som et stort svinghjul ikke er. Hvis din proces har brug for et meget tungt enkelt slag, skal du kontrollere energitallet i kilojoule, ikke kun tonnagen.
En rammemonteret dobbeltpunkts servomaskine, som f.eks 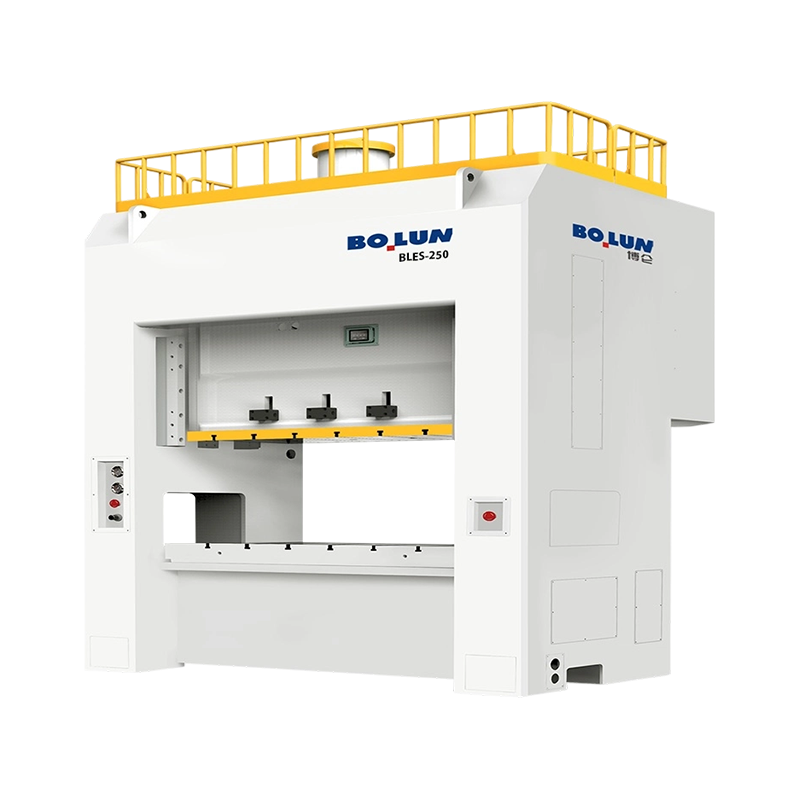 BLES-250 Closed-Frame Double-Point Servo Press En 2500 kN servopresse med 25.200 J arbejdsenergi og dobbelt-punktsstivhed med lukket ramme til programmerbart dybttræknings- og præcisionsstempling. Se produkt → konfiguration, er den naturlige pasform til et anlæg, der kører blandet arbejde af høj værdi og ønsker programmerbare slagprofiler uden at give afkald på stivhed i lukket ramme.
Toggle-drev multiplicerer kraften dramatisk nær nederste dødpunkt gennem en forbindelse, der rettes ud, når rutsjebanen falder. Rutsjebanen nærmer sig langsomt med høj mekanisk fordel og trækkes derefter hurtigt tilbage. Dette er standardarkitekturen til koldsmedning, prægning og dimensionering, hvor materialet skal flyde frem for at skæres, og hvor krafttoppen sidder inden for en millimeter eller to fra bunden. Toggle-maskiner er normalt specificeret ved deformationsenergi og rammestivhed i stedet for efter tonnage alene.
| Drev type | Kraft tilgængelig nær nederste dødpunkt | Typiske processer | Hovedbegrænsning at kontrollere |
|---|---|---|---|
| Krank | Nominel kraft ved den nominelle tonnageposition | Blanking, piercing, bøjning, overfladisk formning | Slaglængde og energi pr. slag |
| Excentrisk gear | Høj, med stærk drejningsmomentmultiplikation | Dybtrækning, tyk plade, koldformning | Svinghjulets genopretningstid ved kontinuerlige slag |
| Servo | Programmerbar; afhænger af motor og skrueklassificering | Silent blanking, kontrolleret tegning, coining, blandet værktøj | Tilgængelig energi pr. slag og kørselsomkostninger |
| Skift / knokle | Meget høj inden for en kort arbejdszone | Koldsmedning, dimensionering, prægning | Smal brugbart slagvindue |
De fleste købsfejl på lukkede rammepresser begås ikke på tonnage. De er lavet på de fire eller fem numre, der er trykt under den. Et specifikationsark er en kontrakt i miniature, og hver figur har en sammenhæng, som tilbuddet sjældent forklarer.
Start med den nominelle tonnageposition. En mekanisk presse kan kun levere sin nominelle kraft i en defineret afstand over nederste dødpunkt, sædvanligvis et sted mellem 5 og 13 mm afhængig af størrelse og standard. Over dette punkt begrænser drevgeometrien kraften. Hvis din formeoperation har brug for fuld tonnage 30 mm over nederste dødpunkt, vil en maskine vurderet til 6 mm ikke levere det, uanset hvad typeskiltet siger. Spørg efter tonnagekurven, ikke det enkelte tal.
Derefter skal du kontrollere slaget og slagene i minuttet sammen. SPM angives normalt ved en bestemt slaglængde og ofte ved en bestemt hastighedsindstilling. En maskine, der annonceres ved 60 SPM, kan kun nå det med et kort slag og et drev med variabel hastighed indstillet til maksimum. Hvis dit værktøj har brug for en slaglængde på 200 mm til udtrækning af dele, kan den realistiske produktionshastighed være betydeligt lavere.
Bekræft derefter terningrummets aritmetik. Lukkehøjde, glidejustering og bolstertykkelse skal aflæses som et sæt. Din matricestak skal sidde tæt på midten af justeringsområdet, ikke i det yderste, så du bliver ved med at slibe tillæg på matricen og plads til at tilføje et afstandsstykke eller en pudeplade senere. En matrice, der kun passer med justeringen ved sin øvre grænse, er en matrice, der ikke passer efter dens første genslibning.
| Specifikationsfigur | Hvad den styrer | Spørgsmål at stille |
|---|---|---|
| Nominel tonnage og nominel position | Brugbar kraft i en given højde over nederste dødpunkt | Kan du levere tonnagekurven over arbejdsslaget? |
| Slaglængde og SPM | Deludsugningshøjde og realistisk output | Ved hvilken slag- og hastighedsindstilling måles SPM? |
| Matricehøjde og glidejustering | Om matricestakken passer med margin | Hvad er justeringspositionen med min matrice installeret? |
| Seng og rutsjebane | Dies fodaftryk og spændeplads | Er den angivne seng rammeåbningen eller støttepladen? |
| Rammeafbøjning | Stabilitet og dels nøjagtighed | Hvilken lodret og vinkelafbøjning er garanteret ved nominel belastning? |
| Die pude kapacitet og slag | Blankholderkraft og udkast | Er pudekraften konstant gennem slaget eller stigende? |
| Hovedmotoreffekt | Kontinuerlig produktion og energigenvinding | Hvor mange slag i minuttet kan holdes ved fuld belastning? |
Tonnage skal beregnes ud fra værktøjet, derefter rundes op med en margen og derefter kontrolleres mod pressekurven. At gøre det i den anden rækkefølge, startende fra den maskine, du er blevet tilbudt, er, hvordan presser ender med at køre med 95 procent af nominel belastning og svigte tidligt.
For klipning og blanking er kraften skærelængden ganget med tykkelsen ganget med materialets forskydningsstyrke. Et 180 mm kvadratisk emne i 3 mm blødt stål har en skærelængde på 720 mm; med en forskydningsstyrke omkring 350 MPa er kraften omkring 756 kN, eller omkring 77 tons. Tilføj stripningskraft, typisk 5 til 10 procent, og en arbejdsmargin på 20 til 30 procent, og en 100 til 110 tons maskine er komfortabel. Multiplicer med antallet af stationer, der skærer samtidigt i en progressiv matrice. Fire samtidige udskæringer af den størrelse vil have brug for godt 300 tons, hvilket ændrer maskinklassen totalt.
Til trækning afhænger trækkraften af emnets diameter, materialetykkelse og trækstyrke, og emneholderkraften tilføjer typisk 20 til 40 procent ovenpå. En almindelig fejl er at dimensionere pressen på trækkraft alene og glemme, at puden skal holde emnet nede i hele trækdybden, mens slæden stadig er i bevægelse. Pudekapaciteten, dens kraftkurve og dens slaglængde skal alle kontrolleres i forhold til tegningsskemaet, ikke kun i forhold til det højeste tal i kataloget.
To yderligere kontroller springes ofte over. For det første energi: en svinghjulsmaskine kan levere en stor kraft, men kun en begrænset mængde energi pr. slag, før den bremser. Et job med et langt arbejdsslag bruger mere energi end et kort blindskær ved samme tonnage, og hvis svinghjulet ikke kan komme sig mellem slagene, falder produktionshastigheden. For det andet, off-center belastning: lukkede rammer tolererer det bedre end åbne maskiner, men de ignorerer det ikke. Hvis den resulterende kraft sidder uden for den anbefalede zone, hælder glideren, gibs slides ujævnt, og matricen ser variation i frigangen. Spørg efter det tilladte off-center belastningsdiagram og tjek, hvor dit værktøjs kraftcenter faktisk sidder.
Die space er, hvor gode specifikationer går for at dø. En tegning, der viser en seng på 2.000 x 1.000 mm, kan angive rammeåbningen, mens selve bolsterpladen med T-slidser kan være mindre. Bekræft, hvilken dimension du køber, og bekræft derefter T-slotstørrelsen, stigningen og positionen, fordi de bestemmer, hvordan du klemmer matricen, og om dine eksisterende klemmer og paralleller vil fungere.
Slideområdet betyder lige så meget som sengeområdet. Den øverste matrice er fastspændt til glideren, og en glider, der er meget smallere end matricen, efterlader værktøjets yderkanter ustøttede. For store paneler er dette en reel kilde til bøjning og markering. Tjek også matricevægtgrænsen i forhold til glide- og modvægtskapaciteten: en ubalanceret tung matrice vil falde, når modvægtstrykket udløses, hvilket både er et sikkerhedsproblem og et problem med matriceskade.
På puden er spørgsmålene, der betyder noget, kraft, slag og kontrol. En pneumatisk pude giver en nogenlunde konstant kraft med en karakteristisk stigning i slutningen af slaget, hvilket er fint til mange tegneopgaver. En hydraulisk pude med programmerbar kraft og position giver mere kontrol til vanskelige træk, men tilføjer omkostninger og vedligeholdelse. Hvis du har til hensigt at udføre både tegne- og blankningsarbejde, skal du kontrollere, om puden kan låses ude eller trækkes tilbage af matricen, og om pudestifterne kan placeres, så de passer til dit værktøjslayout uden at bore nye huller i bolsteret.
For anlæg, der arbejder med højt blandet, lavt volumen, ændrer en bevægelig bolster med skinner og hurtig matricefastspænding økonomien mere end nogen anden mulighed på listen. Opsætningstid, der falder fra fire timer til fyrre minutter, betaler sig hurtigere tilbage end en marginal reduktion i cyklustid, fordi pressen kan tjene penge på det næste job, mens terningen stadig forberedes.
En lukket rammepresse er en stor investering beskyttet af et lille antal komponenter, og overbelastningssystemet er den vigtigste af dem. Hydraulisk overbelastningsbeskyttelse frigiver glideren, når kraften overstiger en fastsat grænse, normalt inden for millisekunder, og nulstilles derefter. Uden det overfører et dobbeltemne eller en fejlfremført strimmel overbelastningen til plejlstangen, håndsvinget og rammen. Når du sammenligner maskiner, skal du spørge, hvad tærsklen for overbelastningsudløsning er, hvordan den nulstilles, og om frigivelsespunktet kan verificeres under accepttest i stedet for at tage på tillid.
Koblings- og bremsearrangementet bestemmer stopydelse, støj og vedligeholdelse. Våde lamelkoblinger og bremser kører i olie, holder længere, kører mere støjsvage og behøver mindre justering end tørre friktionstyper på bekostning af et oliekredsløb, der skal vedligeholdes. Det, der betyder noget for sikkerheden, er standsetiden og standsevinklen, målt ved svinghjulet eller slæden, fordi sikkerhedsafstanden til afskærmningen og lysgardinerne afhænger af det. Disse tal skal registreres ved idriftsættelse og kontrolleres igen årligt.
Smøring er uglamorøst og afgørende. Automatisk centraliseret smøring med overvåget tryk og en fejludgang forhindrer den mest almindelige årsag til for tidligt gib- og gearslitage. Spørg efter smørediagrammet, antallet af punkter, reservoirkapaciteten og alarmadfærden, når en ledning blokerer. Spørg også om opvarmningsproceduren: en koldpresse har andre frigange end en varm, og en butik, der starter med fuld tonnage på en kold morgen, vil se nøjagtighedsdriften i den første time af skiftet.
Pressesikkerhed er reguleret næsten overalt, og kravet er ikke et klistermærke på maskinen, men en valideret sikkerhedsfunktion. På markeder efter ISO 16092 er mekaniske presser dækket af en generel sikkerhedsstandard for presser plus en maskinspecifik del til mekaniske presser, og sikkerhedsrelaterede kontrolsystemer er designet og valideret til et ydeevneniveau i henhold til ISO 13849. CE-mærkede maskiner i Europa, NR-12 i Brasilien og OSHA-regulerede installationer fra den samme problemstilling i USA skal beskyttes fra lidt forskellige punkter, og alle punkter skal beskyttes fra samme problem. beskyttelsen skal svigte sikkert.
I praksis skal du kigge efter faste afskærmninger med låste inspektionsdøre, en tohåndskontrolenhed til et-taktsdrift, lysgardiner eller sikkerhedsmåtter, hvor der er behov for adgang, en sikkerhedsklods til matriceindstilling og en energiisoleringsprocedure, der faktisk isolerer lagret energi i svinghjulet, modvægtsluften og det hydrauliske kredsløb. Sikkerhedsblokken er ofte udeladt fra budgettilbud og er afgørende for enhver, der skifter, dør.
På kontrolsiden er de nyttige funktioner dem, der reducerer operatørfejl snarere end dem, der ser imponerende ud i en brochure. Matricehøjdehukommelse med motoriseret justering, tonnageovervågning med et per-slag-display, fejlhistorik med tidsstempler og en klar indikation af krumtapvinklen er alle værd at have. Især tonnageovervågning betaler sig selv første gang, den opdager fejlindføring, før værktøjet destrueres.
En lukket rammepresse er stiv, tung og følsom over for, hvordan den sidder på gulvet. Fundamentet er normalt en separat armeret betonblok, isoleret fra den omgivende plade, dimensioneret til maskinens masse og dynamiske belastning og støbt med ankerboltlommer sat ud fra en skabelon. At springe isoleringen over og bolte direkte til en generel industriplade er den hurtigste vej til revnedannelse, til vibrationsoverførsel til nabomaskiner og til en presse, der ikke holder parallelitet.
Nivellering er et præcisionsarbejde. En presse nivelleret til en brøkdel af en millimeter pr. meter med et korrekt sprit- eller elektronisk vaterpas, derefter fuget og kontrolleret igen efter fugemassen hærder, vil holde sin geometri. En nivelleret med øje vil vise det i den første terning. Tillad hærdetid før produktion, og registrer niveauaflæsningerne som en del af installationsfilen.
Værktøjer er normalt undervurderet. Trykluft er nødvendig til kobling, modvægt, pude og luftblæsning; kontrollere tryk, flow og om forsyningen er tør og filtreret, fordi vand i luftkredsløbet når koblingen og pneumatikken. Elektrisk forsyning skal matche motor- og styrespændingen, og transformatorkapaciteten skal dimensioneres med startstrøm og enhver fremtidig servo- eller VFD-belastning i tankerne. Efterlad plads til en snegletransportør eller en skrotbeholder under sengen, og bekræft den nødvendige dybde for puden og udkastet.
Planlæg til sidst rigningen. Bekræft krankapaciteten på monteringsstedet, dør- og passagebredder, gulvbelastningen langs ruten og om rammen ankommer samlet eller i stykker. En maskine, der er klar til tiden, men ikke kan bringes ind i bygningen, er en dyr forsinkelse, og rigningsplanen koster ikke noget at forberede på forhånd.
Før du underskriver, skal du gennemgå følgende punkter og få hver enkelt besvaret skriftligt. Ingen af dem er eksotiske; alle er rutinemæssigt savnet.
De samlede ejeromkostninger følger normalt levetiden og oppetiden langt mere end købsprisen. En maskine, der holder parallelitet under belastning, forlænger matricens levetid med en målbar margin, og en matrice, der holder 30 procent længere, er mere værd end en lille rabat på pressen. Tilføj omkostningerne til skrot, opsætningstimer, energi pr. tusinde slag og uplanlagt nedetid, og det billigste tilbud holder ofte op med at være den billigste løsning efter år tre.
Bygherrer, der fremstiller både åbne og lukkede maskiner, har en tendens til at strukturere deres katalog omkring de samme fire variabler: rammearkitektur, antal glideforbindelsespunkter, drevtype og processpecialisering. Forståelse af denne struktur gør det lettere at shortliste den rigtige model i stedet for at læse tredive dataark.
En typisk lukket ramme-linje går fra enkeltpunkts breddørsmaskiner til stort, centreret arbejde, over dobbeltpunktspressere til progressivt og multi-station værktøj, til excentriske gearmaskiner til dybtrækning og tung formgivning, og endelig til servodrevne varianter, hvor programmerbar glidebevægelse er værd at betale. Specialiserede grene sidder ved siden af: kold smedning af vippepresser til deformationsarbejde og batteriskalpresser til højvolumen casingproduktion, hvor dimensionskonsistens på tværs af millioner af dele betyder mere end råtonnage.
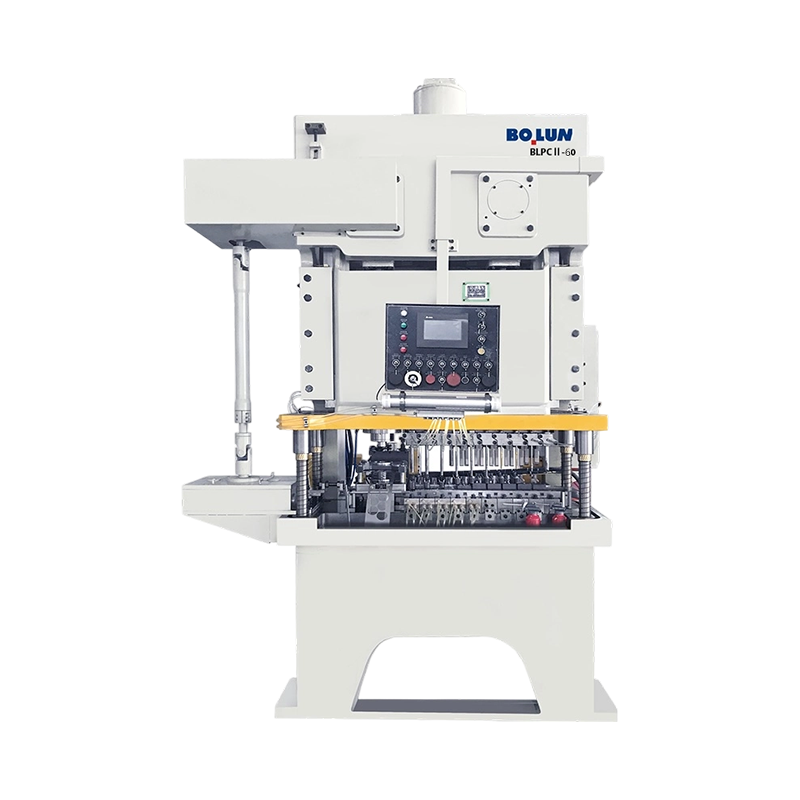
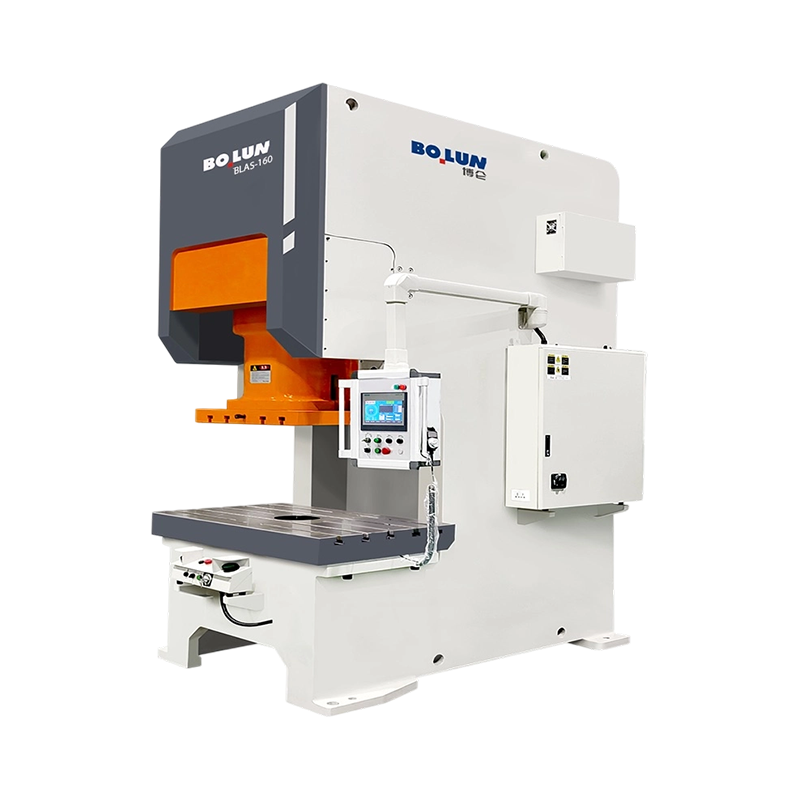
Zhejiang Bolun High-Precision Machinery bygger sin lukkede rammefamilie efter præcis disse linjer med breddørs enkeltpunktsmodeller, dobbeltpunktspressere i mellemområdet, excentriske gearmaskiner i toppen af tonnageskalaen og en dobbeltpunkts servogren til programmerbar formning. Virksomhedens erklærede position er som en vertikalt integreret producent, der dækker design, bearbejdning af kernekomponenter og slutmontage, hvilket hovedsageligt er vigtigt for købere af én grund: Rammen, slæden og drevet er produceret under ét tag, så tallene for afbøjning og nøjagtighed kan spores tilbage til en bearbejdnings- og inspektionsproces frem for at blive samlet fra tredjepartsdele. Købere, der vurderer sortimentet, kan gennemgå producentens oversigt og sammenlign derefter specifikke modeller med specifikationstjeklisten ovenfor.
Den mest nyttige vane, når du køber en lukket type kraftpressemaskine, er at stoppe med at behandle tonnage som overskriftsspecifikationen. Tonnage fortæller dig størrelsen på maskinen. Rammeafbøjning, matriceplads, drivkarakteristik og energi pr. slag fortæller dig, hvad den faktisk vil producere, hvor længe matricerne vil holde, og om maskinen stadig vil holde tolerancen om et årti. Få de fire rigtige, skriv acceptkriterierne på skrift, og resten af købet er administration.


En køber, der sammenligner en 45-tons åben-gab-presse for en beslagslinje,...
En værktøjsingeniør citerer et nyt beslagsprogram og specificerer en 160-t...
Inden for metalformning, metalpladefremstilling, blankning og stansning er pr...
Forståelse af mekaniske kraftpresser og deres væsentlige funktioner ...
En mellemstor producent af fastgørelseselementer stod for nylig over for e...
Enkelt punkt Design Én drevforbindelse ved...
Kontakt os

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar at begynde?
Get in Touch

Nu!
ZHEJIANG BOLUN

