En indkøbsingeniør, der sammenligner et tilbud på 200 tons hydraulisk presse med et tilbud på en mekanisk kraftpresse på 200 tons, finder ofte to forskellige maskiner, to forskellige omkostningsstrukturer og to forskellige produktionsløfter, selv når tonnagetallet er identisk. Det sker, fordi "powerpress" normalt betyder en mekanisk presse drevet af et svinghjul, kobling, krumtapaksel, excentrisk gear eller vippekobling, mens en hydraulisk presse bruger trykolie i en cylinder til at generere kraft. Den praktiske forskel er ikke kun strømkilden. Det ændrer, hvordan kraften opbygges gennem slaget, hvor hurtigt slæden bevæger sig, hvor let kraften kan justeres, hvad der sker under en overbelastning, og hvilken slags værktøj og vedligeholdelse butikken skal planlægge.
Det korte svar: vælg en powerpresse, når højvolumen, gentagne stempling og formning kræver hastighed, repeterbarhed og lave omkostninger pr. del. Vælg en hydraulisk presse, når processen har brug for fuld slagkraft, justerbart tryk, lang opholdstid, dyb trækning eller fleksibilitet i lavt volumen. Hvis jobbet har brug for både programmerbar bevægelse og mekanisk hastighed, er en servokraftpresse den midterste vej. Resten af denne sammenligning forklarer, hvor disse forskelle kommer fra, og hvordan de påvirker reelle købsbeslutninger.
På en mekanisk kraftpresse drejer motoren et svinghjul, der lagrer kinetisk energi. En kobling forbinder denne energi til en krumtapaksel, excentrisk aksel eller vippemekanisme, og glideren bevæger sig op og ned på en fast mekanisk cyklus. Den kraft, der er til rådighed ved slæden, er ikke konstant. Den stiger, når krumtapvinklen nærmer sig nederste dødpunkt, hvor den mekaniske fordel er størst. Det er grunden til, at en mekanisk presse, der er vurderet til 200 tons, kan levere langt mindre end 200 tons ved midtslag, men når dens fulde rating nær bunden af slaget.
Denne adfærd er ideel til blanking, gennemboring, trimning, overfladisk formning og mange stemplingsoperationer, fordi arbejdet foregår nær nederste dødpunkt, hvor pressen er stærkest. Den faste cyklus gør den også hurtig og meget gentagelig. Når støderen er indstillet, og terningen er korrekt, følger hvert slag næsten den samme bevægelse. Afvejningen er begrænset fleksibilitet: ændring af kraftkurven betyder normalt ændring af maskinen, drevet eller værktøjet.
En hydraulisk presse opbygger kraft gennem hydraulisk tryk, der virker på et stempel eller en cylinder. Pumpen, ventilen og cylindersystemet kan opretholde trykket gennem det meste af slaget, så kraften er tættere på konstant. Trykindstillingen kan ofte justeres med en aflastningsventil eller proportionalstyring, og slæden kan opholde sig under belastning i en indstillet tid. Det gør hydrauliske presser nyttige til dybtrækning, kompressionsstøbning, prægning, opretning og processer, hvor materialet skal holdes under tryk i stedet for at blive slået på et enkelt punkt.
Slagkontrol er en af de tydeligste forskelle. En mekanisk presse har en slaglængde fastsat af krumtapradius eller excentrisk geometri. Den nederste dødpunktsposition kan justeres på nogle designs, men den grundlæggende bevægelsesprofil indstilles af drevet. En hydraulisk presse kan bygges med en meget længere, justerbar slaglængde, og stemplets hastighed og tryk kan ændres for forskellige delprogrammer. Denne fleksibilitet er værdifuld, når en butik kører flere job på én maskine, eller når en dyb del har brug for langsom formning og et trykhold.
Servopresser er ikke hydrauliske maskiner, men de slører de gamle kategorier. Fordi servomotoren kan vende, standse eller bremse støddæmperen i udvalgte positioner, kan en servokraftpresse skabe en bevægelseskurve til tegning eller formning uden energitab fra et hydraulisk system. For en butik, der har brug for hydraulisk-lignende processtyring ved mekanisk pressehastighed, er en dobbelt-punkts servopresse med lukket ramme ofte det mere produktive valg.
Hastighed er der, hvor mekaniske kraftpresser normalt vinder. En mekanisk presse kan køre med høje slag i minuttet med hurtig tilgang, arbejds- og returdele af cyklussen. Hydrauliske presser er generelt langsommere, fordi olie skal pumpes og ventileres gennem systemet, og stemplet kan have brug for kontrolleret acceleration og deceleration. For en højvolumen stemplingslinje, der fremstiller millioner af små dele, påvirker denne hastighedsforskel direkte lønomkostninger, maskinantal og gulvplads.
Hydraulisk pressees can still be productive in low-volume or high-mix work because setup and force adjustment may be faster. They also handle long dwell times that would be difficult or impossible on a standard mechanical press. The table below summarizes the practical trade-offs buyers should compare before requesting a final quotation.
| Variabel | Hydraulisk presse | Power presse |
|---|---|---|
| Tving kilde | Hydraulikvæske under tryk | Mekanisk svinghjul, kobling, håndsving, excentrisk gear eller vippe |
| Kraft over slagtilfælde | Næsten konstant; justerbar | Varierer med krumtap vinkel; top nær nederste dødpunkt |
| Slagkontrol | Justerbar, ofte programmerbar | Fastgjort med håndsving eller excentrisk; servo tillader programmerbar kurve |
| Hastighed | Langsommere, især tilgang og retur | Hurtige, gentagelige, høje slag i minuttet |
| Overbelastningsbeskyttelse | Aflastningsventil og trykgrænse | Hydraulisk overbelastning, skærestift eller koblingsslip |
| Typisk pasform | Deep draw, lav volumen, fuld slagkraft, forsøg | Blanking, stempling, formning, højvolumen produktion |
Overbelastningsadfærd har betydning, når en terning er forkert justeret, eller et emne er dobbeltstablet. En hydraulisk presse kan begrænse kraften gennem en aflastningsventil, så systemet går i stå eller omgår, før rammen og værktøjet ser en ødelæggende spids. En mekanisk presse har brug for en anden beskyttelsesstrategi, såsom en hydraulisk overbelastningscylinder, skærestift eller koblingsslip. Disse systemer fungerer, men de kan kræve inspektion og nulstilling efter en hændelse.
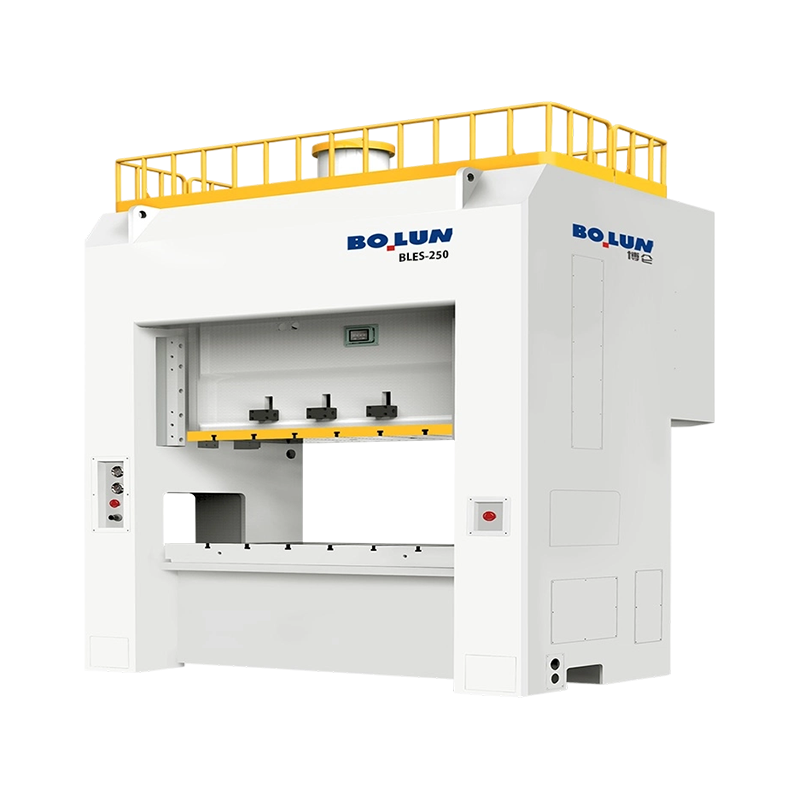 BLES-250 Closed-Frame Double-Point Servo Press til dyb tegning Lukket ramme dobbelt-punkt servopresse med 2500 kN kapacitet, 25.200 J energi og stabil belastningsfordeling til stort præcisionsprægning og dybttrækningsarbejde. Se produkt →
Værktøj og nøjagtighed er også forskellig. Mekaniske presser er kendt for fremragende repeterbarhed i bunddødpunkt, hvilket understøtter ensartet deltykkelse ved blanking og prægning. Hydrauliske presser kan være meget nøjagtige med lukket kredsløb, men olietemperatur, ventilrespons og trykstabilitet skal styres. Til dybtrækning har den hydrauliske presse ofte en fordel, fordi den kan holde tryk, mens materialet flyder. Til højhastighedsstempling har den mekaniske presse sædvanligvis fordelen, fordi cyklussen er hurtig, og kraftkurven er forudsigelig.
De fleste købsfejl sker, når en butik sammenligner tonnage alene. En 300-tons hydraulisk presse og en 300-tons mekanisk presse er ikke udskiftelige, bare fordi tallene stemmer overens. Den korrekte match afhænger af procesenergien, slagpositionen, hvor arbejdet udføres, den nødvendige pause og produktionshastigheden. Generelt ser applikationskortet således ud:
Startpris er kun ét tal på tilbuddet. En mekanisk kraftpresse har normalt en enklere drivlinje og lavere pris pr. slag ved høj volumen, men den har brug for et robust fundament, omhyggelig koblings- og bremsevedligeholdelse og ordentlig beskyttelse af matricen. En hydraulisk presse kan koste mere at køre, fordi pumpen og kølesystemet bruger energi selv mellem slag, og olierenhed, filtrering og tætningstilstand bliver rutinemæssige problemer. Den mekaniske presse vinder ofte på energi per del i kontinuerlig produktion; den hydrauliske presse vinder ofte på fleksibilitet pr. del i high-mix arbejde.
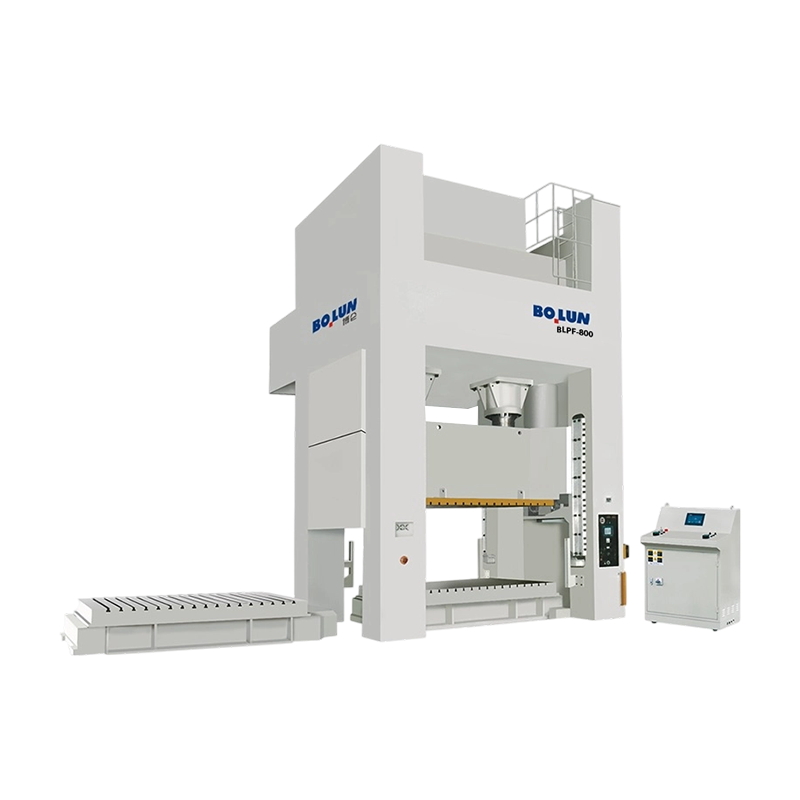
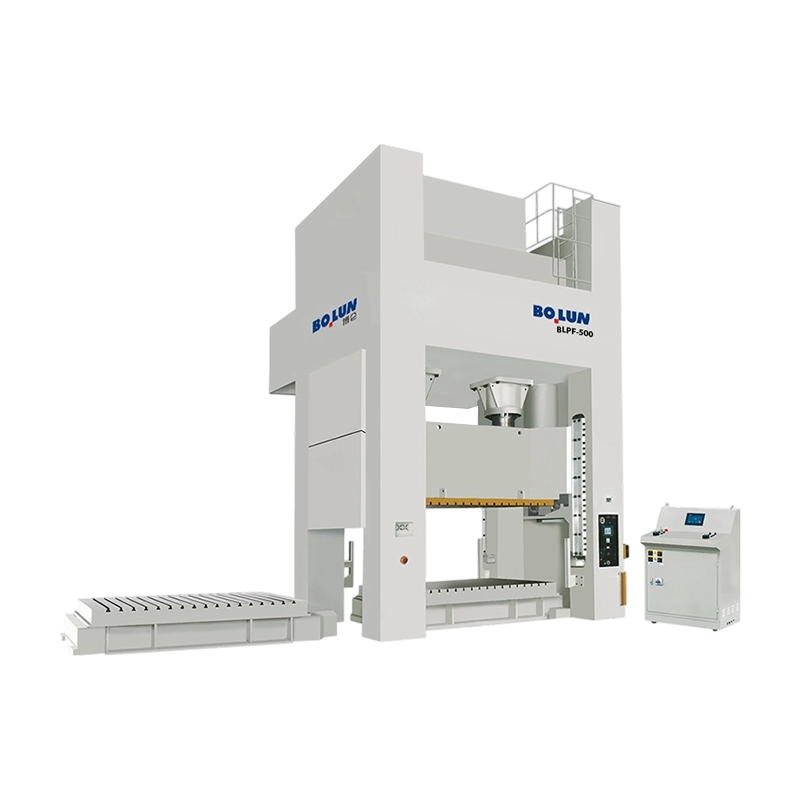 BLPF-500 bred seng, lukket dobbeltpunkts excentrisk gearpresse Bred-bed lukket type dobbeltpunkts excentrisk gearpresse med 5000 kN kapacitet og 3300 x 1300 mm bord til store progressive matricer og pladeproduktion. Se produkt →
Gulv-til-gulv tid er en anden praktisk faktor. En mekanisk presse med automatisk fremføring, en spolelinje og hurtig matriceskift kan producere meget høj ydelse med få operatører. En hydraulisk presse kan have brug for længere cyklustider, men den kan udføre opgaver, der ville kræve flere mekaniske presser eller specielle pudesystemer. Beslutningen bør baseres på delfamilien, årlig volumen, omskiftningshyppighed og vedligeholdelsesteamets færdighedsniveau.
Start med processen, ikke maskinkategorien. Skriv ned materiale, tykkelse, delstørrelse, påkrævet kraft på hvert trin af slaget, slaglængde, slag pr. minut, opholdstid og matricevægt. Spørg derefter, om kraften skal være konstant gennem slaget eller koncentreret nær nederste dødpunkt. Hvis svaret er konstant kraft, er en hydraulisk presse normalt den naturlige pasform. Hvis svaret er spidskraft nær bunden med høj hastighed, er en mekanisk kraftpresse normalt den bedste investering. Hvis svaret ændres efter job, kan en servopresse tilbyde det bredeste procesvindue.
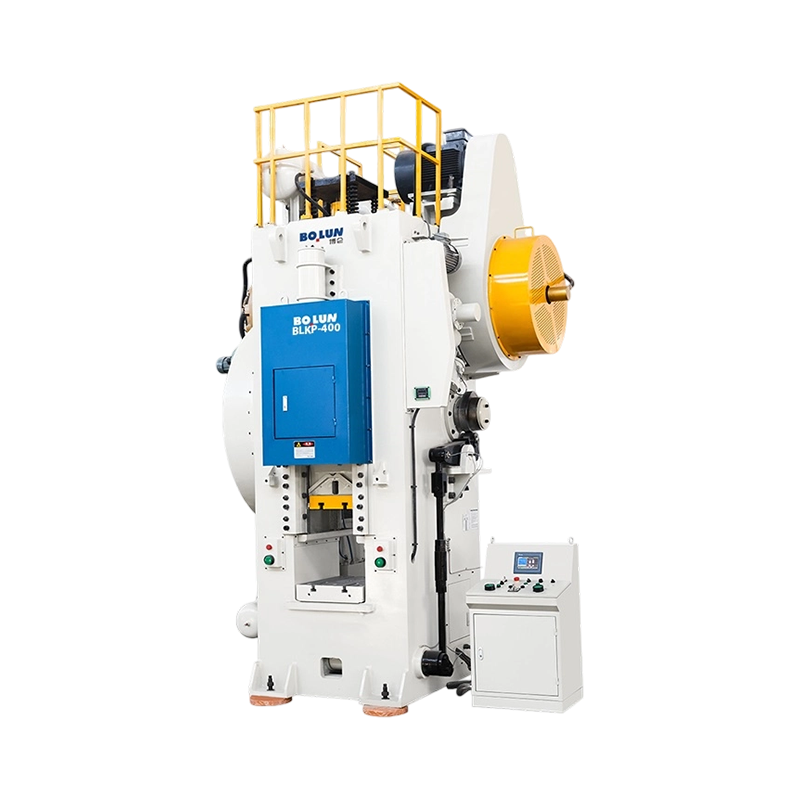
 BLKP-650 Koldsmedningskraftpresse af vippetype Koldsmedepresse af vippetype med en kapacitet på 6500 kN, integreret ejektor og ramme med høj stivhed til tykke komponenter, der kræver stabil deformation og kontrolleret formning. Se produkt →
Tjek også strukturen, der bærer kraften. Åbne presser giver god adgang til store eller akavede dele, mens lukkede rammepresser modstår afbøjning og holder matriceområdet mere stabilt under tunge belastninger. Til koldsmedning vælges ofte mekaniske presser af vippetype, fordi koblingen multiplicerer kraften nær bunden af slaget og giver en mekanisk fordel, som hydrauliske systemer kan have svært ved at matche med samme cyklushastighed. For en bredere ramme om rammestile og deres produktionsimplikationer, se dette kraftpresseguide af åben type vs. lukket type .
De vigtigste forskelle mellem en hydraulisk presse og en kraftpresse kommer ned til kraftgenerering, slagkontrol, hastighed, overbelastningsadfærd og procestilpasning. En kraftpresse bruger lagret mekanisk energi og en fast eller programmerbar mekanisk cyklus til at levere høj hastighed og repeterbarhed med maksimal kraft nær bundens dødpunkt. En hydraulisk presse bruger væsketryk til at levere justerbar, næsten konstant kraft gennem slaget, med mere fleksibilitet, men generelt lavere cyklushastigheder. Hverken er universelt bedre. Det rigtige valg er det, der matcher kraftkurven, dwell, volumen og værktøjskravene for de dele, du rent faktisk kører.


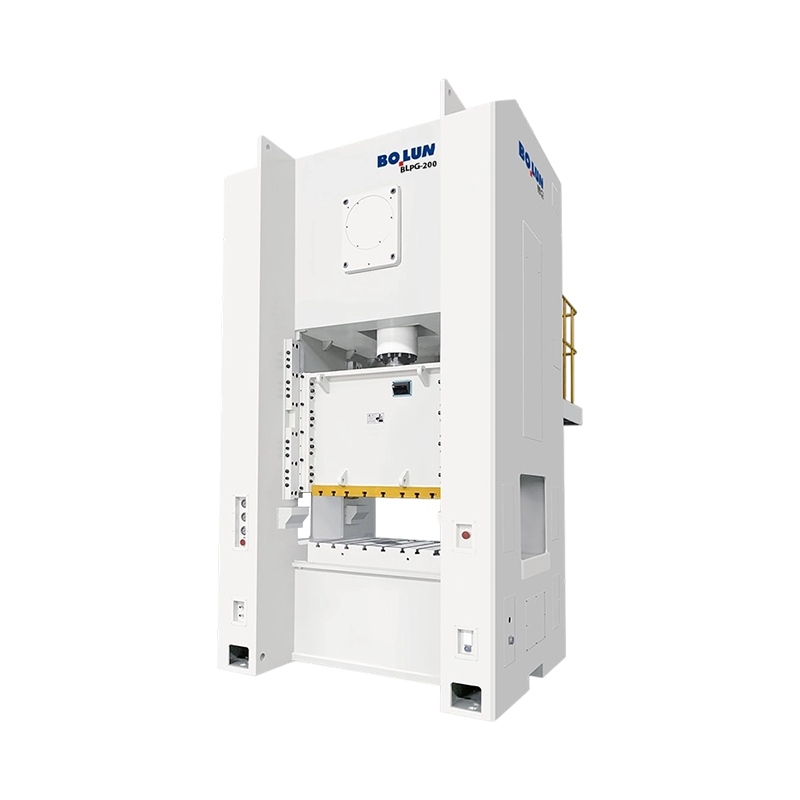
Hvad er en Power Press? A kraftpresse - også kaldet en stansep...
Forståelse af mekaniske kraftpresser og deres væsentlige funktioner ...
Det korte svar: Hvilken rammetype passer til dit arbejde An ...
Kraftpressemaskiner er klassificeret på to hovedmåder: ved rammek...
En værktøjsingeniør citerer et nyt beslagsprogram og specificerer en 160-t...
Inden for metalformning, metalpladefremstilling, blankning og stansning er pr...
Kontakt os

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar at begynde?
Get in Touch

Nu!
ZHEJIANG BOLUN

