En fastener-fabrik i Taizhou modtager en anmodning fra en leverandør af bilindustrien: 8 millioner hætte-skruer i klasse 10.9, leveret over fjorten måneder. Anlæggets bearbejdningsrute er for langsom, materialetabene for store, og kornstrømningsegenskaberne for afskårne gevind opfylder ikke træthedskravene. En uge senere underskriver anlægget værktøjsordren til en koldformningspresse.
Den sekvens gentages tusindvis af gange i branchen. Når produktionsmængderne stiger, og forholdet mellem materialeomkostninger og arbejdskraft er højt, er svaret koldformning, og maskinen, der udfører det, koldformningspressen, viser sig at være en familie af presser med meget specifikke mekaniske egenskaber frem for et enkelt generisk design.
Kort sagt: en koldformningspresse er en metalformningsmaskine, der former emne- eller trådmateriale ved stuetemperatur ved hjælp af et matricesæt og høj trykkraft, og dens mest effektive konfiguration til tungt arbejde er den vippedrevne presse, som multiplicerer kraften i bunden af slaget. Resten af denne artikel forklarer, hvad det betyder, hvad de almindelige varianter er, hvordan man sammenligner dem, og hvordan man størrelse en for en rigtig del.
En koldformningspresse er en pressemaskine, der anvender trykkraft på metal ved omgivelsestemperatur, hvilket får materialet til at flyde plastisk ind i et matricehulrum. Processen producerer ikke spåner, kræver ikke opvarmning af emnet og klassificeres under koldsmedning, når deformationen er alvorlig. Ekstrudering, forstyrrelse, prægning og strygning er alle typiske operationer. Udtrykket koldformningspresse bruges i flæng med koldsmedningspresse i mange udstyrskataloger.
Konklusionen kommer først: Hvis din del er en bolt, en møtrik, en lejering, en kuglebolt, en elektrisk konnektor eller en hvilken som helst symmetrisk komponent lavet i volumener over 50.000 stykker om året, vil koldformning næsten altid producere det hurtigere, med mindre materialeinput og med bedre mekaniske egenskaber end bearbejdning. Pressen er grundlaget for den økonomiske logik.
Tre forhold definerer den økonomiske sag. For det første materialeudbytte: kold smedning bruger 20 til 40 procent mindre materiale end bearbejdning af den samme færdige del, fordi metal forskydes i stedet for at blive fjernet. For det andet produktivitet: en enkelt koldformningspresse producerer dele med 20 til 200 slag i minuttet, afhængigt af delstørrelsen og maskintypen. For det tredje styrke: fordi kornstrømmen er kontinuerlig langs delens kontur i stedet for at blive skåret, forbedres træthedsydelsen med en målbar margin, ofte 20 til 30 procent i udmattelsestest sammenlignet med bearbejdede dele.
Der er også grænsebetingelser. Koldformning kræver, at materialet er duktilt nok til at deformeres ved stuetemperatur. Lav- og mellemkulstofstål, legeret stål af udglødningskvalitet, rustfrit stål i 300-serien, aluminiumslegeringer op til middelstyrke og kobberlegeringer dominerer den praktiske liste. Materialer med højt kulstofindhold eller sprøde materialer er ikke kandidater. Pressekraften skal også være høj i forhold til en prægepresse af samme størrelse, og maskinstrukturen skal være tilsvarende stiv. Derfor hører køberen "koldformningspresse" som en dedikeret udstyrskategori i stedet for en generisk presse. For et dybere blik på procesforholdet, se vores branchenote om hvad en kold smedepressemaskine gør før man sammenligner modeller, fordi den samme producent, der bygger stansepresser, kan bygge en separat toggle-linje til koldt arbejde.
Arbejdsprincippet for en mekanisk koldformningspresse er ligetil i konceptet. Et svinghjul lagrer rotationsenergi. En kobling forbinder denne energi til et geartog, og tandhjulene driver en mekanisme, der omdanner rotation til den frem- og tilbagegående bevægelse af en glider. Sliden bærer stansen; matricen er monteret på bolsteret eller sengen. Når pressen cykler, går stansen ind i matricehulrummet og tvinger emnet til at flyde ind i den ønskede form.
Den kendetegnende variabel er den mekanisme, der konverterer rotation til glidebevægelse. En standard krumtappresse bruger en krumtapaksel: glideren bevæger sig hurtigere i midten af slaget og sænker nær bundens dødpunkt, og den tilgængelige kraft stiger gradvist til et maksimum meget tæt på bunden. En vippepresse bruger et sæt led, der er arrangeret således, at når håndsvinget roterer, retter leddene sig næsten ud i bunden af slaget. I den sidste fase bliver den mekaniske fordel enorm: en relativt lille kraft fra tandhjulet multipliceres til en meget stor kraft ved glidebanen.
Det mekaniske arrangement producerer præcis den kraftkurve, som koldformning har behov for. Opkastning, fremadekstrudering og prægning kræver alt sammen den maksimale kraft i de sidste par millimeter af slaget, efter at materialet har fyldt formen og arbejdet er hærdet. Vippepressen leverer høj tonnage over den sidste del af slaget, mens glidehastigheden holdes lav ved kontaktpunktet. Lav hastighed ved kontakt betyder længere matricelevetid og mere tid for materialet til at flyde i stedet for brud.
En anden fordel er den "afbalancerede slag"-karakteristik, som datablade ofte nævner. Fordi vippegeometrien fordeler kontakthastigheden og accelerationen jævnt over arbejdszonen, smækker pressen ikke i emnet så brat som en krumtappresse med samme tonnage ville. Dette reducerer hamring i rammen og korrelerer ofte med bedre dimensionskonsistens på tværs af en batch.
Der er også et energiaspekt. Svinghjulet er dimensioneret til at levere formningsenergien uden for stort hastighedsfald. Ved kontinuerlig drift accelererer motoren svinghjulet mellem slagene. Hvis motoren ikke kan genvinde nok energi inden for den tilgængelige tid, stopper pressen med en nominel tonnage under dens typeskilt. Dette er grunden til, at en koldsmedningslinje skal evaluere energikapaciteten i joule pr. slag, ikke kun tonnage, et punkt vi vender tilbage til i specifikationsafsnittet.
Mange butikker begynder med en krankpresse til generelle formål, forsøger en koldekstruderingsoperation og rapporterer matricebrud, rammehamring eller utilstrækkelig kraft ved slutningen af slaget. Forskellene er ikke subtile.
En krumtappresse udvikler kraft som groft sagt sinus af krumtapvinklen. Sliden når maksimal hastighed ved midterste slag og maksimal kraft kun inden for omkring 15 til 30 grader før nederste dødpunkt. Arbejdsenergien leveres i et kort vindue. En vippepresse bruger derimod udretningsleddene til at producere høj kraft i hele den nedre del af slaget, typisk over 40 til 60 graders krumtaprotation. Den anvendelige formningszone er længere, og kraften er tilgængelig der, hvor arbejdet rent faktisk foregår.
I praksis ændrer det enhver procesbeslutning: Værktøjsdesignet kan bruge en langsommere materialestrømningshastighed ved højt tryk; matricen belastes mere ensartet; og pressen kan håndtere vedvarende kraftige stød ved højere slaghastigheder uden samme niveau af vibrationer. Tabellen nedenfor opsummerer de forskelle, en produktionsingeniør bør kontrollere, før han vælger en presse til koldt arbejde.
| Kriterier | Krankpresse | Skift tryk | Hydraulisk presse |
|---|---|---|---|
| Kraft nær nederste dødpunkt | Høj kun i de sidste 15 til 30 grader | Høj over et længere nedre slagsegment | Fuld kraft i enhver glideposition |
| Slidehastighed ved matricekontakt | Relativt højt | Lavt og kontrolleret | Justerbar, typisk lav |
| Slagfrekvens | Høj (60 til 200 spm for små billeder) | Middel høj (30 til 80 spm for tunge rammer) | Lav (5 til 30 spm til formarbejde) |
| Energi levering | Svinghjul, moderat | Svinghjul, yderst effektivt ved nederste dødpunkt | Pumpeflow, kontinuerligt men langsommere |
| Egner sig bedst til | Blanking, bøjning, lavvandet træk | Forstyrrelse, ekstrudering, prægning, tung kold smedning | Dybe komponenter, korte løb, variable kraftprofiler |
Koldformning er en procesfamilie, så maskinfamilien er også varieret. At vælge den rigtige type er normalt et spørgsmål om produktionshastighed, delstørrelse og kraftprofil. De fire konfigurationer nedenfor dækker det overvældende flertal af industrielle installationer.
Den mekaniske vippepresse er standard for komponenter til bilindustrien og fastgørelseselementer: kuglebolte, ventilfjederholdere, gearemner og strukturelle fastgørelseselementer. Den kombinerer hastigheden af en mekanisk presse med de høje bundkraftegenskaber beskrevet ovenfor. Kraftområdet, der dækker de fleste dele, er fra 100 til 1000 tons, med slaglængder mellem 50 og 200 mm. Til højvolumendele er en enkelt vippepress bemærkelsesværdig effektiv, fordi cyklustiden er kort, og processen er fuldautomatisk, når delene er tilført.
Hydrauliske presser har en anden fordel: de er ikke begrænset af en fast glidebevægelseskurve. Slidehastigheden og dvæletiden kan programmeres over det fulde slag, og fuld kraft er tilgængelig i enhver position, ikke kun nær nederste dødpunkt. Det betyder noget for lange fremre ekstruderinger og for komponenter med dybe træk, hvor deformationen starter tidligt i slaget. Prisen er hastighed og energieffektivitet. Hydrauliske presser kører med en brøkdel af slag i minuttet af en vippepresse, og pumpesystemet forbruger elektrisk energi kontinuerligt, selv når pressen er inaktiv mellem produktionskørsler.
En tommelfingerregel fra reel tilbudspraksis: Hvis delen kan produceres inden for et 50 mm arbejdsslag og årligt volumen overstiger ca. 100.000 styk, vil en mekanisk vippepresse levere den laveste pris pr. Hydrauliske maskiner giver økonomisk mening, når batchstørrelser er små, komponenten er lang, eller værktøj har brug for fleksibiliteten til at køre forskellige matricer med forskellige kraftniveauer på én maskine.
Servopresser erstatter svinghjulet og koblingen med en eller flere store servomotorer forbundet til drivlinjen. Softwaren styrer glidebevægelsen; brugeren kan programmere en hurtig tilgang, langsom tryk, en dvælning ved nederste dødpunkt og en hurtig tilbagevenden. Til koldformning reducerer servostyring hastigheden ved kontakt til næsten nul, hvilket giver matricens levetid og deltolerance endnu et forbedringstrin. Servopresser koster mere i starten, og det elektriske system skal klare energitoppe både ind og ud af motoren. For præcisionskomponenter er servovippepresser den højeste ydeevne mulighed, og den samme fabrik, der bygger standard mekaniske presser, tilbyder ofte en servoversion på tværs af sin produktlinje. Drivprincippet gør også indstillingen lettere, fordi slæden kan indpasses og placeres uden at cykle det fulde slag.
For fastgørelseselementer er den foretrukne maskine slet ikke en enkeltstationspresse, men en multistationskoldformer, ofte kaldet en kold skæremaskine. Tråd tilføres fra en spole, rettes ud, skæres til i længden, overføres gennem to til seks matricer og rystes til en bolt, skrue, møtrik eller speciel form i en række stationer. Produktionshastigheden når op på flere hundrede dele i minuttet for små fastgørelseselementer. Formningskraften pr. station er lavere end ved en enkelt, tung omvæltning, så høj årlig volumen kan retfærdiggøre denne maskine selv ved relativt lav tonnage pr. station.
Udvælgelseslogikken kan angives i én sætning: enkeltstations vippepresser håndterer store eller komplekse komponenter; multistationsformere ejer en verden af små, store fastgørelseselementer; hydrauliske presser dækker lang- eller kortløbsarbejde; servopresser forfiner værktøjsforholdene og processtabiliteten for alle de tidligere typer.
Når et pressecitat lander på bordet, viser det navneskiltets tonnage, slag, slagfrekvens, bordareal og lukkehøjde. For en koldformningspresse bør køberen kontrollere et andet sæt parametre, der bestemmer, om maskinen faktisk vil udgøre delen dag efter dag.
Typeskiltets tonnage er ikke et enkelt universalnummer. De fleste mekaniske presser vurderer tonnagen i en position over nederste dødpunkt, typisk 5 mm for mindre presser og 10 til 13 mm for større industrielle rammer, efter de almindelige konventioner, der anvendes i JIS og andre pressestandarder. Kraften nær nederste dødpunkt er højere end den nominelle værdi, men kun inden for arbejdsslaget. Når du sammenligner tilbud fra forskellige leverandører, så spørg efter kraftkurven: den anvendelige tonnage ved din dyselukningshøjde betyder mere end maksimum ved dødpunkt.
Koldformningsoperationer opdeles efter slagbehov. Opkastning og prægning kræver et kort slag, ofte 30 til 60 mm, fordi deformationen er koncentreret i de sidste millimeter. Fremadekstrudering drager fordel af en længere tilgængelig slaglængde, 100 til 200 mm, for at imødekomme dellængden og stansevandringen. Slagfrekvensen angiver de maksimale kontinuerlige cyklusser pr. minut. En tung vippepresse vurderet til 260 til 400 tons viser normalt 25 til 40 spm; en 60 til 110 tons presse til mindre komponenter kan køre fra 40 til 70 spm. Kontroller hastigheden ved den faktiske slaglængde, fordi nogle specifikationer kun angiver værdier ved minimum slaglængde.
Kolddannende kraft er kontinuerlig og alvorlig, i modsætning til blanking, hvor belastningen kollapser, når materialet brækker. Rammen skal modstå afbøjning i to retninger: lodret kompression og vinkeltip under off-center belastninger. Presser med lukket ramme har en naturlig høj stivhed; presser med åben ramme afbøjes målbart og anbefales kun, når formningsbelastningen er lille eller centreret. Et almindeligt kvalitetsbenchmark er vinkelafbøjning under 1/10000 rad under den nominelle centrale belastning målt ved glidefladen. Hvis et datablad ikke indeholder denne værdi, er det rimeligt at spørge.
Monterede otte-sidede guider er den sædvanlige løsning til præcisionspresser; nogle tunge vippepresser bruger bronzeforede styreplader, der er justerbare til leg. Strammere styring holder stansen på linje med matricen ved hvert slag og bliver vigtigere, når dele har lange ekstruderingszoner eller kræver et ejektorstempel fra den modsatte side. Justerbar matricehøjde er lige så vigtig: Koldformningsmatricer slides, og du vil gerne øge lukkehøjden, når du omarbejder værktøjet.
Den tilgængelige svinghjulsenergi pr. slag er i mange tilfælde den specifikation, der definerer pressen før tonnage. Deformationsenergien for en kold smedede del kan beregnes ud fra arealet under kraft-forskydningskurven. For en typisk mellemstørrelseskomponent falder tallet mellem 5 og 30 kJ pr. slag. Pressen skal levere mindst den mængde, med en driftsmargin på omkring 30 procent, og motoren skal genaccelerere svinghjulet til næsten fuld hastighed mellem slagene. En simpel metode er at bekræfte tre tal: nominel energi pr. slag i kN·m, hvilket er lig med kJ; det nødvendige arbejde for din del; og den faktiske kontinuerlige slagfrekvens.
Koldformningsværktøjer kan sætte sig fast, når et emne mangler, eller en matriceindsats revner. Hydraulisk overbelastningsbeskyttelse på slæden stopper pressen, før skaden når rammen. På underkonstruktionssiden skal der angives en knockout- eller ejektorkraft for den færdige del; en koldformet komponent kan sætte sig fast i formen med en kraft svarende til 10 til 20 procent af formningskraften, og uden en stærk ejektor bliver ekstraktionstrinnet flaskehalsen.
Koldformningspresser er produktionsmaskiner, og den bedste måde at forstå, om man passer til planlægningen, er at se på de dele, der er lavet på dem. Fællesnævneren er form ved plastisk flow: den ydre form bestemmes af formhulrummet, indersiden af stansen.
Biler og erhvervskøretøjer er de største forbrugere. Kuglebolte, trækstangsender, ventilfjederholdere, hjulnavsholdere, sikkerhedsselekomponenter, lejeløb, gearemner og mange af de højstyrkefastgørelseselementer i en motorrum er koldsmedede. Årsagen er ikke kun materialer; det er træthed. En koldsmedet kuglebolt med kontinuerlig kornstrøm svigter sjældnere under cyklisk belastning end en bearbejdet en fra samme kvalitet.
Elektronik- og elindustrien optræder for nylig på listen. Batteriterminalforbindelser, samleskinner, fatningskontakter, relækerner og tandhjulsemner til låsemekanismer er lavet på vippepresser eller hydrauliske presser. Applikationen til formning af batteriskal er en specifik variant: Cylindriske skaller til batterihuse trækkes og stryges på højtonnagepresser, med præcisionsforskellene synlige i ensartetheden af vægtykkelsen.
Fastgørelseselementer forbliver det mest synlige segment. Bolte fra M4 til M36, med indvendige hovedskruer, sekskantmøtrikker, flangemøtrikker, nitter, skruer til træ og plastik, og specialfremstillede gevinddele er dannet i multistationshoveder til små størrelser og på enkelt vippepresser til større end standardstørrelser. Tabellen nedenfor viser de typiske kraftvinduer, som en butik støder på, når de citerer koldformede komponenter.
| Del kategori | Typisk materiale | Ca. kraftområde (ton) | Typisk maskintype |
|---|---|---|---|
| M4 til M10 små fastgørelseselementer | 1022, 10B21, 304 | 10 til 60 | Multi-station header |
| M12 til M24 bolte og møtrikker | 1035, 1045, 4140 | 60 til 250 | Skift eller overskrift |
| Kugleknopper og styredele | SAE 1541, 4140 | 100 til 400 | Skift tryk |
| Lejeløb og gearemner | 52100, 8620 | 200 til 600 | Skift tryk |
| Batteriskaller, tykvæggede rør | Aluminium, stålbånd | 250 til 800 | Lukket ramme hydraulisk eller vippe |
Ingen producent vil vælge en presse fra en tabel alene, men et første skøn holder samtalen ærlig. Udgangspunktet er den oprørende model. For en simpel opstillingsoperation er den nødvendige kraft tilnærmelsesvis arealet af det færdige hoved multipliceret med materialets strømningsspænding ved slutningen af deformation, multipliceret med en faktor, der tager højde for friktion og form. Koefficienten ligger typisk mellem to og fire for koldbearbejdning.
Her er et eksempel fra et rigtigt citat. En kunde danner et sekskantet hoved med en bredde på tværs af flade flader på 20 mm på et 12 mm-diameter råemne af AISI 1045 stål, udglødet. Sekskantens areal er omkring 346 mm². Strømningsspændingen på 1045 efter moderat koldt arbejde er ca. 800 MPa. En konservativ koefficient på 2,5 giver en formningskraft på 346 mm² ganget med 800 MPa ganget med 2,5, hvilket svarer til omkring 690 kN. Det er 70 tons ved bundens dødpunkt. Hvis man tilføjer en sikkerhedsmargin på 30 procent og tager højde for matricefriktion, er den anbefalede pressestørrelse 100 til 110 tons. En 110-tons vippepresse med åben ramme er et behageligt valg; en 60-tons presse ville vise marginal ydeevne.
Fremadekstrudering estimeres anderledes. Kraften afhænger af reduktionsforholdet. En stang med en diameter på 25 mm ekstruderet til 18 mm giver en arealreduktion på ca. 48 procent. Den ækvivalente tøjning beregnes ud fra arealforholdet, og for mellemkulstofstål falder trykket ved stansen, inklusive friktion, mellem 1200 og 1800 MPa. Multiplicering af stansetrykket med det oprindelige tværsnitsareal på 491 mm² giver 590 til 880 kN eller 60 til 90 tons. Med margin er en 130 til 160 tons maskine et rimeligt førstevalg. Hvis ekstruderingen er lang, skal slaglængden og energimærkningen kontrolleres separat.
De højeste præcisionsdele tilføjer en anden begrænsning. Når deltolerancen er under 0,05 mm, bliver maskinens pressestivhed, glideføring og temperaturstabilitet mere relevant end tonnageberegningen. En lukket ramme med lav afbøjning med otte-sidet styring koster mere, men holder tolerancen meget længere i værktøjets levetid.
En praktisk regel for at citere er at følge denne rækkefølge:
Hvis den resulterende tonnage lander inden for 20 procent af en pressemodels vurdering, skal du gå op til næste model. En koldformningspresse, der skubbes til 95 procent af sin brugbare kapacitet, vil miste energimarginen, og problemer med stall vil dukke op i varmen af eftermiddagsproduktionen.
På det tidspunkt, hvor pressespecifikationen er klar, er der stadig spørgsmålet om, hvem der bygger den og i hvilken konfiguration. Følgende punkter kommer fra sammenligning af flere tilbud og fra de problemer, der opstår efter installationen.
For enhver koldformningsbelastning over 100 tons skal du foretrække en lukket rammestruktur, når budgettet tillader det. Lukkede rammer er formstabile under sidebelastninger og tillader højere præcision over tid. Hvis der kræves en åben ramme for værktøjstilgængelighed, skal du kontrollere, at rammen er spændingsaflastet, og at sengen og slæden er bearbejdet på samme tid for at holde justeringsreferencen. Spørg, om leverandøren sælger det samme rammedesign i en standard stemplingsversion og en koldsmedningsversion; forskellen ligger ofte i en længere glideføring, tungere gibs og en forstærket seng.
Kolddannelse giver et kraftigt stød på drevet. En våd flerpladekobling genererer mere varmekapacitet og er det almindelige valg til høj kontinuerlig belastning; en tør kobling er acceptabel til mindre tryk og korte løb. Bekræft, at pressen kan producere nominel tonnage kontinuerligt med den slaghastighed, du planlægger at køre, ikke kun i enkeltslagstest.
Moderne pressekøbere forventer en programmerbar logikcontroller med en farveberøringsskærm, opbevaring til parametre for stanseudstansning og en belastningsmonitor, der registrerer den faktiske tonnage ved hvert slag. Belastningsovervågningen er ikke en luksus: den beskytter værktøjet og fortæller operatøren, hvornår matricen er slidt. Bekræft også, at regulatoren understøtter typen af fodersystem, hvad enten det er en spoleføder, stangføder, overføringssystem eller en robot pick-and-place celle, og at leverandøren kan integrere automatiseringsgrænsefladen under idriftsættelse.
Nedetid for koldformning er domineret af matriceskift. Et hurtigt matriceskiftesystem, et veldesignet udkastersæt og en presseleje med tilstrækkelige T-slidser reducerer opsætningstiden med en betydelig margin. Hvis delen er produceret med olie eller med et vandopløseligt smøremiddel, skal pressen have den afløb, sump og valgfri tågeudsugningsforbindelse, der er nødvendig for et rent cellelayout.
For en maskine, der skal køre to skift i mange år, betyder leverandøren lige så meget som specifikationen. Se efter en producent med integreret produktion: rammen af husets støbning, bearbejdning, samlebånd og et serviceteam, der besvarer tekniske spørgsmål under præ-salg. En nyttig kontrol på stedet er, om leverandøren kontrollerer præcisionsbearbejdningen af slæden og lejet på de samme værktøjsmaskiner, da dette bestemmer de parallelitetstolerancer, der varer i pressens levetid. En kompetent leverandør vil også dokumentere deres produktionsstyringssystem og kvalitetscertificeringer, så bed om både certifikatet og den seneste revisionsrapport under forhandlingerne.
Koldformningspresser kører hårdt, og forskellen mellem velholdte og forsømte maskiner viser sig i formens levetid og delens konsistens inden for seks måneder.
Daglige kontroller vedrører smøresystemet: oliestand, cirkulationstryk og filtertilstand. Vippeleddene bærer ekstremt høje stifttryk, og en smøreafbrydelse på et par minutter kan give permanent slibning af koblingsstiftens overflader. En praktisk vedligeholdelseskalender ser sådan ud:
Den mest almindelige fejl ved koldformning er ikke rammebrud, men termisk drift. Lange produktionsserier genererer varme i vippelejerne, som udvider rammen og ændrer lukkehøjden. Maskiner designet til kontinuerligt koldt arbejde kompenserer med et automatisk smøreflow, der også fører varme væk, og styresystemet overvåger stellets temperatur. Diskuter termisk stabilitet med producenten før køb, især hvis butiksgulvet ikke er temperaturkontrolleret.
Sikkerhed er en del af driften: tohånds anti-gentagelseskontroller, et lysgardin eller fast afskærmning og en mekanisk bremselås er basiskrav. Koldformende matricer skubber materiale ud ved høj hastighed, og chiplees betyder ikke spånfri; sikring mod flyvende trådstykker eller smøretåge hører til det samme sikkerhedskoncept som selve slæden.
Det første svar på omkostningsspørgsmålet er: Koldformningspresser koster mere, for samme nominelle tonnage, end almindelige stansepresser, fordi rammen, styret og drevet er tungere. Det andet svar er, at økonomien normalt afgøres af materiale og hastighed, ikke af presseprisen.
En typisk mellemtonnage koldformningspresse i intervallet 160 til 400 tons kræver et indledende kapitaludlæg af samme størrelsesorden som andre industripresser i den klasse, og tilbagebetalingsberegningen bør omfatte værktøj, installation, træning og det første sæt reservedele. Driftsomkostningerne pr. del falder dog dramatisk med volumen, fordi materialeudnyttelsen stiger fra 40 til 60 procent ved bearbejdning til 75 til 95 procent ved koldformning.
En simpel model: en bearbejdet del mister 50 procent af sin startstangslager som chips. Hvis stålet koster en meningsfuld andel af salgsprisen, og anlægget producerer 500.000 styk om året, kan det genvundne materiale alene retfærdiggøre presseforskellen inden for to år, før cyklustiden tælles. I virkeligheden på butiksgulvet omfatter beslutningen også montering af pressen i den eksisterende produktionslinje. Derfor er en ansvarlig omkostningsanalyse altid baseret på den specifikke del frem for en generel redegørelse.
Kapitalbudget og pladsplanlægning bør også tage højde for fodringsudstyret: spoleholder, glattejern, foder, skrottransportør og et delehåndteringssystem. Disse perifere systemer repræsenterer ofte 20 til 35 procent af presseinvesteringen, og de er usynlige i tilbudsfasen. Købere, der springer dette trin over, ender med en presse, der kører et skift, fordi operatørerne ikke kan holde den fodret.
En praktisk måde at grundlægge diskussionen på er at se på en rigtig produktfamilie bygget specielt til koldsmedning. Bolun High-Precision Machinery producerer BLKP-serien af koldsmedning af vippe-type kraftpresser, som dækker nominelle kapaciteter på 260, 400, 650 og 850 tons. Serien er et direkte eksempel på designprioriteterne beskrevet ovenfor: et vippedrev til høj deformationskraft, et afbalanceret slag til kontrolleret glidebevægelse og kraftig rammekonstruktion til industriel kontinuerlig drift.
BLKP260 er indgangsmodellen i det tunge sortiment. Den er placeret til forstyrrende og lille ekstruderingsarbejde, hvor dens smidige præcision og stabiliteten af vippesystemet tillader stram dimensionskontrol på komponenter med stort volumen. Anlæg, der producerer mellemstore fastgørelsesemner, små lejeringe og elektriske forbindelsesdele, starter typisk deres koldsmedningslinje med denne kapacitet.
 BLKP-260 Agile præcision kold smedning vippepresse Denne 2600 kN vippepresse passer til højhastigheds præcisionsformning af små dele. Dens reducerede glidehastighed nær bundens dødpunkt understøtter kontrolleret deformation, ideel til det forstyrrende og småekstruderede arbejde beskrevet her. Se produkt →
BLKP400 tilføjer et afbalanceret slag, hvilket betyder noget, når materialet skal bevæge sig gennem et længere matricehulrum: glidekraften forbliver på delen gennem hele formningszonen, så matricen fyldes helt uden at knække hjørnerne. Det er et almindeligt valg til kuglebolte, trækstangsender og bilbremse- og styrekomponenter.
 BLKP-400 Balanceret-slag koldsmedning vippetryk Med en kapacitet på 4000 kN og knoleddets mekanisme forbedrer denne model materialeflowet til opstilling, prægning og dimensionering. Dens afbalancerede slag hjælper med at fylde længere dysehulrum fuldt ud, en vigtig fordel for kuglebolte og styrekomponenter. Se produkt →
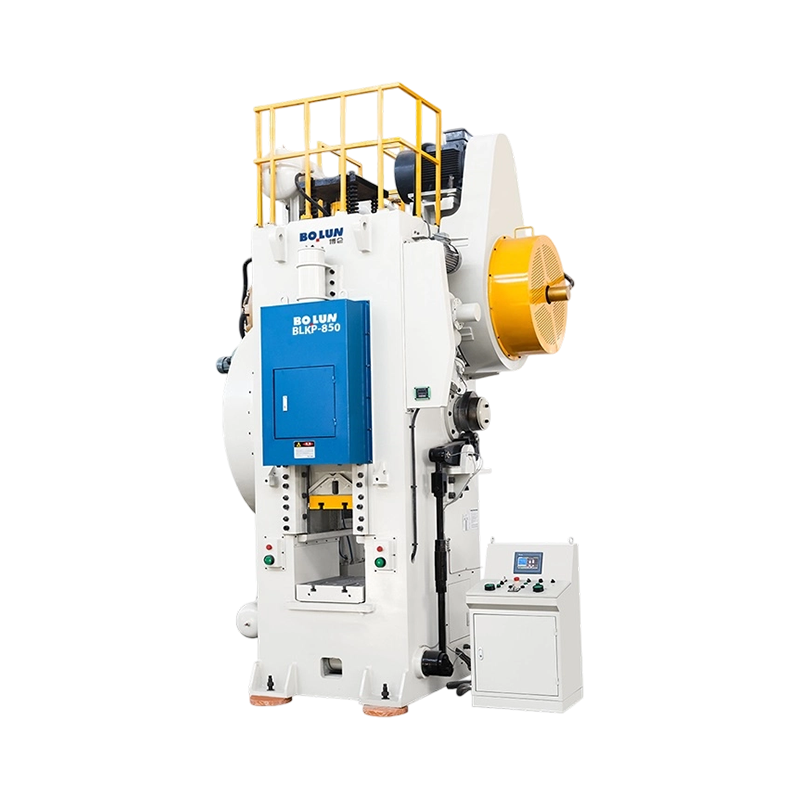
I den øvre ende er BLKP650 og BLKP850 industrielle maskiner til store ekstruderinger, tunge gearemner og tykvæggede dele. Den høje deformationsevne og forstærkede ramme absorberer den gentagne belastning af store tværsnitsreduktioner ved kontinuerlige slaghastigheder. Den komplette BLKP-serie er dokumenteret på Boluns produktsider, og salgsingeniørteamet kan kortlægge din specifikke del til en model efter at have gennemgået tegningen.
 BLKP-650 Heavy-Duty højdeformation kold smedepresse Denne 6500 kN maskine klarer kraftig kompression og dyb koldsmedning med et 8 mm trykslag og integreret ejektor. Dens forstærkede ramme og belastningsdetektionssikkerhedssystem passer til store profiler og tykvæggede dele i industrielle operationer. Se produkt →
Boluns baggrund understøtter påstanden: Virksomheden har produceret metalformningsudstyr i over to årtier, driver en komplet produktionskæde fra design og kernekomponentbearbejdning til slutmontage og opretholder et bredt katalog af åbne, lukkede og specialpresser. Det fulde katalog, der er tilgængeligt på virksomhedens hjemmeside, er vigtigt for en køber, fordi den samme fabrik kan levere ikke kun koldsmedningspressen, men også stansepresserne og servopresserne til de tilstødende operationer i samme fabrik.
Koldformningspressen er ikke en nichemaskine; det er den mest økonomiske produktionsproces for en bred liste af komponenter, hvis former er symmetriske, hvis volumener er høje, og hvis materialer er tilstrækkeligt formbare. Den tekniske kerne er vippemekanismen: den placerer tonnagen præcis der, hvor formningsarbejdet finder sted, beskytter matricer ved at bremse glidningen ved kontakt og giver værktøjsdesigneren et forudsigeligt kraftvindue. Udvælgelsesprocessen starter med et kraftestimat, går videre til en gennemsigtig sammenligning af tonnagedefinitioner, slaglængde, stivhed, energi og vejledning og slutter med et partnerskab med en producent, hvis stelproduktion og kvalitetssystem du har verificeret.
Bolun BLKP-serien viser, hvordan en moderne koldformningspresse ser ud i intervallet 260 til 850 tons, og virksomhedens bredere katalog dækker de præge-, servo- og dybtrækkemaskiner, der normalt omgiver en koldformningscelle. Når en deltegning ankommer, og mængden retfærdiggør processen, er det mest praktiske næste skridt at sende tegningen og driftsbetingelserne til fabrikken til en cyklus-tid og tonnageanalyse. Det er sådan et pressekøb bliver en produktionsbeslutning, og en produktionsbeslutning bliver en konkurrencedygtig omkostningsposition.


Sæt en 160-tons presse med åben ramme og en 160-tons presse med lukket ram...
Enkelt punkt Design Én drevforbindelse ved...
En værktøjsingeniør citerer et nyt beslagsprogram og specificerer en 160-t...
En produktionsleder på en mellemstor metalkomponentfabrik stod for nylig o...
En mellemstor producent af fastgørelseselementer stod for nylig over for e...
En produktionsleder går ind i et ingeniørmøde med en stak tegninger til en...
Kontakt os

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar at begynde?
Get in Touch

Nu!
ZHEJIANG BOLUN

