En produktionsleder på en mellemstor metalkomponentfabrik stod for nylig over for et problem, som mange butiksgulve støder på, når de går fra bearbejdning til koldformning. Virksomheden havde vundet en kontrakt på en lille højstyrkeflange, der målte ca. 22 mm ydre diameter, og målproduktionshastigheden var 180 stykker i minuttet. Den eksisterende hydrauliske presse kunne ikke følge med. Cyklustiden var for lang, skrotet steg, og delens hårdhed varierede fra batch til batch. Fabrikken havde tydeligvis brug for en koldformningsmaskine, ikke en anden generel prægepresse.
Denne situation er ikke usædvanlig. Koldformning omformer metal ved omgivelsestemperatur, hvilket betyder, at materialet hærder i stedet for at blive opvarmet. Resultatet er en næsten-net-formet del med fremragende styrke og en glat overflade, men maskinen, der udfører dette arbejde, skal vælges med omhu. Tonnage, slag, rammestivhed og formen på kraftkurven afgør alle, om operationen kører glat i årevis eller fejler inden for måneder. Denne artikel gennemgår, hvad en koldformningsmaskine rent faktisk gør, hvilke specifikationer der betyder mest, hvor de skjulte risici sidder, og hvordan man vurderer en leverandør, før du afgiver en ordre.
En koldformningsmaskine er en højkrafts mekanisk presse, der omformer metal ved omgivelsestemperatur. Emnet sidder mellem en matrice og en stanse, og pressen driver stansen ind i materialet. Metallet giver efter og flyder ind i matricehulrummet og tager formen af værktøjet. I modsætning til varmsmedning opvarmer koldformning ikke emnet, så deformation opstår gennem arbejdshærdning snarere end omkrystallisation.
I praksis skaber dette flere målbare resultater. Materialeeudnyttelsen er høj. En koldformet del kræver ofte kun 5 procent eller mindre skrot sammenlignet med 20 til 30 procent til bearbejdning fra stanglagre. Overfladefinishen er lys, fri for skalaer og normalt klar til plettering eller maling uden ekstra forberedelse. Mekaniske egenskaber forbedres, fordi strækhærdning øger flydespænding og hårdhed, hvorfor mange sikkerhedskritiske befæstelser og konstruktionsdele er koldformede. Produktionshastigheden er også høj, med en koldformningsmaskine, der er i stand til at køre 150 til 300 stykker i minuttet afhængigt af delens geometri og pressedesign.
Terminologien på markedet kan være forvirrende. Nogle leverandører kalder disse maskiner for koldsmedningspresser, koldsmedemaskiner eller kolddannere. Udtrykket koldsmedningspressemaskine bruges ofte i flæng med koldformningsmaskine, men der er subtile forskelle. Cold heading fokuserer på forstyrrelse eller kursoperationer for at danne hovedet af fastgørelseselementer. Koldformning dækker et bredere spektrum af deformationer, herunder ekstrudering og prægning. Før købsbeslutningen er det værd at forstå, hvad der definerer en kold smedepressemaskine og hvordan den adskiller sig fra en standard stempelpresse.
Den mest relevante maskinkategori for en koldformningsoperation med høj tonnage og høj præcision er koldsmedningspressen af vippetype. Vippeforbindelsen producerer en kraftkurve, der øges kraftigt nær bunden af slaget, hvilket giver operatøren en kort opholdsperiode, hvor materialet har tid til at fylde matricen under maksimalt tryk. Det er præcis, hvad koldformning kræver, og det er derfor, de fleste seriøse koldformningslinjer er bygget op omkring vippepresser frem for almindelige krankpresser.
En koldformningsmaskine konverterer rotationsenergi fra en motor til et enkelt, kontrolleret slag med høj kraft. Krumtapakslen driver en plejlstang og vippeforbindelse. Når håndsvinget roterer, begynder vippeleddene at rette sig ud. Nær bunden af slaget er leddene næsten justeret, og den mekaniske fordel bliver meget høj. Dette gør det muligt for pressen at levere et kraftudbrud, der kan nå hundredvis af tons, mens slæden kun kører en kort afstand.
Hovedkomponenterne i en koldformningsmaskine er rammen, som giver den strukturelle stivhed, der holder slæden på linje; slæden, som bærer stansen; vippeleddet eller knækleddet, som forstærker inputkraften; svinghjulet, som lagrer energi og holder maskinen i gang jævnt gennem cyklussen; koblingen og bremsen, som starter og stopper glideren sikkert; ejektorsystemet, som fjerner den færdige del fra matricen efter hvert slag; og modvægtscylindrene, som reducerer stød og hjælper med at opretholde en nøjagtig glidebevægelse.
Selve formningsprocessen har flere trin, ofte håndteret i en enkelt maskine med flere stationer. Sekvensen starter med fremføring, hvor spole- eller stangbeslag rettes op, skæres i længden og overføres til den første matricestation. Forstyrring opstår derefter, når stansen komprimerer emnet, og materialet flyder udad for at danne et hoved eller en flange. Ved ekstrudering tvinges emnet gennem en matrice, hvilket reducerer tværsnittet eller danner en aksel. Coining anvender en endelig højtryksdeformation, der bringer delen til sin endelige form og dimensioner. Til sidst skubber udkastning den færdige del ud af matricen og fører den til næste trin i rækken.
Nøgleforskellen mellem en vippepresse og en simpel krankpress er kraftkurven. På en krumtappress falder kraften, når slæden nærmer sig nederste dødpunkt. På et vippetryk stiger kraften stejlt nær bunden. Dette betyder, at en vippepresse producerer et højere faktisk tryk på det punkt, hvor matricen er lukket, hvilket er præcis der, hvor koldformning har brug for det.
Overvej for eksempel en koldformningsoperation, der producerer et 22 mm råemne. En 400-tons vippepresse kan give 380 tons faktisk kraft i en position 3 mm over nederste dødpunkt, mens en 400-tons krankpresse måske kun leverer 280 tons i den samme position. Dette mellemrum har betydning, når du danner hårdere materialer eller forsøger at opnå fuldstændig matricefyldning uden at udvikle interne revner.
Adskillige klassifikationssystemer hjælper købere med at forstå de tilgængelige maskiner på markedet. De mest nyttige forskelle er ved drivmekanisme, rammekonstruktion og glideforbindelse.
Vippepressen er standarden til højtonnage koldformning. Dens kobling giver en høj kraft i bunden af slaget og et kort arbejdsslag, hvilket gør den ideel til ekstrudering, prægning og efterbehandling. Den er også kompakt, så en 260-tons vippepresse har ofte et mindre fodaftryk end en 315-tons krankpresse med samme formningskapacitet.
Mekaniske krumtappressere er enklere og hurtigere, hvilket gør dem anvendelige til overfladiske bevægelser eller retning, når delens geometri ikke er særlig kompleks. Imidlertid er deres kraftkurve mindre egnet til dyb ekstrudering eller højdeformationsoperationer. Hvis du vælger en krumtappresse til koldformning, skal du kontrollere, at den tilgængelige kraft nær bundens dødpunkt er tilstrækkelig til hele formningssekvensen.
Åbne rammepresser, nogle gange kaldet C-frame presser, giver nem adgang til matriceområdet og er velegnede til små dele og hurtige matriceskift. Presser med lukket ramme, også kaldet ligesidepresser, giver højere stivhed og bedre glidejustering. Denne skelnen bliver kritisk, når formningsbelastningen er off-center, eller delen kræver meget snævre tolerancer. Til koldformning er en lukket rammepresse sædvanligvis det sikreste valg, fordi rammen ikke strækker sig så meget under belastning, og glideren forbliver parallel hen over matricefladen.
Antallet af glideforbindelsespunkter påvirker, hvordan pressen fordeler belastningen. Enkeltpunktspressere er tilstrækkelige til symmetriske dele, der er centreret på bordet. Dobbeltpunktspresser fordeler belastningen på to tilslutningspunkter, hvilket reducerer risikoen for glidning. Til koldformning, hvor off-center belastninger er almindelige, forbedrer en dobbeltpunktspresse paralleliteten og forlænger matricens levetid.
| Konfiguration | Force nær BDC | Typisk hastighed | Bedste brug | Afvejning |
|---|---|---|---|---|
| Skift type | Høj | 30 til 60 SPM | Koldsmedning, ekstrudering, prægning | Kortere slag, mere kompleks kobling |
| Krank type | Moderat | 60 til 150 SPM | Lav overskrift, oprørende | Mindre kraft nær bunden af slaget |
| Åben ramme | Moderat | Bredt udvalg | Små dele, hurtige matriceskift | Lavere stivhed, mere afbøjning |
| Lukket ramme | Stabil | Bredt udvalg | Høj-precision, high-tonnage work | Højer cost, less die area access |
| Enkeltpunkt | Centreret belastning | Varierer | Symmetriske dele | Glid tilt under off-center belastning |
| Dobbeltpunkt | Balanceret belastning | Varierer | Off-center eller multi-station dele | Mere kompleks, højere omkostninger |
Listen over tekniske parametre på et maskindatablad kan være overvældende. Følgende specifikationer betyder mest i koldformning, og hver enkelt påvirker, om maskinen kan håndtere dine dele, dine matricer og dine produktionsmål.
Nominel tonnage er den maksimale kraft, som pressen leverer i en specificeret afstand over nederste dødpunkt. På et vippetryk er arbejdsvinduet smalt, så du skal kontrollere, at den nødvendige kraft for din del falder inden for det vindue. Hvis delen har brug for 200 tons kraft ved 5 mm over BDC, kan en 315 tons presse med en kraftværdi på kun 2 mm muligvis ikke levere nok tryk på det rigtige tidspunkt.
Slaglængden bestemmer, hvor langt slæden bevæger sig. Koldformning kan udføres med et kort arbejdsslag, fordi materialet kun flyder en begrænset afstand, men værktøjet har også brug for plads til læsning, formning og udkastning. Mål det samlede slag og sammenlign det med dine krav til matricehøjde og delefjernelse.
Slidejustering giver dig lodret fleksibilitet til at køre forskellige dies. Lukkehøjde er afstanden fra sengen til rutsjebanen i bunden af slaget. Hvis lukkehøjden er for lille, passer matricen ikke. Hvis den er for stor, vil pressen ikke anvende den fulde kraft, der er vist på dens typeskilt. Begge numre bør kontrolleres i forhold til dine matricedimensioner, før du underskriver indkøbsordren.
Hastighed is often listed as strokes per minute, but actual production speed depends on part size, material, and die design. A toggle press rated at 45 SPM might still produce a small part more efficiently than a crank press rated at 90 SPM, because the toggle press has a higher success rate in the forming die and produces fewer rejects.
Sengen og rutsjebanen bestemmer det maksimale fodaftryk. Koldformningsmatricer kan være store, når de omfatter flere stationer. Bekræft, at pressen har nok bordareal til at acceptere din matrice, deloverførselssystemet og eventuelle nødvendige sikkerhedsafskærmninger.
Mange koldformningsoperationer kræver en stærk ejektor for at skubbe den færdige del ud af matricen. Hvis udstøderkraften er for lav eller slaget for kort, kan delen forblive fast i matricen, hvilket forårsager en standsning og potentielt beskadigelse af værktøjet. Spørg producenten om den nominelle ejektorkraft, og bekræft, at den matcher din dels geometri.
Rammeafbøjning under fuld belastning påvirker direkte delens nøjagtighed og værktøjets levetid. Spørg producenten om afbøjningsværdien ved den nominelle tonnage. En lukket rammepresse afbøjer typisk mindre end en åben rammepresse, hvorfor højpræcision koldformning normalt kræver det lukkede rammedesign.
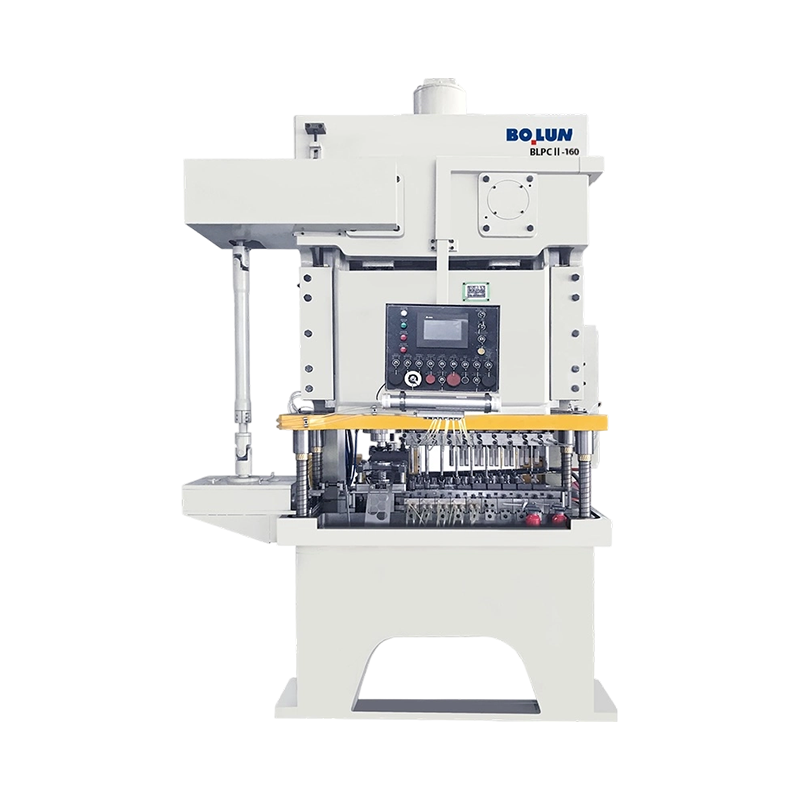
Til små til mellemstore koldsmedede dele tilbyder en 260-tons vippepresse en fornuftig balance mellem kompakt fodaftryk og nyttig formningskraft. En maskine i denne klasse kan understøtte en lang række standarddele uden at spilde energi på en overdimensioneret ramme.
 260-tons koldsmedningspresse til præcision af små dele Denne kompakte 260-tons vippepresse tilbyder en nominel kapacitet på 2600 kN, variabel hastighed op til 50 spm og et 500x600 mm arbejdsbord, hvilket gør den velegnet til højhastigheds præcisionskoldsmedning af små elektronik- og hardwarekomponenter. Se produkt →
Materialet, der skal koldformes, bestemmer tonnagekravet, værktøjsdesignet og antallet af formningstrin. Koldformning fungerer bedst på duktile metaller, der kan deformeres uden at revne. De mest almindelige materialer er stål med lavt kulstofindhold som AISI 1010 og 1018, mellemkulstofstål som AISI 1035 og 1045, legeret stål som AISI 8620 og 4140, rustfrit stål som 304 og 316, aluminiumslegeringer som 6063 og alle kobber og 6063 legeringer. fosforbronze og nogle titanlegeringer.
Den vigtigste materialeegenskab er duktilitet, normalt målt ved forlængelse eller arealreduktion. Hvis et materiale har lav duktilitet, kan delen revne under formningsslaget. Hårdere materialer kræver mere kraft, hvilket skubber maskinen tættere på dens nominelle tonnage. Arbejdshærdningshastigheden har også betydning, fordi et materiale, der hærder hurtigt, kan have brug for et udglødningstrin mellem formningsstadier.
| Material | Typisk anvendelse | Forlængelse | Formationsbesvær | Noter |
|---|---|---|---|---|
| Kulstoffattigt stål | Befæstelser, beslag | 25-45 % | Nemt | Lav styrke, høj duktilitet |
| Mellem kulstofstål | Strukturelle dele | 15-25 % | Moderat | Højer force, careful die design |
| Rustfri 304 | Korrosionsbestandige dele | 40-50 % | Moderat | Arbejdet hærder hurtigt, højere tonnage |
| Aluminium 6061 | Letvægtskomponenter | 12-20 % | Moderat | Smørekritisk, lavere tonnage |
| Messing CuZn37 | Elektriske terminaler | 15-30 % | Nemt | Fremragende formbarhed, reducerer værktøjsslid |
| Titanium klasse 2 | Luftfartsdele | 20-25 % | Hårdt | Høj tonnage, tooling life risk |
Inden du afslutter et materialevalg, skal du bede din formdesigner om at bekræfte, at delen kan produceres inden for den valgte maskines tonnage og slag. Det er også værd at tjekke, at materialets flydespænding ikke overstiger den praktiske grænse for den presse, du overvejer.
Koldformningsmaskiner medfører et specifikt sæt fordele, der gør dem attraktive til produktion i store mængder. At forstå disse fordele hjælper dig med at retfærdiggøre investeringen over for dit driftsteam og din økonomiafdeling.
Koldformning er ikke den rigtige løsning for alle dele, og at overse dens grænser kan føre til dyre fejl. Følgende risici bør være en del af din evaluering, før du forpligter dig til en maskine.
Disse risici er overskuelige, når du vælger en maskine med tilstrækkelig kapacitet og stivhed. En af de bedste måder at beskytte din investering på er at beregne formningskraften præcist og derefter købe en presse med indbygget kapacitetsmargin.
Beslutningsprocessen bør starte med delen, ikke med maskinen. Når du kender delens geometri, materiale og påkrævede produktionshastighed, kan du arbejde dig igennem en logisk rækkefølge af valg.
Beregn den nødvendige kraft for at afkøle din specifikke del, før du sammenligner maskiner. Brug en formningskraftberegning baseret på materiale, tværsnit og friktion. Spørg også din matriceleverandør om et skøn. Vælg derefter en presse, der giver dig mindst 15 til 20 procent mere tonnage end det beregnede krav.
Til ekstrudering, prægning og koldformning med høj deformation er en vippepresse det bedste match. Hvis du kun laver overfladisk opstilling, kan en krumtappress muligvis fungere, men du skal stadig bekræfte, at den tilgængelige kraft nær bundens dødpunkt er tilstrækkelig.
En almindelig fejl er at købe den største tonnagepresse, du har råd til. Større presser har større senge, højere energiforbrug og langsommere cyklusser. En 260-tons maskine kan være mere produktiv end en 850-tons maskine til små dele, simpelthen fordi den er nemmere at automatisere og hurtigere at cykle.
Stol ikke på den maksimale mængderating alene. Spørg producenten om en kraftkurve, der viser, hvor meget kraft der er tilgængelig i forskellige afstande over nederste dødpunkt. Dette vil fortælle dig, om pressen kan håndtere dine specifikke krav til formfyldning.
Stansen og matricen skal være bygget til at håndtere materialet og den nødvendige deformation. Hvis du danner et højstyrkestål, så spørg efter en maskine med justerbar glidehastighed og en stiv ramme. Tjek om glidestyrene er hærdede og udskiftelige, og om smøresystemet dækker alle dybdannende slidpunkter.
Koldformende dele har ofte brug for brugerdefinerede værktøjsgrænseflader, udstødningssystemer og fremføringsmekanismer. Producenten bør være i stand til at imødekomme ikke-standardiserede dimensioner og proceskrav. En leverandør, der kun tilbyder standardmodeller, passer muligvis ikke til dit produktionslinjelayout eller dine automatiseringsplaner.
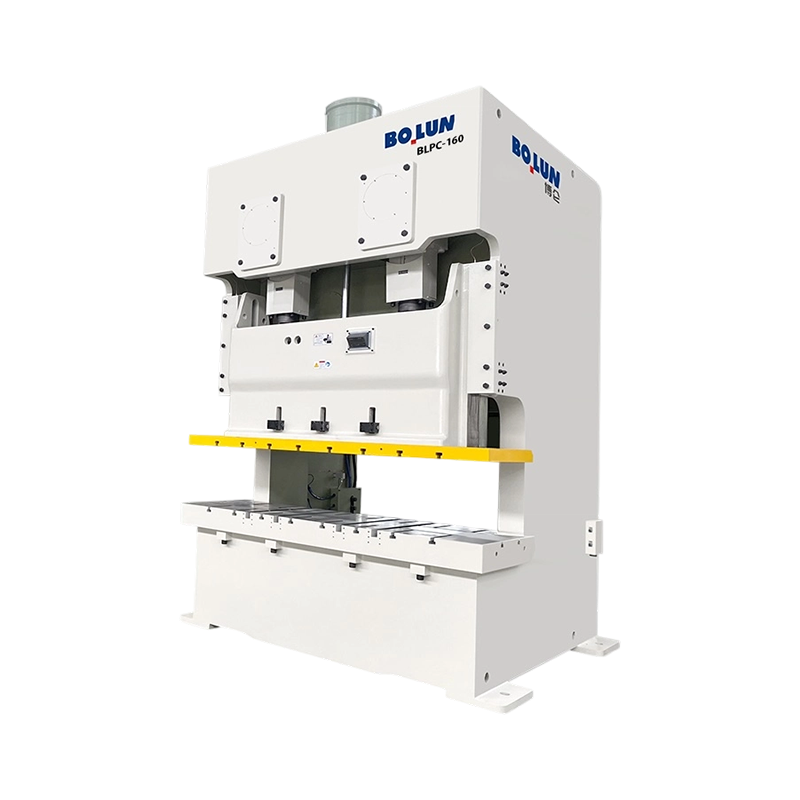
Til flertrinsformning og alsidig produktion tilbyder en 400-tons vippepresse et afbalanceret slag og højere deformationsevne. Dette er en nyttig mellemvej for planter, der producerer en blanding af størrelser og har brug for en maskine, der kan håndtere både lavvandede og dybe formeoperationer.
 400-tons kold smedepresse med balanceret slag Vippepressen på 400 tons giver en kapacitet på 4000 kN og justerbare slag på 160 eller 180 mm, ideel til flertrinsprocesser som f.eks. opstilling og prægning på et 550x660 mm arbejdsbord med elektrisk glidejustering til opsætning. Se produkt →
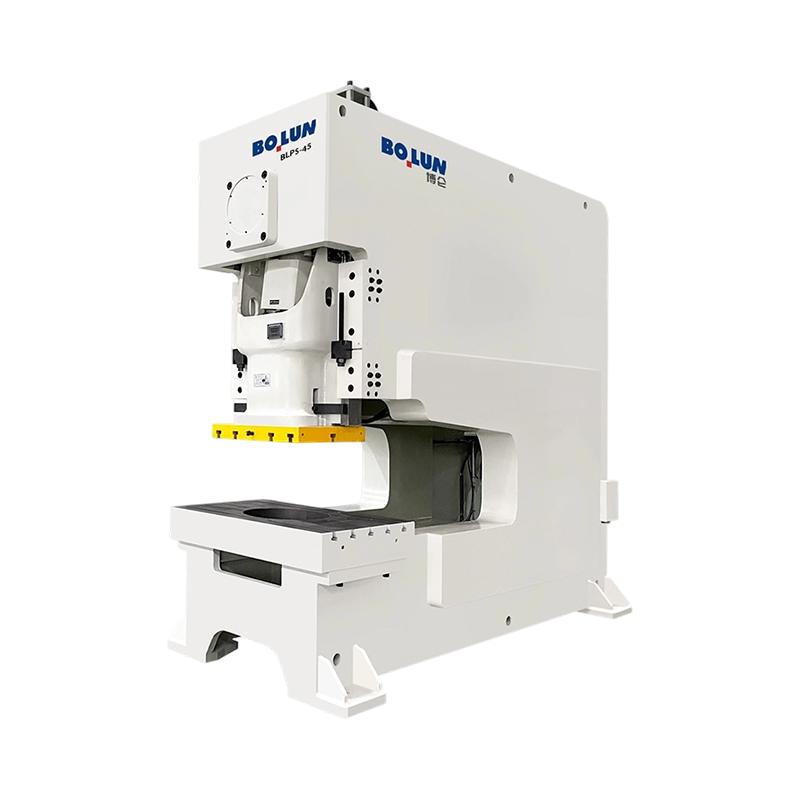
Til tungt arbejde med industriel styrke, leverer en 850-tons vippepresse den højeste tonnage i klassen og passer til dele, der kræver betydelig deformation over et stort tværsnit. Maskiner i denne serie vælges typisk til højvolumen strukturelle komponenter og store fastgørelseselementer.
 850 tons kraftig vippepresse til højbelastningsformning Denne kraftige 850-tons presse har en stiv ramme, 600x700 mm arbejdsbord og 8 mm trykslag, velegnet til krævende bil- og maskindele, med integreret smøring og fotoelektrisk sikkerhed. Se produkt →
En koldformningsmaskine er en kapitalinvestering, der skal tjene din fabrik i femten til tyve år. De tekniske specifikationer betyder noget, men leverandørens evne til at understøtte maskinen gennem dens levetid betyder lige så meget.
Spørg om specifikationer for rammeafbøjning, glideparallelisme og frigang. Anmod om belastningstestcertifikater og materialecertificeringer for ramme, krumtapaksel og vippeforbindelser. Kontroller producentens bearbejdnings- og monteringsevne. En leverandør med et in-house produktionssystem kan kontrollere kvaliteten bedre end en handelsvirksomhed, der blot samler outsourcede komponenter. Den tekniske rådgivning, du modtager før køb, og den respons, du får efter et nedbrud, afhænger begge af det samme ingeniørteam på presseproducent .
Bekræft reservedelslager og leveringstider. Hvis en kritisk del svigter, og du skal vente seks uger på en udskiftning, stopper din produktionslinje. Spørg om garantibetingelser, installationssupport, operatøruddannelse og forebyggende vedligeholdelsesplaner. Bekræft, at producenten kan håndtere ikke-standardiseret værktøj, motoroptioner eller automatiserede fodringssystemer. En leverandør, der tilbyder one-stop service fra design til installation, vil spare dig tid og penge, når maskinen allerede er på dit gulv.
Når først maskinen er installeret og kører, holder kvalitetssikring din produktion stabil. Koldformning producerer meget repeterbare dele, men denne repeterbarhed afhænger af værktøjet, materialetilførslen og maskinens tilstand.
En velholdt koldformningsmaskine med kontrolleret værktøj og materialetilførsel kan levere titusinder af dele pr. årti med minimal nedetid.
Den koldformemaskine, du køber i dag, vil køre i årtier, hvis du vælger de rigtige specifikationer. Start med delen. Beregn kraften, bekræft slaget, bekræft matricehøjden og kontroller bordområdet. Se derefter ud over dataarket på maskinens stivhed, koblingskonstruktion og leverandørens serviceevne. En 400-tons vippepresse, der er velbygget og godt understøttet, er mere værd end en større maskine, der er svær at vedligeholde. Hvis du evaluerer koldformningsmaskiner systematisk, vil du undgå de mest almindelige købsfejl: at købe for lidt tonnage, ignorere rammeafbøjning og overse vigtigheden af ejektorkraft og dyseadgang. Det rigtige udstyr vil holde dit produktionsgulv kørende med lavere skrotmængder og mere ensartet delkvalitet, end du kan opnå med nogen anden formgivningsmetode.


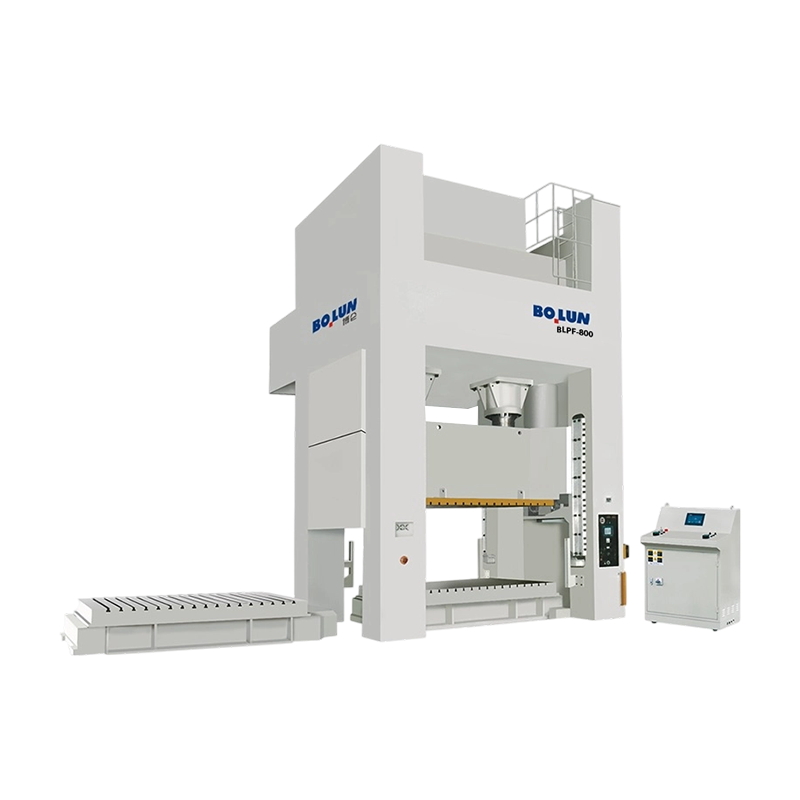
Det korte svar: Hvilken rammetype passer til dit arbejde An ...
En kold smedning meddeler sjældent sin fejl på forhånd. En dag kører press...
En mellemstor producent af fastgørelseselementer stod for nylig over for e...
Forståelse af mekaniske kraftpresser og deres væsentlige funktioner ...
Når du planlægger at producere mellemstore eller små metaldele i store mæn...
En fastener-fabrik i Taizhou modtager en anmodning fra en leverandør af bi...
Kontakt os

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar at begynde?
Get in Touch

Nu!
ZHEJIANG BOLUN

