Inden for moderne præcisionsmekanisk fremstilling, en kraftpresse er kernekraftkilden til højpræcisionssamling, formning og kalibrering af komponenter. Uanset om det er til samling af kernemotorkrumtapaksler eller præcisionspresning af store mekaniske strukturer, bestemmer valg af den passende type presse direkte samlingskvaliteten og levetiden for emnet.
En kraftpresse er en enhed, der genererer enorm kraft gennem energioverførsel (mekanisk eller hydraulisk) for at opnå materialedeformation eller komponentpressepasning. I krumtapakselbehogling er det ikke blot et simpelt "skubbeværktøj", men et præcisionssystem, der kræver streng kontrol over slag, hastighed og tryk. Dens kerneoperationelle mål er at sikre, at sammenpassende dele når den designede interferenspasning uden at generere interne spændingskoncentrationer eller beskadigelse af de sammenkoblende overflader.
For bedre at forstå de gældende scenarier for forskelligt udstyr kan vi analysere dem gennem følgende præstationssammenligning:
| Præstationskarakteristik | Kranktryk (Krank/Dobbelt Kranktryk) | Hydraulisk presse |
| Strømkilde | Energilagring af svinghjul, mekanisk kobling | Hydraulikcylinder, væskekraft |
| Slagkarakteristika | Maksimalt tryk ved bundens dødpunkt, hastigheden falder kraftigt nær bunden | Konstant tryk gennem hele slaget |
| Kontrol præcision | Fast slag, svær at stoppe midt i processen | Præcis trykovervågning og slagaffjedring |
| Primær ansøgning | Højvolumen metalstempling, smedning | Præcis prespasning, akselretning, kompleks montering |
| Operationel fleksibilitet | Lav (velegnet til standardiserede gentagne opgaver) | Høj (velegnet til forskellige tilpassede prespasningsopgaver) |
Krumtapaksel pressemaskine: Dette udstyr er specialdesignet til krumtapakselproduktionslinjer og er typisk udstyret med specialiseret positioneringsværktøj for at sikre, at midterlinjerne på de forskellige krumtapakseltapper er perfekt justeret, hvilket forhindrer vipning under prespasningsprocessen.
Akseludretningspresse: Krumtapaksler udviser ofte mindre bøjningsafvigelser efter brug eller bearbejdning. Sådanne presser er udstyret med højfølsomme målesystemer (normalt brugt med V-blokke og måleskiver) til at udføre flere små hydrauliske korrektioner og justere krumtapakslens udløb til mikronniveauet.
Når de står over for opgaven med at presse en 2-takts motorkrumtapaksel, spørger mange brugere: Er en almindelig 20-tons presse tilstrækkelig? Svaret er ikke absolut og afhænger af de fysiske parametre og præcisionskrav for den specifikke del.
For at afgøre, om 20 tons tryk er egnet, skal man vurdere det ud fra den fysiske logik af interferenspasninger. Den nødvendige indpresningskraft er hovedsageligt påvirket af kontaktareal, interferensmængde og materialernes friktionskoefficient.
Belastningsberegningsgrundlag: I ingeniørpraksis er den grove formel for at estimere indtrykningskraften F = mu * pi * d * L * P_radial, hvor mu er friktionskoefficienten, d er akseldiameteren, L er den sammenkoblingslængde, og P_radial er det genererede radiale tryk. For en 2-takts krumtapaksel, hvis akseldiameteren er stor, og interferensen er designet til at være høj, kan den nødvendige kraft nærme sig eller overskride grænsen på 20 tons.
Strukturelle begrænsninger: 2-takts krumtapaksler er typisk sammensat af venstre og højre halvaksler og en central krumtapstift. Deres strukturelle karakteristika er høj krankarmsstivhed, men vægtykkelsen omkring forbindelseshullet er begrænset. Hvis udstyrets tonnage er valgt forkert, vil tryk, der overstiger materialets flydespænding, udløse mikrorevner i krumtaparmen eller udvidelse af akselhullet.
| Motortype | Journal Diameter Range | 20-tons presseegnethed | Kernefaktorer at overveje |
| Lette (f.eks. haveredskaber) | 15 - 25 mm | Meget velegnet | Tilstrækkelig trykreserve, kræver trykregulering |
| Medium belastning (f.eks. motorcykel/påhængsmotor) | 30 - 50 mm | Industristandard konfiguration | Kræver dedikeret værktøj, fokus på koaksialitet |
| Kraftig (f.eks. stor forskydning/industriel) | > 50 mm | Begrænset hjælp til termisk montering anbefales | Koldpresning beskadiger let overflader, kræver temperaturforskel |
Selvom pressen opfylder tonnagekravene, trykovervågning er langt vigtigere end simpelt tonnagevalg ved presning af 2-takts krumtapaksler.
Kurveovervågning: I en ideel pres-fit proces bør kurven for tryk, der stiger med forskydning, være jævn og lineær. Hvis der opstår en betydelig pludselig stigning i trykket (peak jitter) midt i processen, indikerer det ofte metalspåner, utilstrækkelig smøring eller aksial forskydning på den parringsoverflade.
Forebyggende foranstaltninger: Det anbefales stærkt at installere en tryksensor på en hydraulisk presse. For 2-takts krumtapaksler, hvis trykket når grænsen hurtigt i starten, skal man stoppe med det samme, da forcering på dette tidspunkt let kan forårsage galning på akseloverfladen. Når en sådan skade først opstår, svigter fastgørelseskraften af den sammenkoblende overflade fuldstændigt, hvilket fører til akselglidning eller unormal støj under efterfølgende brug.
I vedligeholdelses- og produktionsprocessen af krumtapaksler er demontering af gamle dele og presmontering af nye hyppige handlinger. For at opnå en effektiv kobling med lav skade kan man ikke udelukkende stole på pressens simple push-pull-handling; det kræver en standardiseret proceslogik.
Opnåelse af hurtigt skift mellem presmontering og demontering afhænger af værktøjsopsætning and fleksibel reaktion af det hydrauliske system .
Forskel i værktøjsdesign: Demonteringstilstand kræver en understøttende basismatrice. Dens rolle er at lade krumtappen sidde fast på basen, mens den efterlader et centralt hul, som journalen kan passere igennem. Press-fit-tilstand kræver en positioneringsstyrestempler. Stemplet skal være nøjagtigt justeret med midten af akseltappen, og det skal have finjusteringsmuligheder under presseprocessen for at sikre, at indgangsvinklen er absolut lodret.
Begrænsningsjustering af hydrauliksystem: For at forhindre beskadigelse af dele på grund af overdreven kraft skal aflastningsventiler eller elektroniske grænser indstilles. Under demontering, fordi den indledende brudkraft ofte er høj, kan udstyret få lov til at køre ved nominelt tryk; under prespasning bør en øvre sikkerhedsgrænse være forudindstillet for at undgå overbelastning.
Mange begyndere har en tendens til at tro, at jo strammere, jo bedre, men fra et ingeniørmæssigt perspektiv bør interferenspasninger opretholdes inden for en bestemt interferenspasningstolerance .
| Parringsmetode | Friktionskoefficient | Press-in Force-adfærd | Pålidelighed |
| Overdreven interferens | 0,12 - 0,15 | Trykmåleren svinger voldsomt | Skader let overflader, indre spændingstræthed |
| Rimelig interferens | 0,08 - 0,10 | Trykket stiger jævnt, stabilt spor | Stabil momentoverførsel, ingen metalskader |
| Temperatur assisteret | 0,05 - 0,07 | Tryk væsentligt lavere | Tæt pasform, materialeegenskaber bevaret |
Værdi af smøring: Brugen af ekstremt tryk smøremiddel er obligatorisk; den danner en oliefilm mellem tappen og forbindelseshullet, hvilket forhindrer tør friktion under presningen, hvilket gør monteringen mere smidig.
I storstilet produktion kan produktionseffektiviteten og udbyttet forbedres væsentligt ved at bruge et fælles layout af mekanisk og hydraulisk udstyr.
Under grovbearbejdning eller smedning, en dobbelt håndsvingpresse er en uundværlig kernekraft. Det modstår effektivt det væltende moment, der genereres under presseprocessen, og sikrer, at krumtapakselemnet belastes jævnt under smedningen.
| Procestrin | Anbefalet udstyr | Mål |
| Smedning/Ruformning | Dobbelt håndsving tryk | Sørg for materialetæthed |
| Præcis prespasning | Hydraulisk presse | Sørg for interferens, undgå overfladeskader |
| Aksial opretning | Akseludretningspresse | Kontroller geometrisk fejl |
Koaksialitetsafvigelse: Hvis styringspræcisionen af prespasningsværktøjet er utilstrækkelig, vil krumtapakslens halve aksel vakle, hvilket fører til radial udløb i det færdige produkt.
Excentrisk belastning: Hvis trykcentret ikke falder på krumtapakslens geometriske centrum, vil det føre til mikrovridning af krumtaparmen.
Krumtapaksel pres-fitting er højrisiko, høj præcision arbejde. Etablering af et videnskabeligt dagligt ledelses- og sikkerhedssystem er grundlaget for fabriksdrift.
Kraftsensortest: Det anbefales at kalibrere trykfølersystemet en gang hvert kvartal. Sørg for, at sensoraflæsningsfejlen er kontrolleret inden for 1 procent i forhold til standardkalibreringsvægte.
| Beskyttende Foranstaltning | Funktion |
| To-hånds kontrolknapper | Forhindrer operatører i at nå ind på stationen |
| Lysgardinsensor | Nødstop, hvis fremmedlegeme trænger ind |
| Trykoverbelastningsbeskyttelse | Losser automatisk, hvis grænsen overskrides |
Lyt efter unormale lyde: Under press-in indikerer en konstant knirkende lyd smøringsfejl; en sprød kliklyd betyder sandsynligvis lokal skade på metaloverfladen.
Kernen i kvalitetsovervågning ligger i fortolkningen af tryk-forskydningskurven. Findes metalspåner ophobet ved udgangen, eller hvis der opstår tydelige tegnemærker på overfladen, skal operationen standses.
Generelt, gentagen prespasning anbefales ikke . Enhver indpresning forårsager mikroskopisk plastisk deformation af den sammenfaldende overflade, hvilket reducerer materialets udmattelseslevetid og øger risikoen for akselglidning.
Dedikerede afstandsstykker giver ikke kun støtte, men indlejres også i krumtap-positionen, hvilket sikrer, at venstre og højre halvaksler bibeholder den indstillede fasevinkel under indpresningsprocessen, hvilket forhindrer faseforskydning.
Konklusionen er ja. Hydrauliske presser kan præcist styre den maksimale prespasningskraft ved at justere aflastningsventiler. Når trykkraften overstiger den indstillede værdi, vil hydrauliksystemet automatisk aflaste trykket.
Det anbefales at opretholde 60 procent af interferenspasningen ved at reservere frigang gennem termisk ekspansion og sammentrækning, mens de resterende 40 procent af pasformen er afhængig af pressen. Denne metode sikrer samlingskvalitet, mens den minimerer interne belastningsskader.


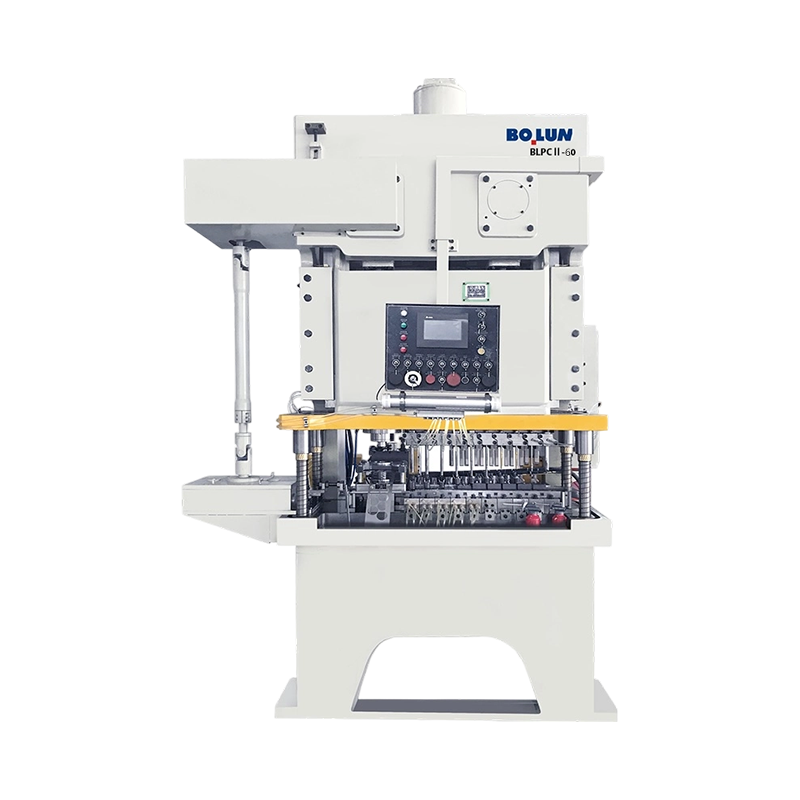
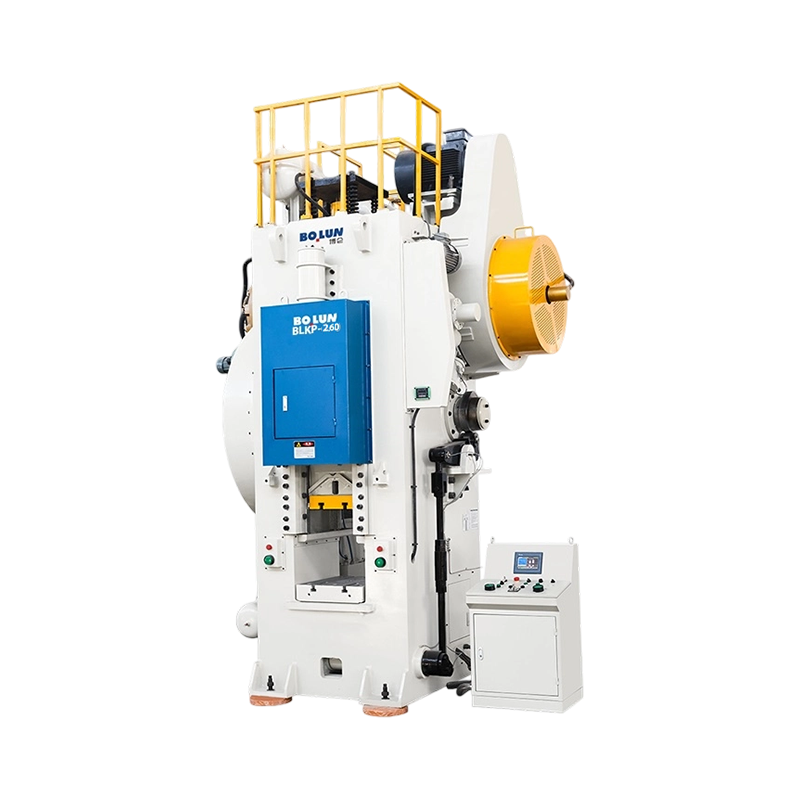
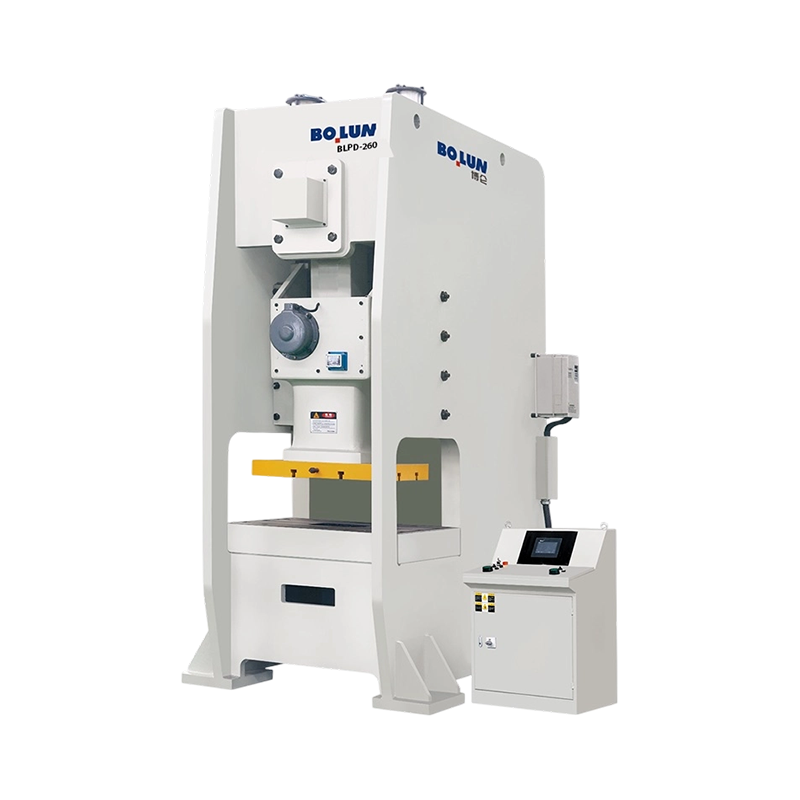
ZHEJIANG BOLUN INTELLIGENT EQUIPMENT IMPORT & EXPORT TRADING fremviste stolt ...
Det korte svar: Hvilken rammetype passer til dit arbejde An ...
En køber, der sammenligner en 45-tons åben-gab-presse for en beslagslinje,...
Sæt en 160-tons presse med åben ramme og en 160-tons presse med lukket ram...
En fastener-fabrik i Taizhou modtager en anmodning fra en leverandør af bi...
Inden for metalformning, metalpladefremstilling, blankning og stansning er pr...
Kontakt os

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar at begynde?
Get in Touch

Nu!
ZHEJIANG BOLUN

